


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 28-09-2026 Nguồn gốc: Địa điểm
Việc mua sắm thiết bị sản xuất vốn mang lại lợi ích hoạt động cao. Cấu hình máy không thẳng hàng sẽ ảnh hưởng trực tiếp đến tình trạng tắc nghẽn trong sản xuất, hao mòn dụng cụ quá mức và ảnh hưởng đến chất lượng bộ phận. Đầu tư vào một Máy tiện CNC yêu cầu sự liên kết chính xác giữa các yêu cầu sản xuất cụ thể—chẳng hạn như hình dạng bộ phận, khối lượng lô và độ cứng vật liệu—và khả năng cơ học của trung tâm tiện. Việc chi tiêu quá mức vào các khả năng đa trục không cần thiết sẽ khiến vốn bị mắc kẹt. Độ cứng của máy dưới thông số kỹ thuật dẫn đến hiện tượng rung lắc, độ hoàn thiện bề mặt kém và không có khả năng giữ được dung sai chặt chẽ trong quá trình tiện cứng.
Khung đánh giá kỹ thuật này cung cấp cho các nhà quản lý sản xuất, thợ máy và nhóm mua sắm các tiêu chí để điều hướng các thông số kỹ thuật của máy, danh mục cấu trúc và thực tế triển khai. Bằng cách hiểu rõ các sắc thái cơ học của mô-men xoắn trục chính, kết cấu đường dẫn hướng và các giao diện dụng cụ, các cơ sở sản xuất có thể triển khai các giải pháp tiện giúp tối đa hóa công suất và duy trì các tiêu chuẩn chất lượng nghiêm ngặt.
Cấu hình quyết định khả năng: Máy tiện ngang tối ưu hóa cho quá trình sản xuất cấp phôi liên tục, tốc độ cao, trong khi máy tiện đứng là bắt buộc đối với các phôi nặng, đường kính lớn hoặc có hình dạng bất tiện.
Độ phức tạp của trục so với ROI: Việc nâng cấp từ máy tiện 2 trục tiêu chuẩn lên máy nhiều trục với công cụ trực tiếp giúp giảm thời gian thiết lập và xử lý lỗi nhưng yêu cầu phân tích ROI nghiêm ngặt dựa trên độ phức tạp và khối lượng của bộ phận.
Độ cứng là không thể thương lượng: Trọng lượng máy, thiết kế đúc (ví dụ: bệ nghiêng) và loại đường dẫn hướng (hộp so với tuyến tính) ảnh hưởng trực tiếp đến tuổi thọ dụng cụ, độ hoàn thiện bề mặt và khả năng giữ dung sai chặt chẽ trong quá trình tiện cứng.
Việc triển khai mở rộng ra ngoài máy: Giá mua ban đầu hiếm khi bao gồm các gói công cụ, công cụ, hệ thống quản lý chip và tích hợp phần mềm CAM cần thiết.
Mục lục
Hoạt động cơ bản của trung tâm tiện phụ thuộc vào việc quay phôi ở tốc độ cao trên trục chính trong khi dụng cụ cắt, được gắn vào một tháp pháo cứng, di chuyển tuyến tính qua nhiều trục để loại bỏ vật liệu. Mối quan hệ động học này định hình nguyên liệu thô thành các thành phần hình trụ, hình nón hoặc đối xứng chính xác. Không giống như quay thủ công, một phương pháp hiện đại Máy tiện CNC sử dụng động cơ trợ động vòng kín và hệ thống phản hồi chính xác để thực hiện các đường chạy dao phức tạp với độ chính xác dưới micron. Việc tích hợp các điều khiển kỹ thuật số cho phép các cửa hàng chuyển từ kho thô sang thành phần hoàn thiện trong một thiết lập duy nhất.
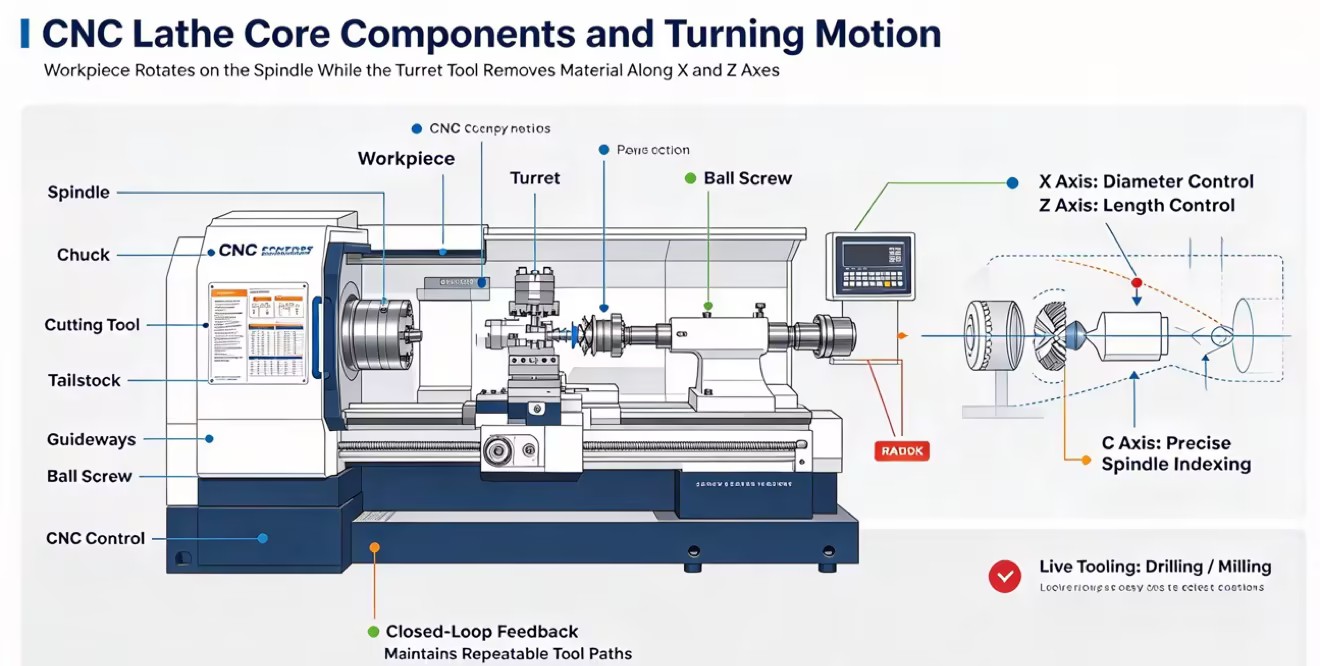
Máy tiện CNC có một số bộ phận chính hoạt động cùng nhau để gia công phôi. Trục xoay quay vật liệu và xác định tốc độ, mô-men xoắn và công suất thanh của máy, trong khi mâm cặp hoặc ống kẹp giữ vật liệu chắc chắn. Tháp pháo giữ các dụng cụ cắt và di chuyển chúng giữa các lần vận hành, đồng thời độ cứng của nó ảnh hưởng đến hiệu suất cắt và độ rung. Ụ sau hỗ trợ các bộ phận dài và giúp chống uốn cong trong quá trình gia công. Bộ điều khiển CNC điều khiển các chuyển động và chức năng của máy như chất làm mát và loại bỏ phoi.
Máy tiện CNC hai trục tiêu chuẩn có thể thực hiện một số nguyên công gia công phổ biến, bao gồm tiện, tiện mặt, tiện ren và tạo rãnh . Tiện làm giảm đường kính bên ngoài, mặt đối mặt tạo ra bề mặt đầu phẳng, ren tạo ra ren trong hoặc ren ngoài, và tiện rãnh sẽ cắt các rãnh hẹp vào bộ phận. Máy tiện CNC cũng có thể tạo ra các bề mặt côn và cong với các đường chạy dao được lập trình.
Sự khác biệt chính giữa tiện và phay là phần nào quay. Khi tiện , phôi quay trong khi dụng cụ cắt loại bỏ vật liệu. Trong phay , phôi thường giữ nguyên vị trí trong khi dụng cụ cắt quay. Một số máy tiện CNC có thể thực hiện cả hai thao tác khi được trang bị dụng cụ trực tiếp, trục C và trục Y, cho phép chúng gia công các tính năng như lỗ, mặt phẳng và rãnh then mà không cần di chuyển bộ phận sang máy khác.
Nâng cấp từ máy tiện thông thường lên máy tiện CNC có thể cải thiện tốc độ sản xuất, độ chính xác và tính nhất quán. Thời điểm thích hợp để nâng cấp phụ thuộc chủ yếu vào khối lượng sản xuất, độ phức tạp của bộ phận, yêu cầu về độ chính xác và nhu cầu lao động.
Máy tiện thông thường rất hữu ích cho các bộ phận dùng một lần, sửa chữa, tạo nguyên mẫu và vận hành sản xuất rất nhỏ. Máy tiện CNC trở nên hữu ích hơn khi cùng một bộ phận cần được sản xuất nhiều lần vì chúng có thể tự động hóa chuyển động của dao, thay đổi dao và tốc độ cắt. Đối với các lô lớn hơn, máy CNC có thể giảm thời gian chu kỳ và tạo ra các bộ phận ổn định hơn với ít sự can thiệp của người vận hành hơn.
Máy tiện thông thường phụ thuộc nhiều vào kỹ năng của người vận hành và điều chỉnh thủ công, điều này có thể gây ra những khác biệt nhỏ giữa các bộ phận. Máy tiện CNC sử dụng hệ thống phản hồi để kiểm tra vị trí trục và thực hiện các chuyển động chính xác, cho phép chúng tạo ra nhiều bộ phận có kích thước nhất quán. Một số bộ điều khiển CNC cũng bù đắp cho những thay đổi do nhiệt độ máy gây ra, giúp duy trì độ chính xác trong quá trình sản xuất kéo dài.
Máy tiện thông thường sử dụng bánh xe tay và vít me, trong khi máy tiện CNC sử dụng động cơ và vít bi chính xác để điều khiển chuyển động của trục. Máy CNC có thể tự động di chuyển nhiều trục và cung cấp khả năng định vị ổn định hơn. Chúng cũng thường có các khu vực máy kín chứa chất làm mát và chip kim loại, giúp quá trình gia công sạch hơn và an toàn hơn.
Máy tiện CNC giảm số lượng công việc thủ công cần thiết từ người vận hành. Thay vì điều khiển máy bằng tay trong toàn bộ quá trình, người vận hành có thể nạp vật liệu, đặt dụng cụ, theo dõi độ mòn của dụng cụ và quản lý nhiều máy. Sản xuất CNC cũng đòi hỏi kỹ năng thiết lập máy, lập trình và phần mềm CAM, cho phép các thợ máy có kinh nghiệm dành nhiều thời gian hơn cho việc lập trình và cải tiến quy trình.
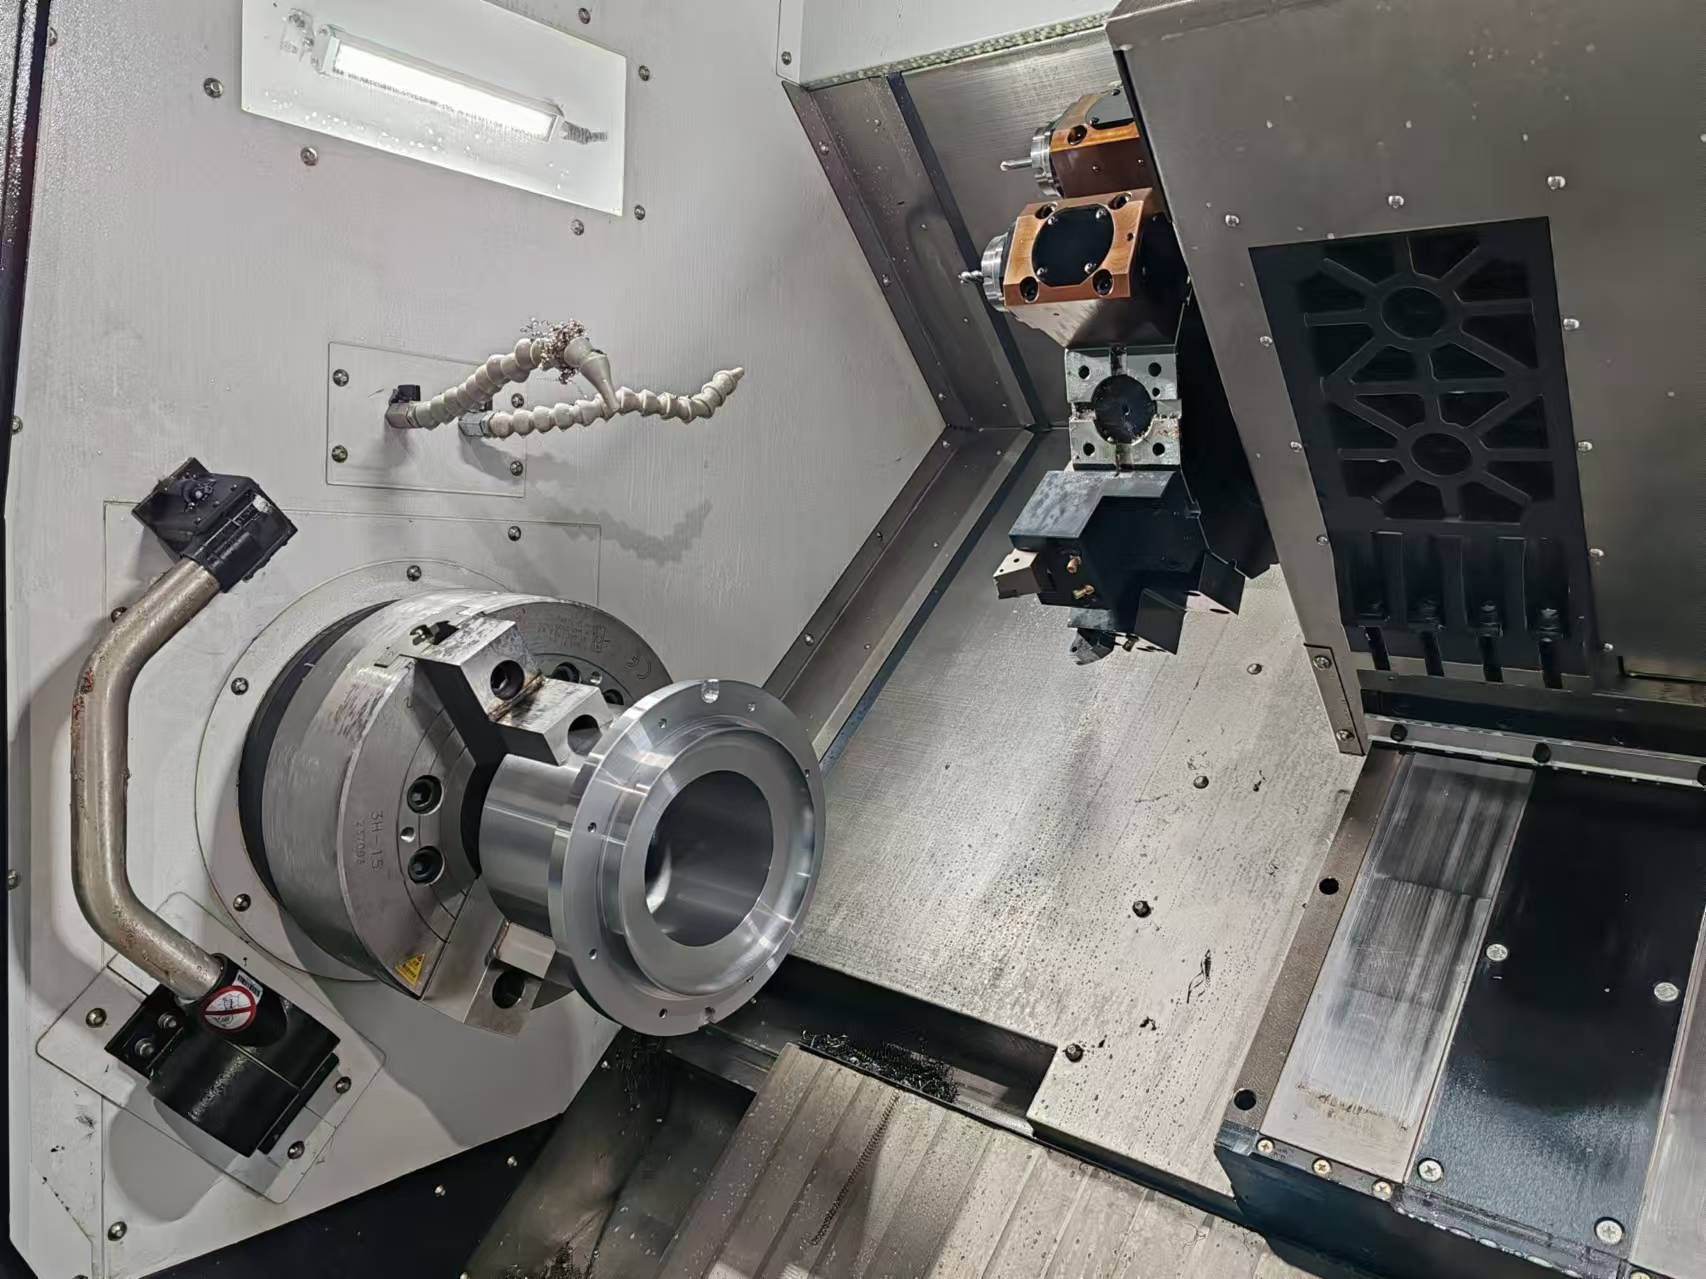
Việc lựa chọn kiến trúc máy chính xác là quyết định quan trọng nhất trong quá trình mua sắm. Các trung tâm tiện được phân loại theo hướng trục chính và cấu hình trục, mỗi trung tâm được thiết kế cho hình dạng bộ phận cụ thể và môi trường sản xuất.
Máy tiện CNC ngang là loại được sử dụng phổ biến nhất trong các xưởng cơ khí. Trục xoay của chúng được định vị theo chiều ngang, khiến chúng thích hợp để sản xuất trục, chốt, ống lót và các bộ phận phôi thanh khác. Nhiều kiểu máy sử dụng bệ nghiêng để cải thiện độ ổn định của máy và giúp di chuyển phoi và chất làm mát ra khỏi khu vực cắt. Máy tiện ngang cũng hoạt động tốt với tự động hóa, chẳng hạn như máy cấp phôi và máy bắt linh kiện tự động, khiến chúng trở thành lựa chọn tốt cho sản xuất số lượng lớn.
Máy tiện CNC đứng có trục chính hướng lên trên, với mâm cặp được đặt theo chiều ngang. Thiết kế này giúp việc tải và giữ các chi tiết lớn, nặng dễ dàng hơn vì phôi có thể nằm trên mâm cặp. VTL thường được sử dụng cho các bộ phận có đường kính lớn và nặng, chẳng hạn như rôto phanh, vòng tua bin, vỏ máy bơm và mặt bích lớn. Chúng cũng chiếm ít diện tích sàn hơn máy tiện ngang có công suất tiện tương tự.
Máy tiện CNC nhiều trục có thể thực hiện nhiều thao tác hơn trong một thiết lập so với máy hai trục tiêu chuẩn. Các trục bổ sung, dụng cụ trực tiếp và trục chính phụ cho phép máy khoan, phay và gia công cả hai mặt của một bộ phận mà không cần di chuyển nó sang máy khác. Máy tiện CNC kiểu Thụy Sĩ được thiết kế cho các chi tiết nhỏ, dài và mỏng. Họ sử dụng một đệm đầu trượt và ống lót dẫn hướng để đỡ vật liệu gần với dụng cụ cắt, giúp giảm sự uốn cong và độ rung. Chúng thường được sử dụng cho các bộ phận có độ chính xác nhỏ như vít y tế và các bộ phận thu nhỏ khác.
Độ cứng kết cấu, mô-men xoắn trục chính và cấu hình dụng cụ của trung tâm tiện cho thấy sự phù hợp của nó đối với các ngành công nghiệp cụ thể. Các lĩnh vực sản xuất khác nhau đòi hỏi các đặc tính máy chuyên dụng để xử lý các yêu cầu về dung sai và hợp kim riêng biệt.
Sản xuất hàng không vũ trụ bao gồm gia công các siêu hợp kim nhiệt độ cao như Inconel, Hastelloy và Titanium cấp hàng không vũ trụ. Những vật liệu này thể hiện độ dẻo dai cực cao và đặc tính làm việc cứng nhanh. Gia công chúng đòi hỏi các trung tâm tiện có độ cứng đặc biệt, đế bằng gang nặng và trục bánh răng có mô-men xoắn cao. Bất kỳ rung động nào trong quá trình cắt sẽ ngay lập tức làm sứt mẻ các hạt dao cacbua và làm hỏng phôi. Độ ổn định nhiệt cũng quan trọng không kém; các bộ phận hàng không vũ trụ thường yêu cầu dung sai chặt chẽ hơn 0,0005 inch, nghĩa là máy phải bù lại sự giãn nở nhiệt trong chu kỳ cắt dài.
Lĩnh vực ô tô ưu tiên tối ưu hóa thời gian chu kỳ và sản lượng cao. Các trung tâm tiện trong ngành này thường được cấu hình để loại bỏ vật liệu nhanh chóng trên thép cacbon, gang và hợp kim nhôm. Các ứng dụng bao gồm gia công trục truyền động, van động cơ, khớp CV và ốc vít tùy chỉnh. Các bộ phận tiện ô tô chủ yếu dựa vào các bộ tải giàn rô-bốt, cấu hình hai trục chính và đường dẫn tuyến tính tốc độ cao để giảm bớt số giây trong mỗi chu kỳ, tối đa hóa sản lượng hàng ngày.
Sản xuất y tế đòi hỏi phải hoàn thiện bề mặt nguyên sơ và gia công các vật liệu tương thích sinh học như thép không gỉ 316L, hợp kim titan và nhựa kỹ thuật như PEEK. Các trung tâm tiện kiểu Thụy Sĩ thống trị lĩnh vực này. Việc sản xuất cấy ghép nha khoa, móc cột sống, vít xương và dụng cụ phẫu thuật đòi hỏi khả năng gia công vi mô, chất làm mát áp suất cao để loại bỏ các mảnh titan dạng sợi và độ chính xác cực cao để đảm bảo các bộ phận khớp hoàn hảo trong các ứng dụng phẫu thuật.
Ngành công nghiệp dầu khí đòi hỏi các trung tâm tiện hạng nặng có khả năng xử lý các phôi lớn. Gia công ống khoan, mặt bích đầu giếng và dụng cụ khoan lỗ yêu cầu máy có chiều dài giường đặc biệt dài, các lỗ xuyên trục chính lớn để chứa nguyên liệu ống nặng và các giá đỡ ổn định có thể lập trình để hỗ trợ phần giữa của các bộ phận dài. Những máy này phải tạo ra mô-men xoắn cực thấp để đẩy hạt dao có ren lớn xuyên qua thép hợp kim cứng, cắt các ren API sâu mà không làm kẹt trục chính.
Việc đánh giá một trung tâm tiện đòi hỏi phải xem xét các thông số kỹ thuật tiếp thị trước đây và phân tích kỹ thuật cơ khí của máy. Các kích thước kỹ thuật sau đây cho biết máy sẽ hoạt động như thế nào trên xưởng sản xuất.
Kích thước của máy tiện CNC xác định phôi tối đa mà nó có thể gia công một cách an toàn. Xoay trên giường đề cập đến đường kính lớn nhất có thể xoay mà không chạm vào bệ máy, trong khi xoay trên thanh trượt ngang cho thấy đường kính lớn nhất có thể được quay trong khi tạo cho dụng cụ cắt đủ khoảng hở. Chiều dài quay tối đa phụ thuộc vào hành trình trục Z của máy. Đối với các bộ phận có đường kính lớn hơn ba lần, thường cần có ụ đỡ để ngăn phôi bị cong khỏi dụng cụ cắt. Đối với các trục rất dài, giá đỡ ổn định có thể lập trình có thể hỗ trợ phần giữa phôi, giảm độ rung và giúp duy trì độ chính xác.
Tốc độ, công suất và mô-men xoắn của trục chính phải phù hợp với vật liệu và bộ phận bạn dự định gia công. Tốc độ trục chính cao, chẳng hạn như 5.000 đến 10.000 vòng/phút, rất hữu ích cho các bộ phận và vật liệu có đường kính nhỏ như nhôm và đồng thau vì chúng giúp loại bỏ phoi tốt và hoàn thiện bề mặt. Các bộ phận bằng thép có đường kính lớn và hợp kim cứng đòi hỏi nhiều mô-men xoắn hơn ở tốc độ thấp hơn. Trục truyền động trực tiếp mang lại khả năng tăng tốc nhanh, tốc độ cao và độ rung thấp, khiến chúng phù hợp để hoàn thiện công việc. Đối với việc cắt nặng và tiện cứng, trục truyền động bằng đai hoặc truyền động bằng bánh răng cung cấp mô-men xoắn ở tốc độ thấp cao hơn và giúp ngăn trục chính giảm tốc độ hoặc dừng lại khi cắt sâu.
Nền tảng của bất kỳ trung tâm quay nào là việc đúc nó. Máy chất lượng cao sử dụng đế bằng gang Meehanite hoặc bê tông polyme tiên tiến, có đặc tính giảm rung vượt trội so với thép hàn tiêu chuẩn. Loại thanh dẫn hướng được gắn vào vật đúc này sẽ xác định trạng thái động của máy.
Loại hướng dẫn |
Thiết kế cơ khí |
Ưu điểm chính |
Trường hợp sử dụng tốt nhất |
|---|---|---|---|
Cách hộp |
Đường ray bằng gang đúc chắc chắn, được mài chính xác và được cạo bằng tay. Tiếp xúc trượt kim loại trên kim loại với màng dầu. |
Độ cứng tối đa, giảm rung đặc biệt, khả năng chịu tải cao, khả năng hấp thụ sốc vượt trội. |
Gia công thô nặng, cắt gián đoạn, tiện cứng, hợp kim hàng không vũ trụ (Inconel, Titanium), vật rèn lớn. |
Hướng dẫn tuyến tính |
Đường ray sử dụng vòng bi hoặc vòng bi lăn tuần hoàn. Tiếp xúc lăn chứ không phải ma sát trượt. |
Tốc độ di chuyển nhanh cao, ma sát trượt bằng 0, tăng tốc nhanh, sinh nhiệt thấp hơn. |
Sản xuất khối lượng lớn, cắt từ nhẹ đến trung bình, nhôm, đồng thau, thời gian chu kỳ nhanh, các bộ phận nhỏ. |
Tháp pháo xác định số lượng dao mà máy tiện CNC có thể chứa cùng một lúc. Một tháp pháo 12 trạm là đủ cho hầu hết các công việc cơ bản, trong khi các máy được sử dụng cho các bộ phận phức tạp hoặc khối lượng lớn có thể cần 16 hoặc 24 trạm để chứa nhiều dụng cụ hơn và giảm việc thay đổi dụng cụ. Tuy nhiên, các bàn dao lớn hơn có thể làm tăng nguy cơ gây nhiễu dụng cụ. Đối với các máy có dụng cụ trực tiếp, giao diện ụ dao cũng ảnh hưởng đến hiệu suất gia công. Đầu cặp VDI cho phép thay đổi dụng cụ nhanh, trong khi đầu cặp BMT mang lại độ cứng tốt hơn và phù hợp hơn cho việc phay và khoan nặng.
Việc mua sắm một trung tâm tiện liên quan đến sự phức tạp về hậu cần và vận hành vượt xa việc cung cấp máy. Việc không tính đến các yêu cầu triển khai này sẽ dẫn đến việc khởi động sản xuất bị trì hoãn và những trở ngại trong vận hành không mong muốn.
Máy cơ bản hiếm khi bao gồm các hệ thống ngoại vi cần thiết để sản xuất hiệu quả. Bạn phải tính đến một số bổ sung quan trọng:
Hệ thống làm mát áp suất cao: Thường yêu cầu 300 đến 1.000 PSI, đây là yêu cầu bắt buộc để khoan lỗ sâu và bẻ phoi trong các vật liệu dạng sợi như thép cacbon thấp.
Quản lý phoi: Băng tải bản lề hoạt động tốt đối với phoi thép dạng sợi, trong khi băng tải từ tính lại cần thiết cho các mảnh vụn bằng gang.
Bộ thu sương mù: Tốc độ quay cao tạo ra sương mù chất làm mát cần được hút ra để duy trì chất lượng không khí trong xưởng và bảo vệ các thiết bị điện tử.
Gia công chuyên biệt: Hàm mềm có lỗ khoan tùy chỉnh, mâm cặp ống kẹp và bộ đẩy trục chính phụ phải được thiết kế và mua sắm trước khi đưa máy đến.
Các trung tâm tiện công nghiệp đặc biệt nặng nề và yêu cầu chuẩn bị nền móng cụ thể. Việc đặt máy đường hộp cứng trên bê tông mỏng, không được gia cố sẽ làm cho bệ máy bị xoắn khi bê tông uốn cong, khiến cho không thể giữ được dung sai chặt chẽ. Có thể cần phải khoan lõi và đổ các tấm bê tông riêng biệt. Sự ổn định của nguồn điện là rất quan trọng; Bộ điều khiển CNC rất nhạy cảm với sự dao động điện áp. Các cơ sở sử dụng lưới điện không đồng đều phải lắp đặt bộ biến pha quay hoặc máy biến áp cách ly chuyên dụng. Kiểm soát khí hậu cũng đóng một vai trò nào đó; sự thay đổi nhiệt độ trong môi trường xưởng gây ra sự giãn nở nhiệt trong máy đúc, dẫn đến sự lệch chiều trong suốt cả ngày.
Việc tích hợp kiến trúc điều khiển máy mới mang lại lộ trình học tập cho người vận hành và lập trình viên. Phần mềm CAM hiện tại phải được cập nhật với bộ xử lý hậu kỳ chính xác được viết riêng cho bố cục động học của máy mới. Bộ xử lý sau được cấu hình kém sẽ tạo ra mã G khiến trục di chuyển quá mức hoặc trục chính bị hỏng nghiêm trọng. Phân bổ thời gian để đào tạo người vận hành toàn diện về giao diện điều khiển cụ thể, quy trình đặt trước công cụ và lịch bảo trì hàng ngày là điều cần thiết để quá trình vận hành suôn sẻ.
Việc triển khai trung tâm tiện tối ưu đòi hỏi phải cân bằng hình dạng bộ phận, khối lượng sản xuất và khả năng cơ học. Một máy được cấu hình với độ phức tạp đa trục quá mức sẽ làm tăng chi phí vốn và làm phức tạp việc lập trình, trong khi một máy không có đủ độ cứng kết cấu sẽ gặp khó khăn trong việc duy trì dung sai và tiêu thụ dụng cụ cắt ở mức không bền vững.
Khi đưa vào danh sách lựa chọn thiết bị, hãy ưu tiên khối lượng máy, kết cấu dạng hộp và hộp số mô-men xoắn cao để gia công các hợp kim bền trong ngành hàng không vũ trụ và mỏ dầu. Ưu tiên các đường dẫn hướng tuyến tính, RPM trục chính cao và tích hợp cấp phôi tự động để sản xuất linh kiện nhôm hoặc đồng thau với khối lượng lớn.
Để hoàn tất quá trình lựa chọn, hãy thực hiện các bước có thể thực hiện sau:
Yêu cầu nghiên cứu thời gian chi tiết từ nhà chế tạo máy công cụ dựa trên bản in chi tiết cụ thể của bạn để xác minh ước tính thời gian chu kỳ.
Yêu cầu cắt thử vật lý trên máy được đề xuất bằng cách sử dụng nguyên liệu thô thực tế của bạn để xác nhận độ hoàn thiện bề mặt và khả năng dung sai.
Kiểm tra mặt bằng xưởng về độ sâu móng, công suất điện và lượng khí nén trước khi lên lịch lắp đặt và giao máy.
Xác minh rằng nhà cung cấp phần mềm CAM hiện tại của bạn có sẵn bộ xử lý hậu kỳ đã được chứng minh, không có lỗi cho tổ hợp máy và điều khiển chính xác đang được mua.
Đáp: Máy tiện thông thường dựa vào bánh đà thủ công và vít me ACME, đòi hỏi sự can thiệp và kỹ năng của người vận hành liên tục để duy trì dung sai. Máy tiện CNC thay thế các điều khiển thủ công bằng điều khiển số máy tính, động cơ servo vòng kín và vít bi chính xác. Kiến trúc kỹ thuật số này tự động hóa các đường chạy dao, cung cấp khả năng lặp lại dưới micron và thực hiện các hình học phức tạp ở tốc độ cao mà không có lỗi của con người.
Đáp: Có, khi được định cấu hình là trung tâm quay phay. Bằng cách thêm trục C để lập chỉ mục trục chính chính xác và dụng cụ trực tiếp trên tháp pháo, máy có thể khoan, tarô và phay trên đường tâm của bộ phận. Việc tích hợp trục Y cung cấp chuyển động của tháp pháo theo chiều dọc, cho phép phay lệch tâm, gia công phẳng và hốc phức tạp trực tiếp trên máy tiện mà không cần chuyển chi tiết sang máy phay riêng.
Trả lời: Một trung tâm tiện công nghiệp thường hoạt động ổn định từ 10 đến 15 năm trong môi trường sản xuất tiêu chuẩn. Tuổi thọ phụ thuộc nhiều vào thông số cắt, độ cứng vật liệu và việc tuân thủ lịch bảo trì phòng ngừa. Máy chạy các đường cắt gián đoạn nặng trên hợp kim cứng sẽ bị mài mòn cơ học nhanh hơn so với máy tiện nhôm. Bôi trơn thường xuyên, kiểm tra hình học và tránh các sự cố vật lý giúp kéo dài đáng kể tuổi thọ hoạt động.
Trả lời: Trung tâm tiện xử lý rất nhiều loại vật liệu, bao gồm nhôm, đồng thau, thép cacbon, thép không gỉ, gang, titan và nhựa kỹ thuật như PEEK. Gia công hợp kim cứng hơn đòi hỏi cấu hình máy cụ thể. Vật liệu cứng đòi hỏi trục xoay truyền động bằng bánh răng có mô-men xoắn cao và kết cấu đường hộp cứng để tránh rung và hỏng dụng cụ sớm, trong khi vật liệu mềm hơn được hưởng lợi từ trục truyền động trực tiếp có tốc độ RPM cao và đường dẫn hướng tuyến tính nhanh.
Đáp: Một máy tiện Thụy Sĩ có một ụ trước trượt để nạp phôi thô thông qua một ống lót dẫn hướng cố định. Các dụng cụ cắt vẫn được cố định ngay trên mặt ống lót, hỗ trợ vật liệu chính xác tại vị trí vết cắt xảy ra. Thiết kế này giúp loại bỏ độ lệch của thanh. Nó hoàn toàn cần thiết để gia công các bộ phận dài, mảnh với tỷ lệ chiều dài trên đường kính lớn hơn 3:1, chẳng hạn như vít xương y tế.


