


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 28-09-2026 Nguồn gốc: Địa điểm
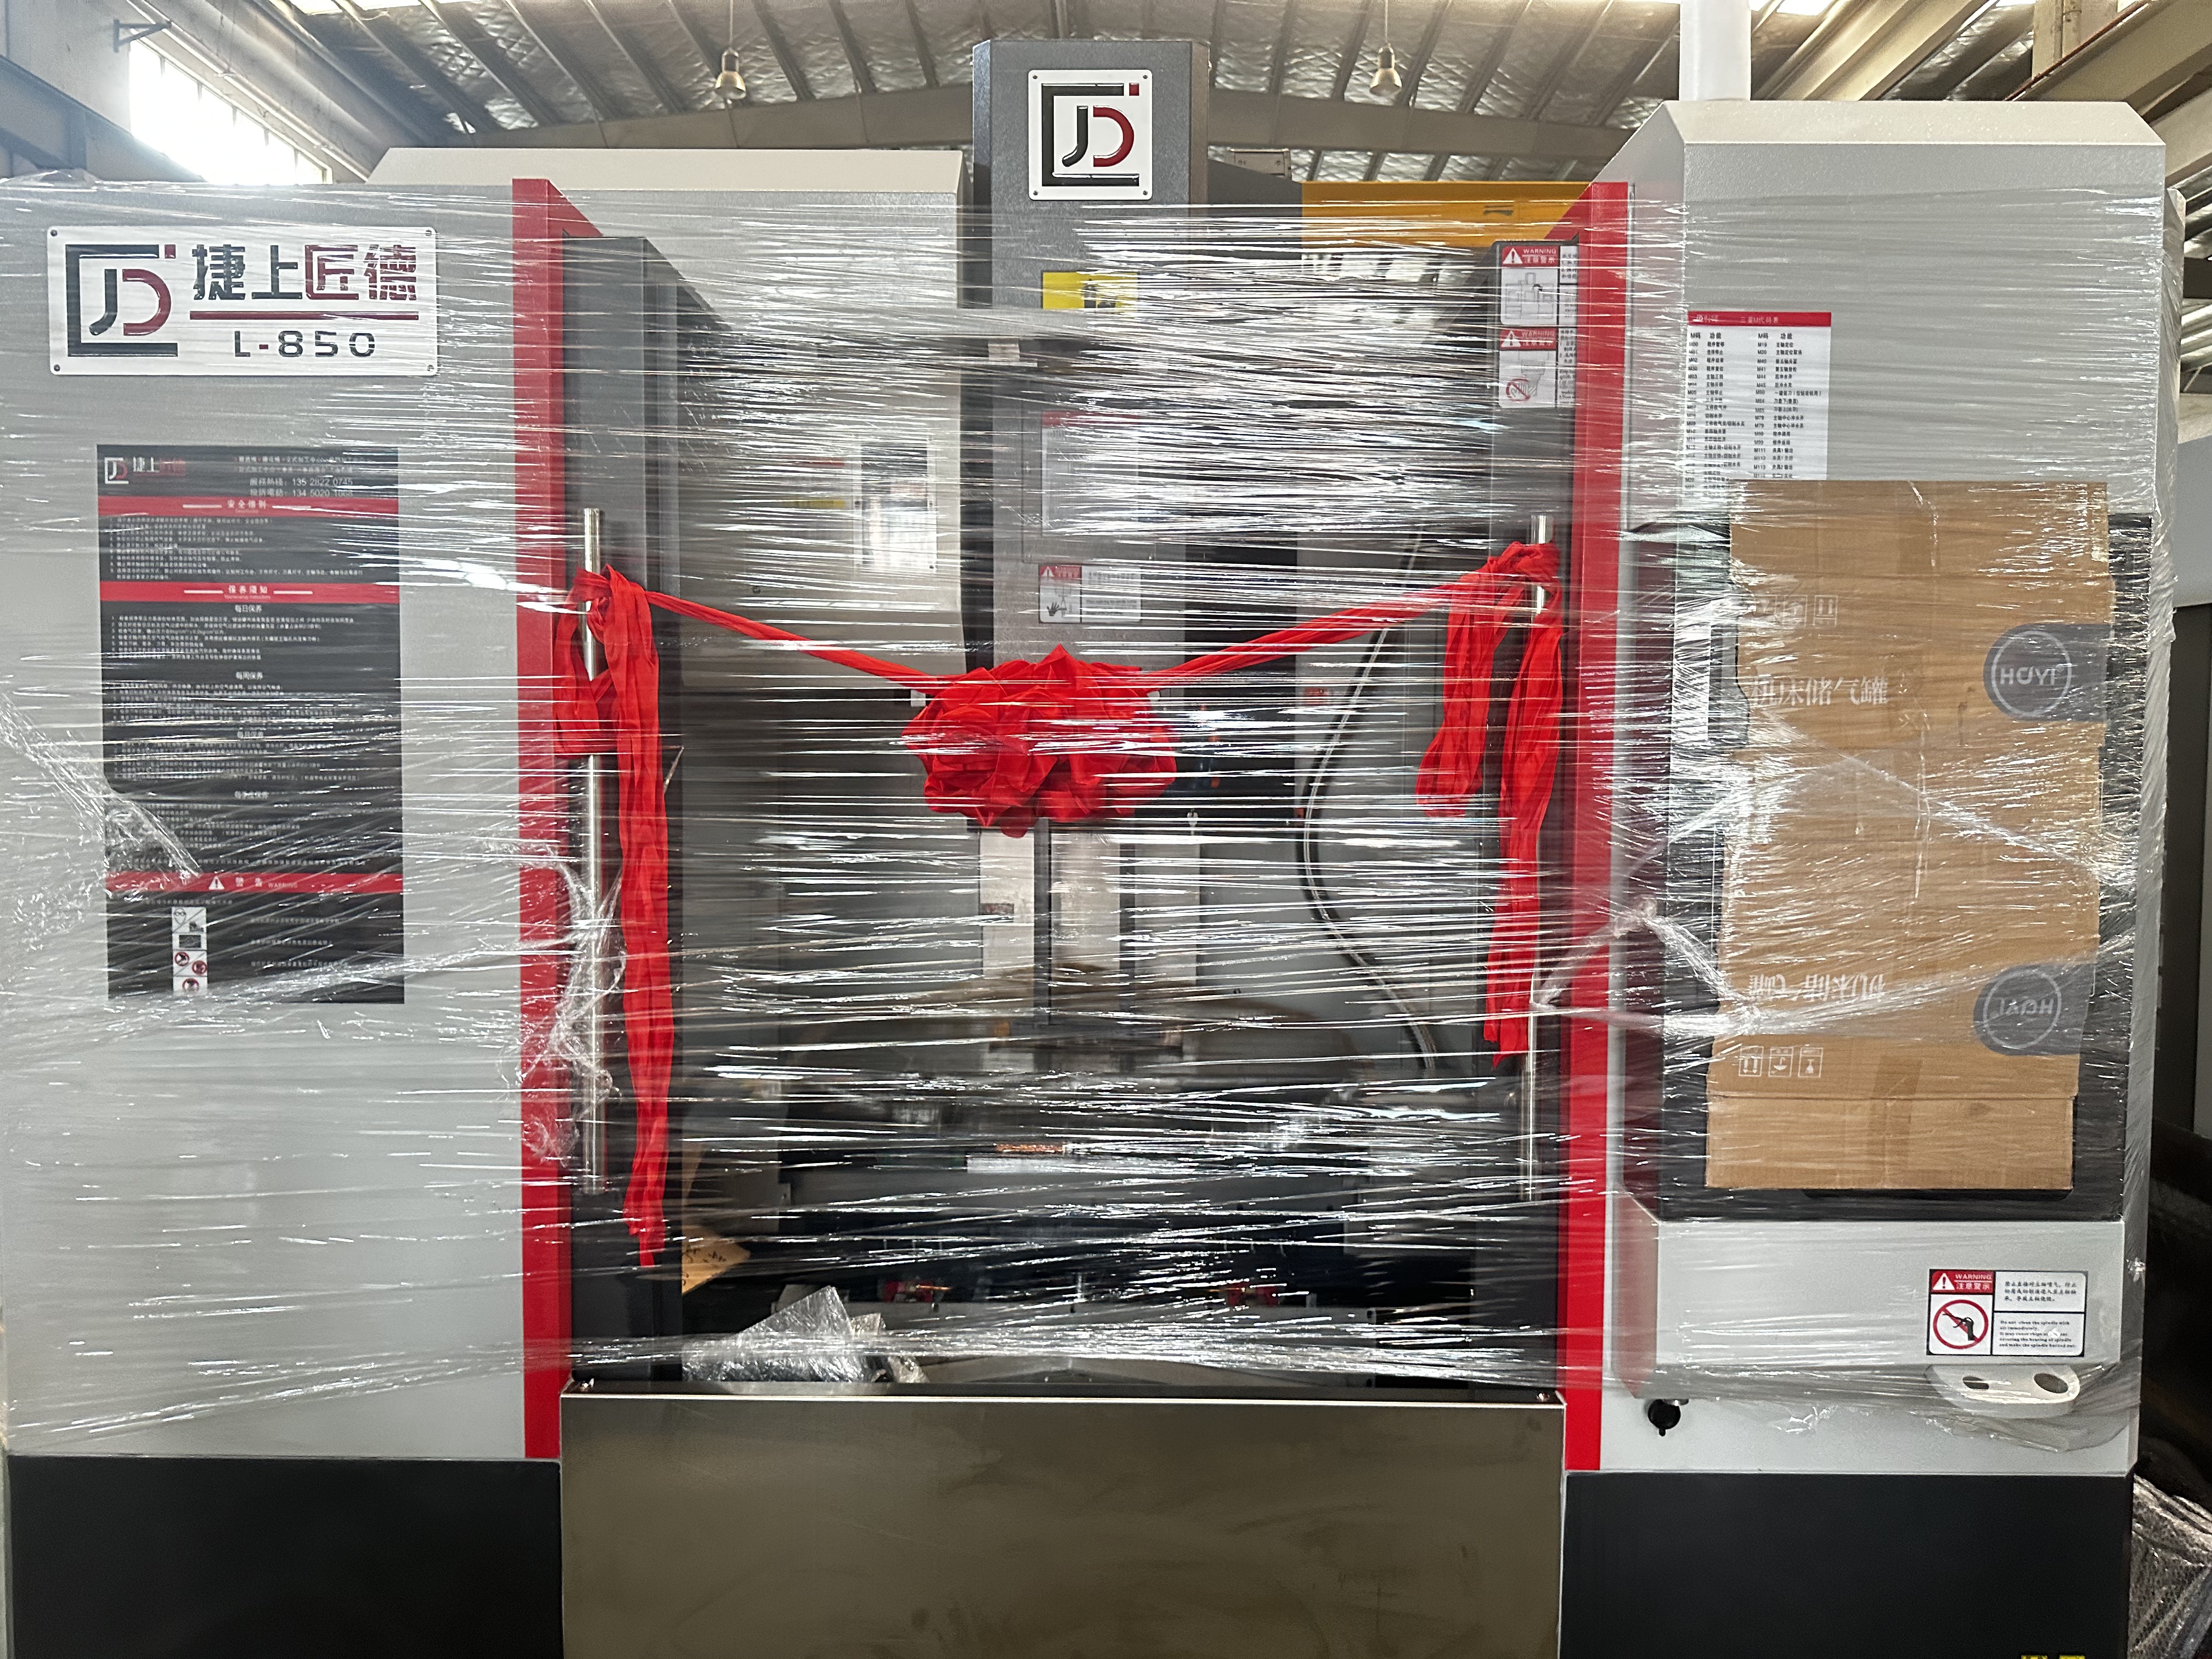
Trong khi phay cơ bản đã thay đổi quá trình sản xuất, thì phay hiện đại Trung tâm gia công CNC hợp nhất phay, khoan, taro và móc lỗ vào một ô tự động duy nhất. Hiểu sai cơ chế cơ bản, hệ thống truyền động và cấu hình trục dẫn đến việc đầu tư thiết bị sai lệch. Nó cũng khiến các kỹ sư lựa chọn các đối tác gia công không có khả năng đáp ứng các yêu cầu nghiêm ngặt về dung sai và thời gian chu kỳ. Giải mã chính xác cách một Trung tâm gia công CNC cung cấp nền tảng kỹ thuật cần thiết để đánh giá khả năng của máy. Bạn cần kiến thức này để đánh giá năng lực của nhà cung cấp và điều chỉnh các thông số kỹ thuật của thiết bị cho phù hợp với kết quả sản xuất thực tế. Chúng tôi sẽ chia nhỏ cấu hình động học, quản lý nhiệt và đa trục quyết định chất lượng bộ phận. Bằng cách hiểu được sự khác biệt vật lý giữa đường dẫn tuyến tính và đường hộp hoặc chuyển động theo vị trí so với chuyển động đồng thời nhiều trục, bạn có thể tối ưu hóa khu vực sản xuất của mình để đạt được thông lượng và độ chính xác tối đa.
Tự động hóa giúp phân biệt trung tâm: Việc tích hợp Bộ thay dao tự động (ATC) và bộ thay pallet tự động sẽ chuyển một máy nghiền tiêu chuẩn thành một trung tâm gia công công suất cao.
Cấu hình quyết định hiệu quả: Sự khác biệt về mặt cơ học giữa các trung tâm Dọc (VMC) và Trung tâm Ngang (HMC) tác động trực tiếp đến việc sơ tán chip, chiến lược cố định và chi phí mỗi bộ phận trên quy mô lớn.
Khả năng của trục Xác định độ phức tạp của bộ phận: Hiểu được bước nhảy cơ học từ gia công 3 trục sang gia công 5 trục đồng thời là rất quan trọng để đánh giá mức giảm thiết lập và các giới hạn hình học.
Độ chính xác của bộ truyền động ổn định nhiệt và động: Khả năng duy trì dung sai chặt chẽ của máy phụ thuộc rất nhiều vào độ cứng đúc, đường dẫn tuyến tính và hệ thống bù nhiệt.
Tích hợp kỹ thuật số là không thể thương lượng: Các trung tâm hiện đại dựa vào phần mềm CAM tiên tiến, bản sao kỹ thuật số và giám sát IoT để tối đa hóa thời gian hoạt động của trục chính và ngăn ngừa các sự cố thảm khốc.
Mục lục
Bộ điều khiển máy (MCU) là hệ thống điều khiển chính của máy CNC. Nó chuyển đổi mã G thành tín hiệu điện điều khiển động cơ servo, tốc độ trục chính, tốc độ tiến dao và chuyển động của trục. Bộ điều khiển nâng cao sử dụng chức năng xem trước để đọc trước nhiều khối chương trình, giúp máy duy trì chuyển động trơn tru trong quá trình gia công tốc độ cao và cắt 3D phức tạp. Nhìn về phía trước 1000 khối có thể làm giảm sự chậm lại đột ngột, vết bề mặt và thời gian chu kỳ dài hơn.
Động cơ servo dẫn động các vít bi để chuyển chuyển động quay thành chuyển động trục tuyến tính chính xác. Hệ thống phản hồi vòng kín sử dụng bộ mã hóa và thang đo tuyến tính để so sánh vị trí thực tế với vị trí được lập trình và sửa các lỗi do phản ứng ngược hoặc nhiệt gây ra. Đường dạng hộp cung cấp độ cứng cao và khả năng kiểm soát độ rung khi cắt nặng và vật liệu cứng, trong khi đường dẫn hướng tuyến tính có ma sát thấp hơn và hỗ trợ chuyển động nhanh cũng như gia công tốc độ cao, khiến chúng phù hợp cho sản xuất nhôm và khối lượng lớn.
Trục xoay giữ và quay dụng cụ cắt và có sẵn các loại côn phổ biến như CAT40, BT40 và HSK63. Trục xoay truyền động trực tiếp cung cấp tốc độ cao để hoàn thiện tốt, trục xoay truyền động bằng bánh răng cung cấp mô-men xoắn cao để cắt nặng và trục xoay truyền động bằng dây đai mang lại sự cân bằng giữa tốc độ và mô-men xoắn. Bộ thay dao tự động (ATC) lưu trữ và thay đổi dao một cách tự động, giảm thời gian không cắt. Thay đổi công cụ từ chip này sang chip khác nhanh hơn có thể giảm đáng kể thời gian chu kỳ trong sản xuất số lượng lớn.
Hệ thống giữ phôi giữ cho bộ phận được định vị an toàn và chính xác trong quá trình gia công. Đồ gá không điểm cho phép thay đổi đồ gá nhanh chóng và có thể lặp lại, trong khi kẹp thủy lực và khí nén cung cấp lực kẹp ổn định và giúp ngăn chặn sự dịch chuyển hoặc biến dạng của bộ phận. Bộ thay đổi pallet tự động (APC) sử dụng hai hoặc nhiều pallet để người vận hành có thể tải và kiểm tra các bộ phận bên ngoài máy trong khi một pallet khác đang được gia công, giảm thời gian thiết lập và tăng hiệu suất sử dụng trục xoay.
VMC có trục xoay thẳng đứng di chuyển dọc theo trục Z phía trên phôi. Chúng cung cấp khả năng hiển thị tốt, thiết lập đơn giản và tích hợp dễ dàng với bàn quay trục thứ 4, khiến chúng phù hợp với các xưởng sản xuất và nhiều loại phụ tùng. VMC hoạt động tốt đối với các bộ phận một mặt, tấm lớn, gia công khuôn và khuôn cũng như gia công thô nặng khi cần khả năng gia công chắc chắn.
HMC có trục xoay ngang cho phép phoi rơi ra khỏi khu vực cắt, giảm việc cắt lại phoi và cải thiện tuổi thọ dụng cụ. Điều này làm cho chúng phù hợp với túi sâu và các tính năng bên trong phức tạp. HMC thường sử dụng các thiết bị cố định bia mộ có thể giữ nhiều bộ phận ở nhiều mặt, trong khi trục B quay vật cố định để đưa mỗi mặt vào trục chính, cho phép gia công nhiều bộ phận hơn trong một chu kỳ và hỗ trợ quá trình sản xuất không cần giám sát lâu hơn.
Máy phay tiện kết hợp tiện và phay trong một máy, sử dụng các tính năng như trục chính, trục phụ, dụng cụ trực tiếp, ATC và chuyển động trục Y. Họ có thể gia công các chi tiết hình trụ phức tạp có lỗ lệch tâm, các chi tiết được phay và các chi tiết khác trong một thiết lập. Điều này giúp giảm việc chuyển bộ phận, thời gian thiết lập và lỗi định vị, đồng thời cải thiện độ chính xác cho các bộ phận phức tạp được sử dụng trong các ngành như hàng không vũ trụ và sản xuất y tế.
Tính năng |
Trung tâm gia công đứng (VMC) |
Trung tâm gia công ngang (HMC) |
|---|---|---|
Định hướng trục chính |
Dọc (vuông góc với bảng) |
Ngang (Song song với sàn) |
Sơ tán chip |
Kém đến Trung bình (Trọng lực chống lại nó) |
Tuyệt vời (Chip rơi ra khỏi phần) |
Chiến lược cố định |
Các vivis phẳng, kẹp một mặt phẳng |
Bia mộ, xử lý nhiều mặt |
Diện tích sàn |
Dấu chân nhỏ gọn |
Dấu chân lớn (yêu cầu không gian APC) |
Khối lượng sản xuất lý tưởng |
Thấp đến Trung bình (Kết hợp cao) |
Trung bình đến Cao (Chạy không cần giám sát) |
Máy 3 trục di chuyển dụng cụ cắt dọc theo trục X, Y và Z. Nó có thể gia công nhiều hình dạng 2,5D và 3D, nhưng công cụ vẫn theo hướng thẳng đứng cố định, điều này hạn chế khả năng tiếp cận các đường cắt, lỗ bên và bề mặt góc cạnh. Các bộ phận có tính năng ở nhiều mặt thường cần thiết lập nhiều lần, yêu cầu người vận hành phải tháo, định vị lại và kẹp lại bộ phận, điều này làm tăng thêm thời gian thiết lập và có thể làm giảm độ chính xác của việc định vị.

Máy 4 trục và 5 trục có thêm trục quay, cho phép dụng cụ tiếp cận chi tiết từ các góc khác nhau. Trong gia công 3+2, trục quay di chuyển chi tiết đến một góc đã đặt rồi khóa lại trong khi máy thực hiện cắt 3 trục tiêu chuẩn. Trong gia công 5 trục đồng thời, tất cả năm trục di chuyển cùng nhau trong khi bộ điều khiển CNC liên tục điều chỉnh hướng dao. Điều này rất hữu ích cho các bộ phận phức tạp như cánh quạt, cánh tuabin và các bộ phận hàng không vũ trụ vì nó mang lại khả năng tiếp cận công cụ tốt hơn và độ hoàn thiện bề mặt tốt hơn.
Đầu tư vào cơ khí 5 trục đòi hỏi phải chứng minh được chi phí cơ khí. Người ra quyết định phải điều chỉnh khả năng của máy phù hợp với kết quả hình học cụ thể. Thiết lập 5 trục là hợp lý khi các bộ phận có khoang sâu đòi hỏi các dụng cụ cắt ngắn, cứng để tránh bị lệch. Nghiêng dụng cụ ra khỏi thành khoang cho phép đạt được tốc độ tiến dao mạnh mẽ mà không gây tiếng ồn. Ngoài ra, nếu một bộ phận yêu cầu dung sai vị trí thực chặt chẽ trên nhiều mặt góc cạnh thì việc loại bỏ các thiết lập thủ công thông qua định vị 5 trục là phương pháp sản xuất đáng tin cậy duy nhất.
Cấu hình trục |
Chuyển động động học |
Lợi thế chính |
Ứng dụng điển hình |
|---|---|---|---|
3 trục |
X, Y, Z chỉ tuyến tính |
Độ cứng cao, lập trình đơn giản |
Tấm phẳng, giá đỡ đơn giản, biên dạng 2.5D |
Trục 3+2 (Vị trí) |
X, Y, Z tuyến tính + xoay A/B/C khóa |
Giảm thiết lập thủ công, truy cập nhiều bên |
Thân van nhiều mặt, vỏ phức tạp |
5 trục (Đồng thời) |
X, Y, Z, A, B/C cùng chuyển động |
Gắn dao liên tục, độ bóng bề mặt vượt trội |
Cánh quạt hàng không vũ trụ, cánh tuabin, thiết bị cấy ghép y tế |
Hệ thống cài đặt trước dụng cụ đo chiều dài và đường kính dụng cụ trước hoặc trong khi gia công, trong khi đầu dò trong máy có thể kiểm tra độ mòn và gãy của dụng cụ. Khi một công cụ đạt đến giới hạn hao mòn, bộ điều khiển CNC có thể cập nhật độ lệch dao hoặc tự động chuyển sang một công cụ tương tự. Đầu dò trục chính cũng có thể thiết lập độ lệch phôi, căn chỉnh bộ phận và đo các kích thước chính trong quá trình gia công, giúp giảm thời gian thiết lập, phế liệu và kiểm tra thủ công.
Chất làm mát xuyên trục chính (TSC) đưa chất làm mát áp suất cao qua trục chính và dụng cụ cắt để loại bỏ nhiệt và phoi trực tiếp khỏi khu vực cắt. Áp suất điển hình dao động từ 300 đến 1.000 PSI. TSC đặc biệt hữu ích cho các vật liệu gia công và khoan lỗ sâu như titan và thép không gỉ 304, nơi nhiệt và sự tích tụ phoi có thể nhanh chóng làm hỏng dụng cụ và giảm tuổi thọ dụng cụ.
Việc loại bỏ phoi hiệu quả sẽ ngăn ngừa sự tích tụ phoi, kẹt máy và dòng chất làm mát kém. Máy khoan phoi, băng tải đai và hệ thống rửa trôi di chuyển phoi ra khỏi khu vực gia công, trong khi các bộ lọc chất làm mát và bộ tách xoáy loại bỏ các hạt mịn khỏi chất làm mát. Thiết bị tách dầu loại bỏ dầu không mong muốn khỏi bể làm mát, giúp duy trì chất lượng nước làm mát, độ bóng bề mặt và vận hành máy đáng tin cậy.
Nhiệt từ trục chính, vít bi và quá trình cắt có thể khiến các bộ phận của máy giãn nở và ảnh hưởng đến độ chính xác của bộ phận trong quá trình sản xuất kéo dài. Thiết bị làm lạnh trục chính, vít bi được làm mát và cấu trúc máy ổn định nhiệt giúp kiểm soát nhiệt, trong khi cảm biến nhiệt độ và hệ thống bù nhiệt điều chỉnh vị trí trục để giảm tác động giãn nở nhiệt và duy trì độ chính xác gia công ổn định.
Tiến hành nghiên cứu thời gian trên bộ phận cốt lõi bằng cách sử dụng cả mô phỏng CAM 3 trục và 5 trục để định lượng mức giảm thiết lập và cải thiện thời gian chu kỳ.
Yêu cầu kiểm tra năng lực và bảo trì từ các đối tác gia công tiềm năng, đặc biệt là xem xét kết quả kiểm tra thanh bi hàng năm và nhật ký độ lệch trục chính của họ.
Đánh giá độ dày nền móng và hệ thống kiểm soát khí hậu của cơ sở của bạn với kỹ sư kết cấu trước khi hoàn tất bất kỳ việc mua sắm thiết bị nặng nào.
Triển khai quy trình mô phỏng song sinh kỹ thuật số trong bộ phận lập trình của bạn để loại bỏ nguy cơ xảy ra sự cố máy đa trục trong quá trình kiểm chứng bài viết đầu tiên.
Trả lời: Máy phay CNC thường đề cập đến một máy cơ bản yêu cầu thay đổi công cụ thủ công và thiếu tự động hóa nâng cao. Trung tâm gia công là một tế bào hoàn toàn tự động có Bộ thay dao tự động (ATC). Nó thường bao gồm các bộ thay pallet tự động và tích hợp hệ thống bao vây và quản lý chip tiên tiến để sản xuất có năng suất cao.
Trả lời: ATC giúp loại bỏ nhu cầu người vận hành phải dừng máy theo cách thủ công, tháo dụng cụ, lắp dụng cụ mới và chạm vào chiều dài dụng cụ. Bằng cách sử dụng cơ chế cánh tay đòn hoặc băng chuyền, ATC sẽ hoán đổi các công cụ trong vài giây. Điều này làm giảm đáng kể thời gian không cắt và cho phép gia công liên tục, không cần giám sát.
Đáp: Tuổi thọ trục chính thay đổi tùy theo ứng dụng, lịch sử sự cố và bảo trì, nhưng thường dao động từ 10.000 đến 15.000 giờ cắt. Gia công thô nặng kim loại cứng làm giảm tuổi thọ. Ngược lại, cắt nhôm tốc độ cao với khả năng giám sát độ rung và bôi trơn thích hợp có thể kéo dài đáng kể tuổi thọ hoạt động của trục chính.
Đáp: Độ chính xác và khả năng lặp lại của việc định vị được đánh giá bằng phép đo giao thoa laser và kiểm tra thanh bi. Một tia laser đo các lỗi định vị tuyến tính dọc theo các trục. Kiểm tra thanh bi đo độ chính xác của phép nội suy vòng tròn, phát hiện phản ứng ngược cơ học, sự không khớp servo và độ lệch hình học trong hệ thống truyền động.
Đáp: Việc nâng cấp lên HMC là hợp lý khi khối lượng sản xuất tăng lên, yêu cầu gia công không cần giám sát. HMC cung cấp khả năng sơ tán chip vượt trội nhờ trọng lực. Việc cố định bia mộ của họ cho phép gia công nhiều bộ phận trong mỗi chu kỳ, giảm sự can thiệp của người vận hành và giảm tổng chi phí cho mỗi bộ phận được gia công trên quy mô lớn.
Trả lời: Bù nhiệt sử dụng cảm biến nhiệt độ được đặt trên các bộ phận quan trọng như trục chính và vật đúc. Khi nhiệt làm cho kim loại giãn nở, MCU sẽ đọc dữ liệu nhiệt độ, tính toán mức tăng trưởng vật lý dự kiến và tự động điều chỉnh vi mô tọa độ trục để giữ cho dụng cụ cắt chính xác theo mục tiêu.


