


Просмотры: 0 Автор: Редактор сайта Время публикации: 28.09.2026 Происхождение: Сайт
В то время как базовое фрезерование изменило производство, современное Обрабатывающий центр с ЧПУ объединяет фрезерование, сверление, нарезание резьбы и растачивание в единую автоматизированную ячейку. Неправильное понимание базовой механики, систем привода и конфигураций осей приводит к неправильным инвестициям в оборудование. Это также заставляет инженеров выбирать партнеров по аутсорсингу, неспособных удовлетворить строгие требования по допускам и времени цикла. Деконструируя, как именно Работа обрабатывающего центра с ЧПУ обеспечивает техническую основу, необходимую для оценки возможностей станка. Эти знания необходимы вам для оценки компетенций поставщиков и согласования характеристик оборудования с фактическими результатами производства. Мы разберем кинематику, управление температурным режимом и многоосные конфигурации, которые определяют качество деталей. Понимая физические различия между линейными направляющими и коробчатыми направляющими или позиционными и одновременными многоосными движениями, вы можете оптимизировать производственный цех для достижения максимальной производительности и точности.
Автоматизация отличает центр: интеграция автоматического устройства смены инструмента (ATC) и автоматического устройства смены паллет превращает стандартный фрезерный станок в высокопроизводительный обрабатывающий центр.
Конфигурация определяет эффективность. Механические различия между вертикальными (VMC) и горизонтальными (HMC) центрами напрямую влияют на эвакуацию стружки, стратегии крепления и стоимость детали в масштабе.
Возможности осей определяют сложность детали. Понимание механического перехода от 3-осевой обработки к одновременной 5-осевой обработке имеет решающее значение для оценки сокращения наладки и геометрических ограничений.
Термическая и динамическая стабильность обеспечивают точность. Способность машины выдерживать жесткие допуски во многом зависит от жесткости отливки, линейных направляющих и систем термической компенсации.
Цифровая интеграция не подлежит обсуждению: современные центры полагаются на передовое программное обеспечение CAM, цифровые двойники и мониторинг Интернета вещей, чтобы максимизировать время безотказной работы шпинделя и предотвратить катастрофические сбои.
Оглавление
Блок управления станком (MCU) — это основная система управления станка с ЧПУ. Он преобразует G-код в электрические сигналы, которые управляют серводвигателями, скоростью шпинделя, скоростью подачи и перемещением оси. Расширенные элементы управления используют функции прогнозирования для предварительного считывания многих программных блоков, помогая станку поддерживать плавное движение во время высокоскоростной обработки и сложной трехмерной резки. Упреждающий просмотр на 1000 блоков может уменьшить внезапное замедление, появление следов на поверхности и увеличение времени цикла.
Серводвигатели приводят в движение шарико-винтовые передачи, преобразуя вращательное движение в точное движение по линейной оси. В системах обратной связи с обратной связью используются энкодеры и линейные шкалы для сравнения фактического положения с запрограммированным положением и исправления ошибок, вызванных люфтом или нагревом. Коробчатые направляющие обеспечивают высокую жесткость и контроль вибрации при тяжелой резке и твердых материалах, а линейные направляющие имеют меньшее трение и поддерживают быстрое движение и высокоскоростную обработку, что делает их подходящими для производства алюминия и крупносерийного производства.
Шпиндель удерживает и вращает режущий инструмент и доступен с обычными конусами, такими как CAT40, BT40 и HSK63. Шпиндели с прямым приводом обеспечивают высокую скорость для чистовой обработки, шпиндели с зубчатым приводом обеспечивают высокий крутящий момент для тяжелой резки, а шпиндели с ременным приводом обеспечивают баланс скорости и крутящего момента. Устройство автоматической смены инструмента (ATC) автоматически сохраняет и меняет инструменты, сокращая время простоя. Более быстрая смена инструмента от стружки к стружечке может значительно сократить время цикла при крупносерийном производстве.
Системы крепления удерживают деталь в надежном и точном положении во время обработки. Крепления с нулевой точкой обеспечивают быструю и повторяемую замену приспособлений, а гидравлические и пневматические зажимы обеспечивают постоянную силу зажима и помогают предотвратить перемещение или деформацию детали. В устройствах автоматической смены паллет (APC) используются два или более поддонов, поэтому операторы могут загружать и проверять детали вне станка, пока обрабатывается другой поддон, что сокращает время наладки и увеличивает использование шпинделя.
VMC имеют вертикальный шпиндель, который перемещается по оси Z над заготовкой. Они обеспечивают хороший обзор, простую настройку и легкую интеграцию с поворотными столами с 4-мя осями, что делает их подходящими для мастерских и производства широкого спектра деталей. VMC хорошо подходят для односторонних деталей, больших пластин, обработки штампов и пресс-форм, а также для тяжелой черновой обработки, где требуется прочная фиксация заготовки.
HMC имеют горизонтальный шпиндель, который позволяет струге выпадать из зоны резания, что снижает необходимость повторной резки стружки и увеличивает срок службы инструмента. Это делает их подходящими для глубоких карманов и сложных внутренних функций. HMC обычно используют приспособления для надгробий, которые могут удерживать несколько деталей с нескольких сторон, в то время как ось B вращает приспособление, поднося каждую сторону к шпинделю, что позволяет обрабатывать больше деталей за один цикл и поддерживать более продолжительное производство без присмотра.
Токарно-фрезерные станки сочетают в себе токарную и фрезерную обработку на одном станке, используя такие функции, как главный шпиндель, вспомогательный шпиндель, приводной инструмент, АТС и перемещение по оси Y. Они могут обрабатывать сложные цилиндрические детали со смещенными от центра отверстиями, фрезерованными элементами и другими деталями за один установ. Это сокращает перемещение деталей, время наладки и ошибки позиционирования, одновременно повышая точность сложных деталей, используемых в таких отраслях, как аэрокосмическая и медицинская промышленность.
Особенность |
Вертикальный обрабатывающий центр (VMC) |
Горизонтальный обрабатывающий центр (HMC) |
|---|---|---|
Ориентация шпинделя |
Вертикально (перпендикулярно столу) |
Горизонтально (параллельно полу) |
Эвакуация стружки |
От плохого до среднего (против этого действует гравитация) |
Отлично (стружка отваливается от детали) |
Стратегия фиксации |
Плоские тиски, одноплоскостной зажим |
Надгробия, многогранная обработка |
Площадь пола |
Компактный размер |
Большая занимаемая площадь (требуется пространство APC) |
Идеальный объем производства |
От низкого до среднего (высокая смесь) |
От среднего до высокого (автономная работа) |
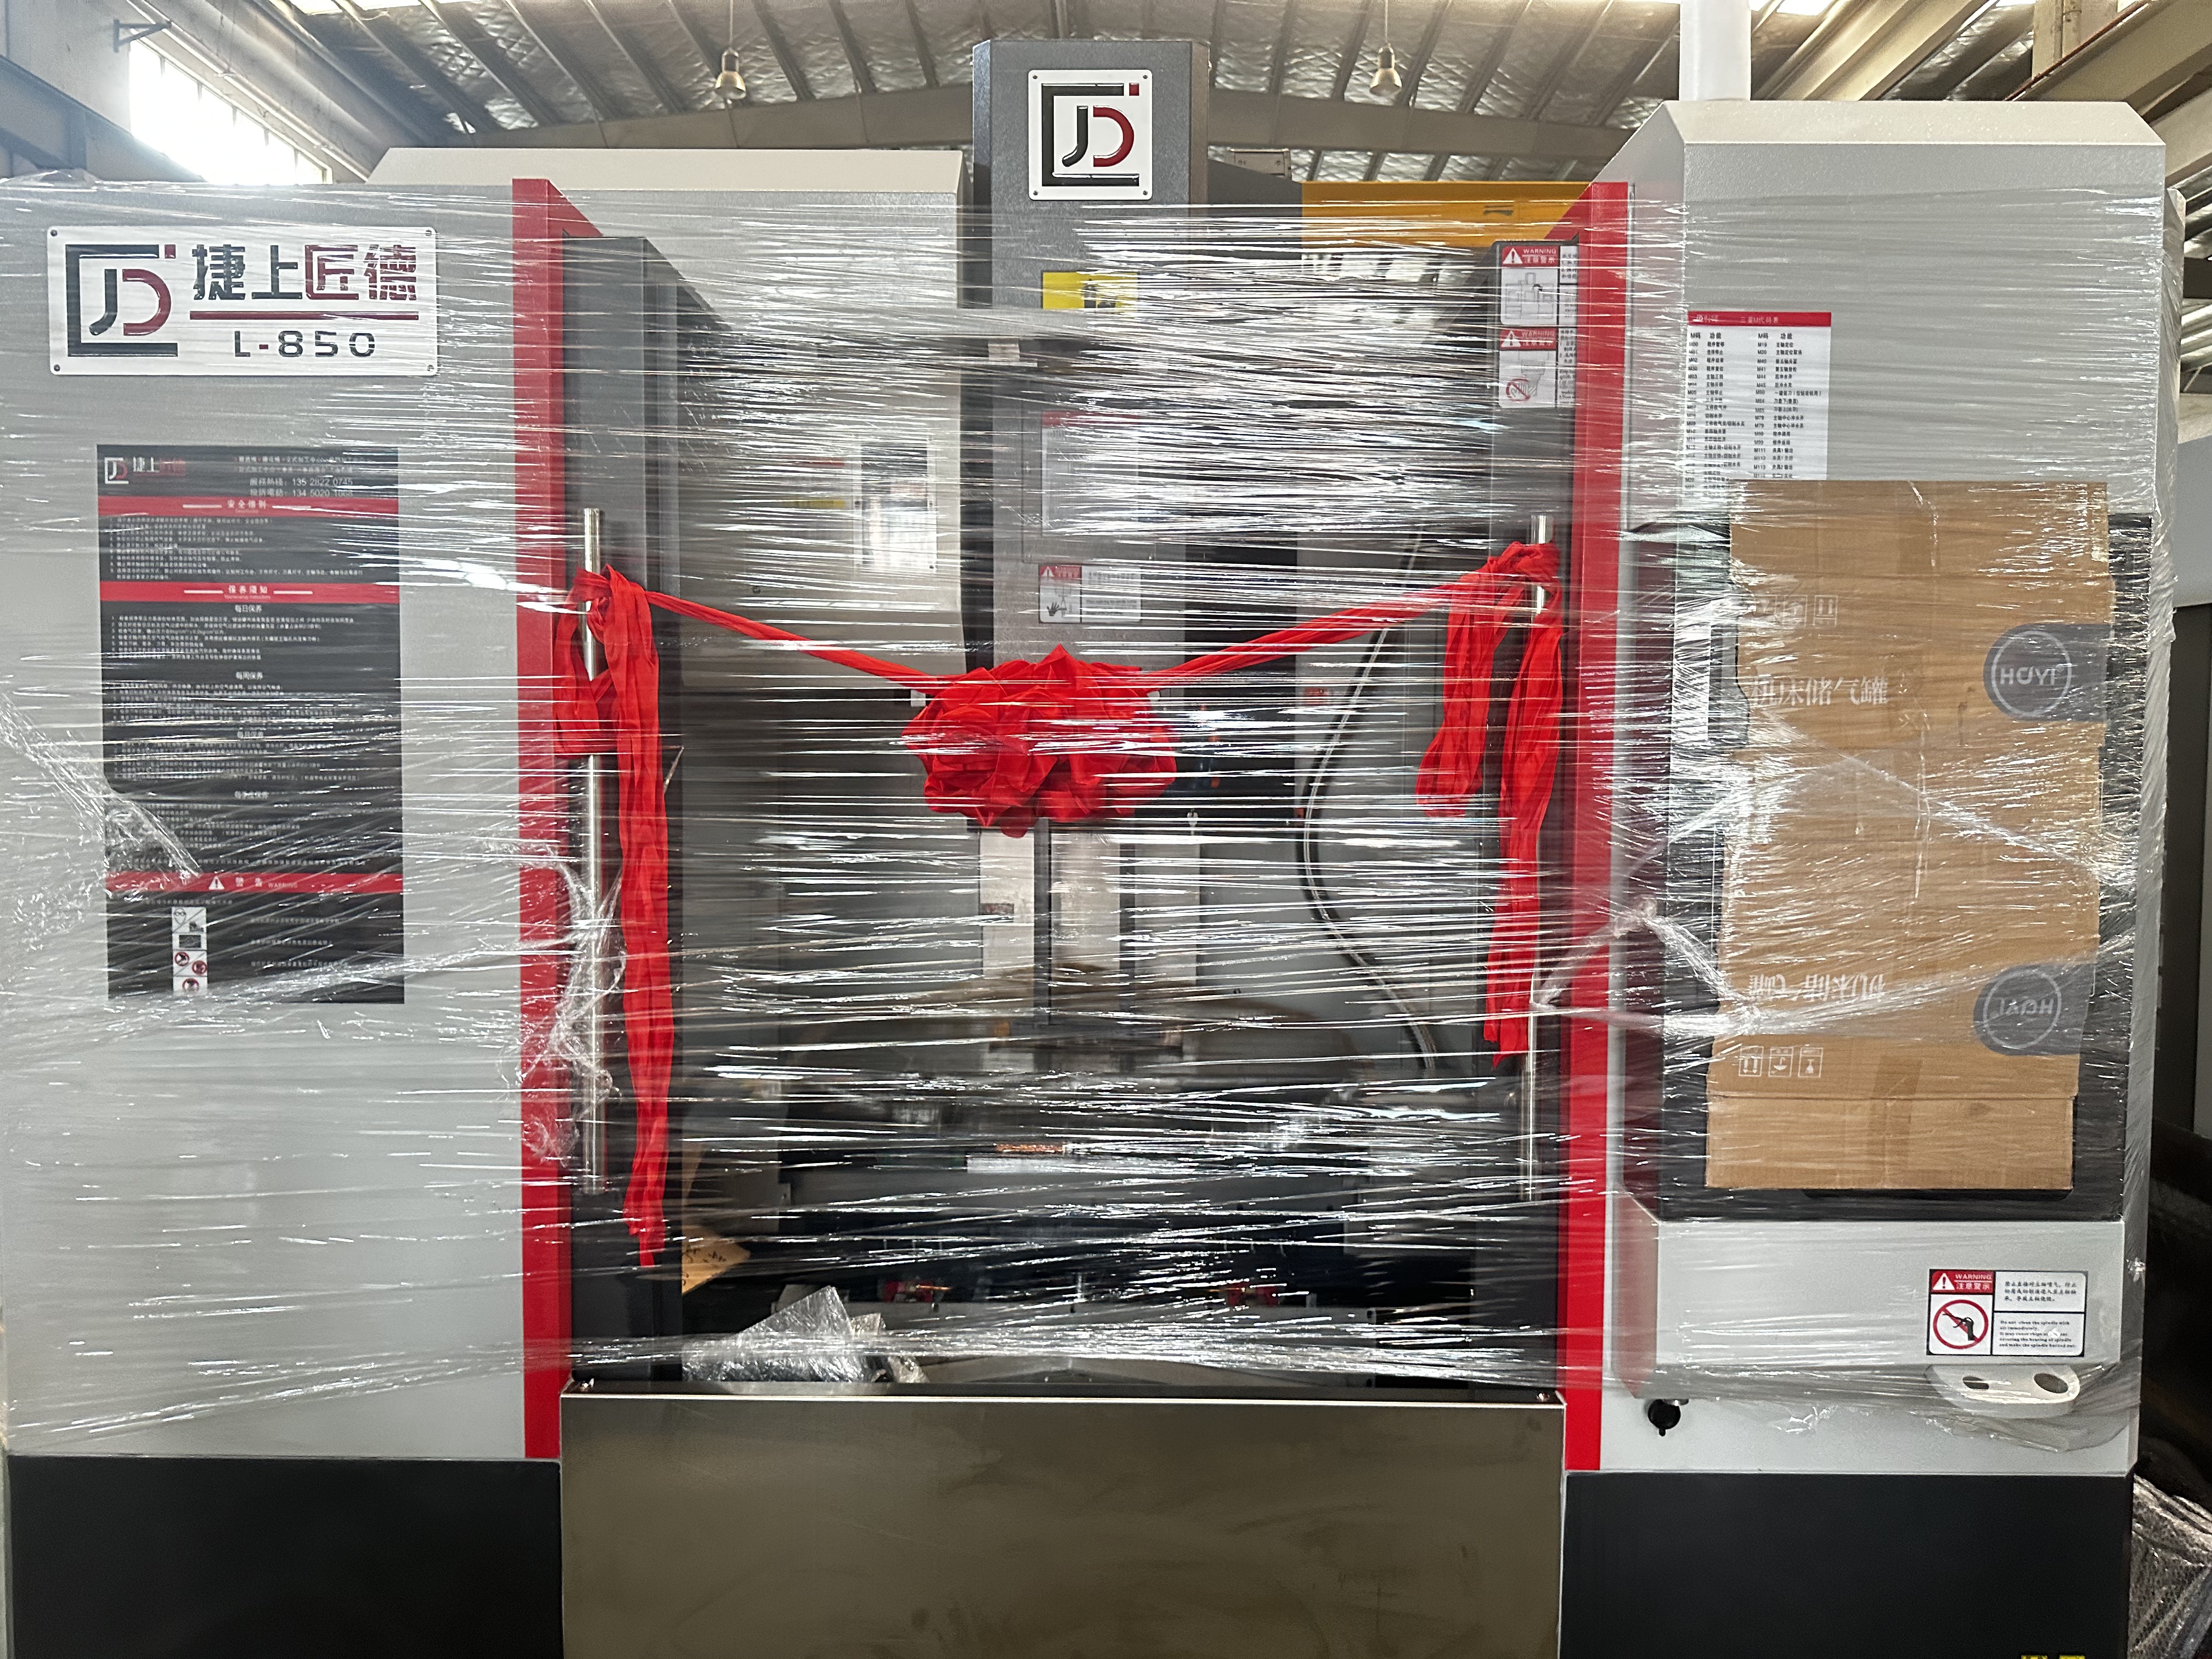
3-осевой станок перемещает режущий инструмент по осям X, Y и Z. Он может обрабатывать множество 2,5D- и 3D-форм, но инструмент остается в фиксированном вертикальном направлении, что ограничивает доступ к поднутрениям, боковым отверстиям и наклонным поверхностям. Детали с элементами на нескольких сторонах часто требуют нескольких настроек, требующих от оператора разжима, изменения положения и повторного зажима детали, что увеличивает время настройки и может снизить точность позиционирования.

В 4- и 5-осных станках добавлены оси вращения, позволяющие инструменту достигать детали под разными углами. При обработке 3+2 поворотные оси перемещают деталь на заданный угол, а затем фиксируются, пока станок выполняет стандартную 3-осевую резку. При одновременной 5-осевой обработке все пять осей движутся вместе, а система ЧПУ непрерывно регулирует направление инструмента. Это полезно для сложных деталей, таких как рабочие колеса, лопатки турбин и компоненты аэрокосмической отрасли, поскольку обеспечивает лучший доступ к инструменту и качество поверхности.
Инвестиции в 5-осевую механику требуют обоснования механических накладных расходов. Лица, принимающие решения, должны согласовать возможности машин с конкретными геометрическими результатами. 5-осевая установка оправдана, когда детали имеют глубокие полости, требующие коротких жестких режущих инструментов для предотвращения отклонения. Наклон инструмента от стенки полости обеспечивает высокую скорость подачи без вибраций. Кроме того, если компонент требует жестких допусков истинного положения на нескольких наклонных гранях, единственным надежным методом производства является исключение ручной настройки посредством 5-осевого позиционирования.
Конфигурация оси |
Кинематическое движение |
Основное преимущество |
Типичное применение |
|---|---|---|---|
3-осевой |
X, Y, Z только линейные |
Высокая жесткость, простое программирование |
Плоские пластины, простые кронштейны, профили 2,5D. |
3+2 оси (позиционные) |
X, Y, Z линейный + заблокированный поворотный A/B/C |
Уменьшает количество ручных настроек, обеспечивает доступ к нескольким сторонам |
Многогранные корпуса клапанов, сложные корпуса |
5-осевой (одновременный) |
X, Y, Z, A, B/C движутся вместе |
Непрерывное включение инструмента, превосходное качество поверхности |
Аэрокосмические импеллеры, лопатки турбин, медицинские имплантаты |
Системы предварительной настройки инструмента измеряют длину и диаметр инструмента до или во время обработки, а встроенные в станок датчики могут проверять износ и поломку инструмента. Когда инструмент достигает предела износа, система ЧПУ может обновить коррекцию инструмента или автоматически переключиться на родственный инструмент. Датчики шпинделя также могут устанавливать рабочие смещения, выравнивать деталь и измерять основные размеры во время обработки, что помогает сократить время наладки, количество брака и объем ручного контроля.
Подача СОЖ через шпиндель (TSC) подает СОЖ под высоким давлением через шпиндель и режущий инструмент для отвода тепла и стружки непосредственно из зоны резания. Типичное давление колеблется от 300 до 1000 фунтов на квадратный дюйм. TSC особенно полезен при сверлении глубоких отверстий и обработке таких материалов, как титан и нержавеющая сталь 304, где накопление тепла и стружки может быстро повредить инструменты и сократить срок их службы.
Эффективное удаление стружки предотвращает скопление стружки, заклинивание станка и плохой поток СОЖ. Шнеки для стружки, ленточные конвейеры и системы промывки удаляют стружку из зоны обработки, а фильтры охлаждающей жидкости и циклонные сепараторы удаляют мелкие частицы из охлаждающей жидкости. Маслосборщики удаляют ненужное масло из бака охлаждающей жидкости, помогая поддерживать качество охлаждающей жидкости, чистоту поверхности и надежную работу машины.
Тепло от шпинделя, шариковых винтов и процесса резки может привести к расширению компонентов машины и повлиять на точность деталей во время длительных производственных циклов. Охлаждающие устройства шпинделя, охлаждаемые ШВП и термостойкие конструкции станков помогают контролировать нагрев, а датчики температуры и системы термокомпенсации регулируют положение осей, чтобы уменьшить эффект теплового расширения и поддерживать стабильную точность обработки.
Проведите временное исследование основной детали с использованием 3- и 5-осевого моделирования CAM, чтобы количественно оценить сокращение наладки и сокращение времени цикла.
Запросите аудит возможностей и технического обслуживания у потенциальных партнеров по аутсорсингу, в частности, просмотрите результаты их ежегодных испытаний и журналы биения шпинделей.
Прежде чем завершить закупку тяжелого оборудования, оцените толщину фундамента вашего объекта и системы климат-контроля вместе с инженером-строителем.
Внедрите в своем отделе программирования рабочий процесс моделирования цифровых двойников, чтобы исключить риск сбоев многоосных станков во время испытаний первых изделий.
Ответ: Фрезерный станок с ЧПУ обычно представляет собой базовый станок, который требует ручной замены инструмента и не имеет развитой автоматизации. Обрабатывающий центр представляет собой полностью автоматизированный участок с автоматическим устройством смены инструмента (ATC). Он часто включает в себя автоматические устройства смены поддонов, а также современные системы управления стружкой и кожухи для высокопроизводительного производства.
О: Система АТС избавляет оператора от необходимости вручную останавливать станок, разжимать инструмент, вставлять новый и касаться длины инструмента. Используя поворотный или карусельный механизм, УВД меняет инструменты за считанные секунды. Это значительно сокращает время простоя и обеспечивает непрерывную обработку без участия оператора.
Ответ: Срок службы шпинделя зависит от применения, истории сбоев и технического обслуживания, но обычно составляет от 10 000 до 15 000 часов резки. Тяжелая черновая обработка твердых металлов сокращает срок службы. И наоборот, высокоскоростная резка алюминия при правильной смазке и мониторинге вибрации может значительно продлить срок службы шпинделя.
Ответ: Точность и повторяемость позиционирования оцениваются с помощью лазерной интерферометрии и тестирования Ballbar. Лазер измеряет ошибки линейного позиционирования по осям. Тест Ballbar позволяет измерить точность круговой интерполяции, выявляя механический люфт, несоответствие сервоприводов и отклонения геометрии в системах привода.
О: Модернизация до HMC оправдана, когда объемы производства увеличиваются и требуется автоматическая обработка. HMC обеспечивают превосходную эвакуацию стружки под действием силы тяжести. Их надгробное крепление позволяет обрабатывать несколько деталей за цикл, сокращая вмешательство оператора и снижая общую стоимость обрабатываемого компонента в масштабе.
Ответ: В термокомпенсации используются датчики температуры, расположенные на критических компонентах, таких как шпиндель и отливки. Поскольку тепло вызывает расширение металла, MCU считывает данные о температуре, рассчитывает ожидаемое физическое расширение и автоматически микрокорректирует координаты оси, чтобы режущий инструмент оставался точно на цели.


