


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-28 उत्पत्ति: साइट
पूंजीगत विनिर्माण उपकरण खरीदने में उच्च परिचालन जोखिम होता है। एक गलत संरेखित मशीन कॉन्फ़िगरेशन सीधे उत्पादन बाधाओं, अत्यधिक उपकरण पहनने और समझौता किए गए हिस्से की गुणवत्ता को प्रभावित करता है। ए में निवेश करना सीएनसी खराद मशीन को विशिष्ट उत्पादन आवश्यकताओं - जैसे भाग ज्यामिति, बैच वॉल्यूम, और सामग्री कठोरता - और टर्निंग सेंटर की यांत्रिक क्षमताओं के बीच सटीक संरेखण की आवश्यकता होती है। अनावश्यक बहु-अक्ष क्षमताओं पर अधिक खर्च करने से पूंजी फँस जाती है। अंडर-स्पेसिंग मशीन की कठोरता के कारण गड़गड़ाहट, खराब सतह खत्म होती है, और कठिन मोड़ के दौरान कड़ी सहनशीलता बनाए रखने में असमर्थता होती है।
यह तकनीकी मूल्यांकन ढांचा उत्पादन प्रबंधकों, मशीनिस्टों और खरीद टीमों को मशीन विनिर्देशों, संरचनात्मक श्रेणियों और कार्यान्वयन वास्तविकताओं को नेविगेट करने के मानदंड प्रदान करता है। स्पिंडल टॉर्क, गाइडवे निर्माण और टूलींग इंटरफेस की यांत्रिक बारीकियों को समझकर, विनिर्माण सुविधाएं ऐसे टर्निंग समाधानों को तैनात कर सकती हैं जो थ्रूपुट को अधिकतम करते हैं और कड़े गुणवत्ता मानकों को बनाए रखते हैं।
कॉन्फ़िगरेशन क्षमता निर्धारित करता है: क्षैतिज खराद उच्च गति, निरंतर बार-फ़ेड उत्पादन के लिए अनुकूलित होता है, जबकि ऊर्ध्वाधर खराद भारी, बड़े-व्यास या अजीब आकार के वर्कपीस के लिए अनिवार्य है।
एक्सिस जटिलता बनाम आरओआई: मानक 2-अक्ष खराद से लाइव टूलिंग के साथ मल्टी-एक्सिस मशीन में अपग्रेड करने से सेटअप समय और हैंडलिंग त्रुटियों में कमी आती है लेकिन भाग की जटिलता और मात्रा के आधार पर कठोर आरओआई विश्लेषण की आवश्यकता होती है।
कठोरता गैर-परक्राम्य है: मशीन का वजन, कास्टिंग डिज़ाइन (उदाहरण के लिए, तिरछा बिस्तर), और गाइडवे प्रकार (बॉक्स बनाम रैखिक) सीधे उपकरण जीवन, सतह खत्म, और कठिन मोड़ के दौरान कड़ी सहनशीलता बनाए रखने की क्षमता को प्रभावित करते हैं।
कार्यान्वयन मशीन से परे विस्तारित होता है: प्रारंभिक खरीद मूल्य शायद ही आवश्यक वर्कहोल्डिंग, टूलींग पैकेज, चिप प्रबंधन सिस्टम और सीएएम सॉफ्टवेयर एकीकरण के लिए जिम्मेदार होता है।
विषयसूची
टर्निंग सेंटर का मौलिक संचालन एक वर्कपीस को स्पिंडल पर उच्च गति पर घुमाने पर निर्भर करता है, जबकि एक काटने का उपकरण, एक कठोर बुर्ज पर लगाया जाता है, सामग्री को हटाने के लिए कई अक्षों पर रैखिक रूप से चलता है। यह गतिक संबंध कच्चे स्टॉक को सटीक बेलनाकार, शंक्वाकार या सममित घटकों में आकार देता है। मैनुअल टर्निंग के विपरीत, एक आधुनिक सीएनसी लेथ मशीन उप-माइक्रोन सटीकता के साथ जटिल टूलपाथ को निष्पादित करने के लिए बंद-लूप सर्वोमोटर्स और सटीक फीडबैक सिस्टम का उपयोग करती है। डिजिटल नियंत्रणों का एकीकरण दुकानों को एक ही सेटअप में रफ स्टॉक से तैयार घटक में बदलने की अनुमति देता है।
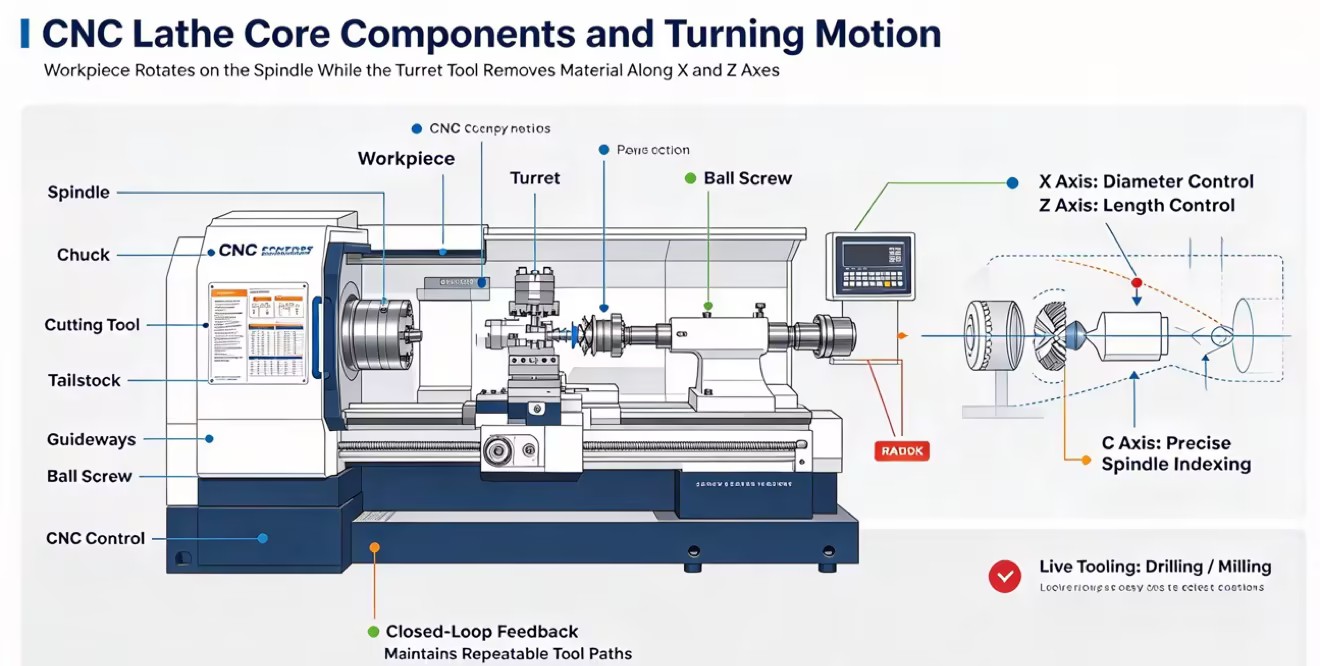
एक सीएनसी खराद में कई मुख्य भाग होते हैं जो एक वर्कपीस को मशीन बनाने के लिए एक साथ काम करते हैं। स्पिंडल सामग्री को घुमाता है और मशीन की गति, टॉर्क और बार क्षमता निर्धारित करता है, जबकि चक या कोलेट सामग्री को सुरक्षित रूप से रखता है। बुर्ज । काटने के उपकरण को पकड़ता है और उन्हें संचालन के बीच ले जाता है, और इसकी कठोरता काटने के प्रदर्शन और कंपन को प्रभावित करती है टेलस्टॉक । लंबे हिस्सों को सहारा देता है और मशीनिंग के दौरान झुकने से रोकने में मदद करता है सीएनसी नियंत्रण इकाई मशीन की गतिविधियों और शीतलक और चिप हटाने जैसे कार्यों को नियंत्रित करती है।
एक मानक दो-अक्ष सीएनसी खराद कई सामान्य मशीनिंग ऑपरेशन कर सकता है, जिसमें टर्निंग, फेसिंग, थ्रेडिंग और ग्रूविंग शामिल हैं । मोड़ने से बाहरी व्यास कम हो जाता है, फेसिंग से एक सपाट सिरे की सतह बनती है, थ्रेडिंग से आंतरिक या बाहरी धागे बनते हैं, और ग्रूविंग से भाग में संकीर्ण खांचे कट जाते हैं। सीएनसी लेथ प्रोग्राम्ड टूलपाथ के साथ पतला और घुमावदार सतह भी बना सकते हैं।
टर्निंग और मिलिंग के बीच मुख्य अंतर यह है कि कौन सा भाग घूमता है। में मोड़ने , वर्कपीस घूमता है जबकि काटने वाला उपकरण सामग्री को हटाता है। में मिलिंग , जब काटने का उपकरण घूमता है तो वर्कपीस आमतौर पर अपनी जगह पर रहता है। लाइव टूलींग, सी-एक्सिस और वाई-एक्सिस से लैस होने पर कुछ सीएनसी लेथ दोनों ऑपरेशन कर सकते हैं, जिससे उन्हें भाग को किसी अन्य मशीन में ले जाने के बिना छेद, फ्लैट और कीवे जैसी मशीन सुविधाओं की अनुमति मिलती है।
पारंपरिक खराद से सीएनसी खराद में अपग्रेड करने से उत्पादन की गति, सटीकता और स्थिरता में सुधार हो सकता है। अपग्रेड करने का सही समय मुख्य रूप से उत्पादन की मात्रा, भाग की जटिलता, सटीकता आवश्यकताओं और श्रम आवश्यकताओं पर निर्भर करता है।
पारंपरिक खराद एकल भागों, मरम्मत, प्रोटोटाइप और बहुत छोटे उत्पादन कार्यों के लिए उपयोगी होते हैं। सीएनसी लेथ तब अधिक उपयोगी हो जाते हैं जब एक ही हिस्से को बार-बार उत्पादित करने की आवश्यकता होती है क्योंकि वे टूल मूवमेंट, टूल परिवर्तन और काटने की गति को स्वचालित कर सकते हैं। बड़े बैचों के लिए, सीएनसी मशीनें चक्र के समय को कम कर सकती हैं और कम ऑपरेटर के हस्तक्षेप के साथ अधिक सुसंगत भागों का उत्पादन कर सकती हैं।
पारंपरिक खराद ऑपरेटर के कौशल और मैन्युअल समायोजन पर बहुत अधिक निर्भर करते हैं, जिससे भागों के बीच छोटे अंतर हो सकते हैं। सीएनसी खराद धुरी की स्थिति की जांच करने और सटीक गति करने के लिए फीडबैक सिस्टम का उपयोग करते हैं, जिससे उन्हें लगातार आयामों के साथ कई हिस्सों का उत्पादन करने की अनुमति मिलती है। कुछ सीएनसी नियंत्रण मशीन के तापमान के कारण होने वाले परिवर्तनों की भरपाई भी करते हैं, जिससे लंबे उत्पादन संचालन के दौरान सटीकता बनाए रखने में मदद मिलती है।
पारंपरिक लेथ हैंडव्हील और लीडस्क्रू का उपयोग करते हैं, जबकि सीएनसी लेथ अक्ष की गति को नियंत्रित करने के लिए मोटर और सटीक बॉलस्क्रू का उपयोग करते हैं। सीएनसी मशीनें कई अक्षों को स्वचालित रूप से स्थानांतरित कर सकती हैं और अधिक सुसंगत स्थिति प्रदान कर सकती हैं। उनमें सामान्यतः बंद मशीन क्षेत्र भी होते हैं जिनमें शीतलक और धातु के चिप्स होते हैं, जिससे मशीनिंग प्रक्रिया स्वच्छ और सुरक्षित हो जाती है।
सीएनसी लेथ ऑपरेटरों से आवश्यक मैन्युअल कार्य की मात्रा को कम कर देता है। पूरी प्रक्रिया के दौरान मशीन को हाथ से नियंत्रित करने के बजाय, ऑपरेटर सामग्री लोड कर सकते हैं, उपकरण सेट कर सकते हैं, उपकरण खराब होने की निगरानी कर सकते हैं और कई मशीनों का प्रबंधन कर सकते हैं। सीएनसी उत्पादन के लिए मशीन सेटअप, प्रोग्रामिंग और सीएएम सॉफ्टवेयर में कौशल की भी आवश्यकता होती है, जिससे अनुभवी मशीनिस्टों को प्रोग्रामिंग और प्रक्रिया सुधार पर अधिक समय बिताने की अनुमति मिलती है।
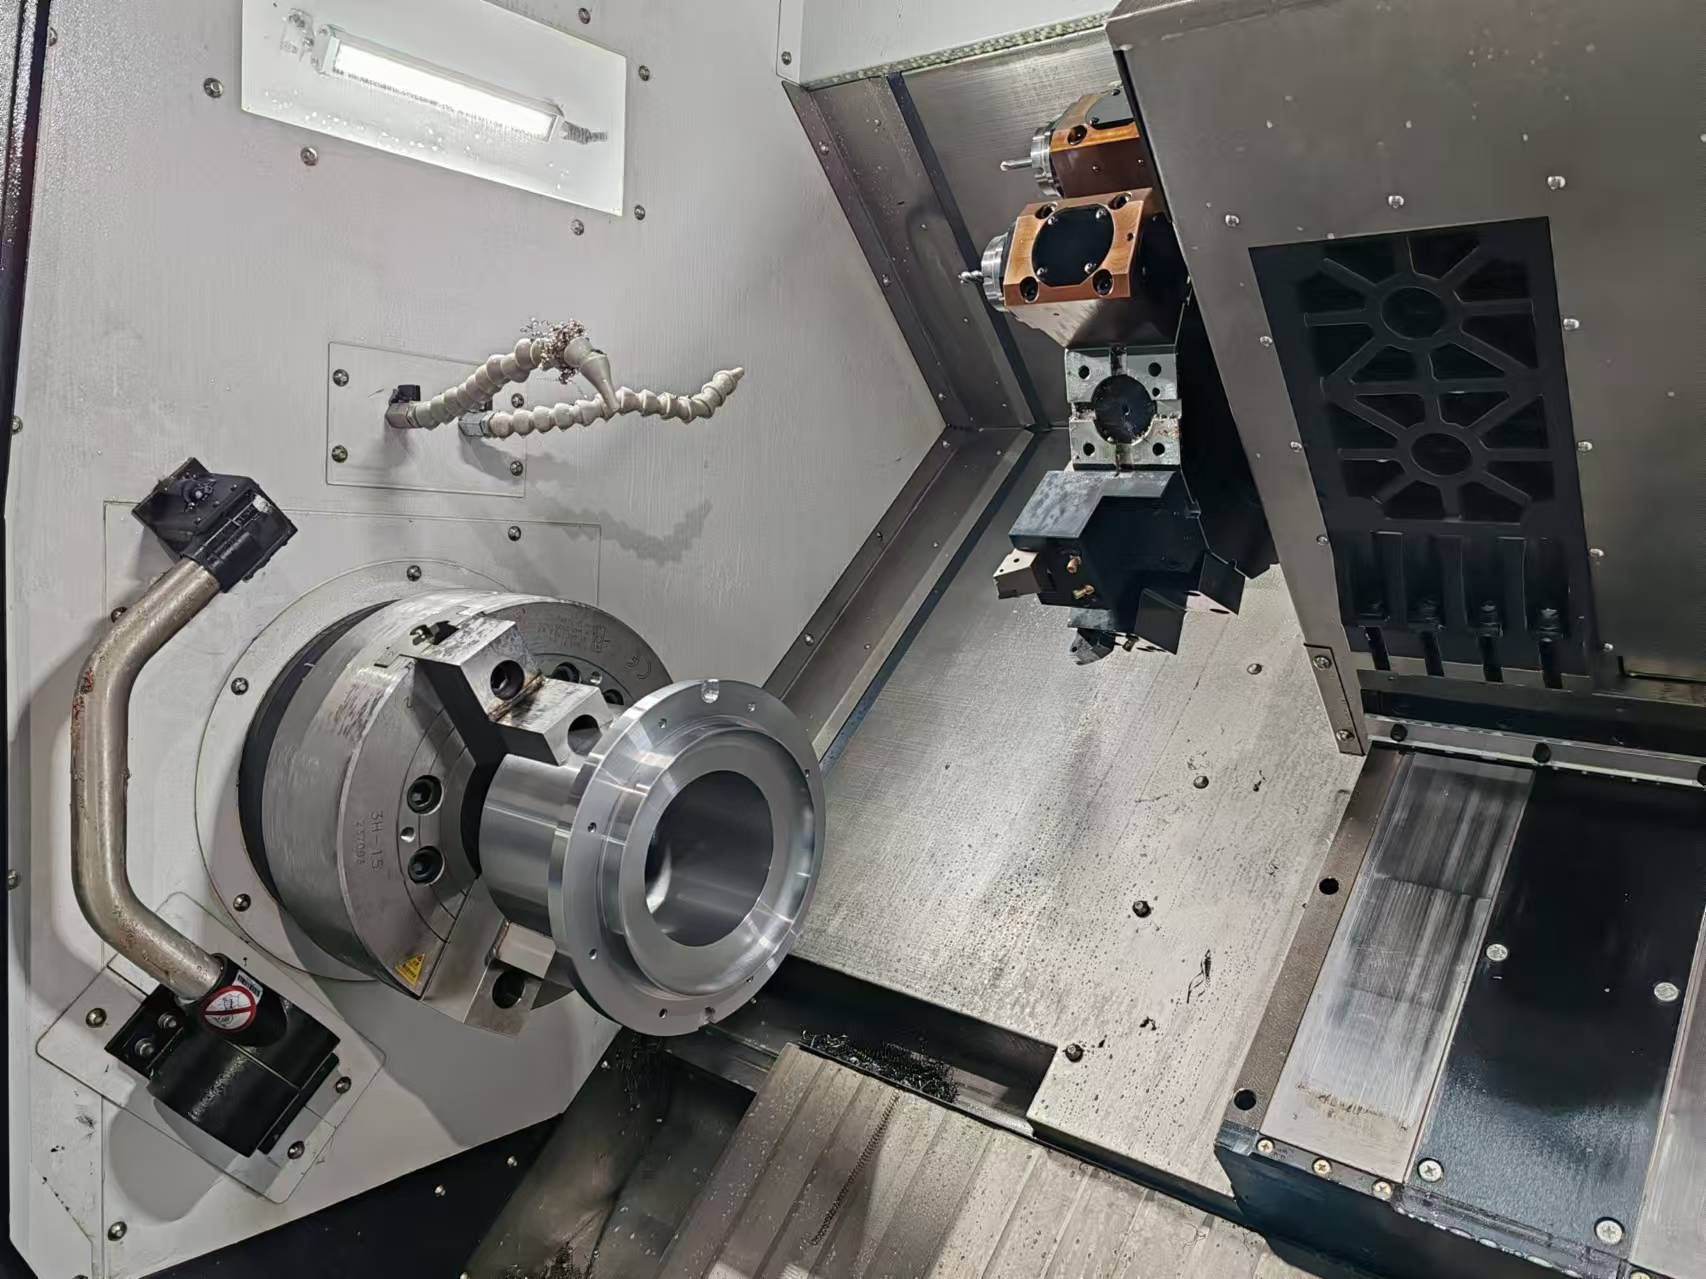
खरीद प्रक्रिया में सही मशीन आर्किटेक्चर का चयन करना सबसे महत्वपूर्ण निर्णय है। टर्निंग केंद्रों को उनके स्पिंडल अभिविन्यास और अक्ष विन्यास द्वारा वर्गीकृत किया जाता है, प्रत्येक को विशिष्ट भाग ज्यामिति और उत्पादन वातावरण के लिए इंजीनियर किया जाता है।
क्षैतिज सीएनसी खराद मशीन की दुकानों में उपयोग किया जाने वाला सबसे आम प्रकार है। उनका स्पिंडल क्षैतिज रूप से स्थित है, जो उन्हें शाफ्ट, पिन, बुशिंग और अन्य बार-स्टॉक भागों के उत्पादन के लिए उपयुक्त बनाता है। कई मॉडल तिरछे बिस्तर का उपयोग करते हैं जो मशीन की स्थिरता में सुधार करता है और चिप्स और शीतलक को काटने वाले क्षेत्र से दूर ले जाने में मदद करता है। क्षैतिज खराद भी स्वचालन के साथ अच्छी तरह से काम करते हैं, जैसे बार फीडर और स्वचालित भाग पकड़ने वाले, जो उन्हें उच्च मात्रा में उत्पादन के लिए एक अच्छा विकल्प बनाते हैं।
ऊर्ध्वाधर सीएनसी खराद में एक स्पिंडल होता है जो ऊपर की ओर इशारा करता है, जिसमें चक क्षैतिज रूप से स्थित होता है। यह डिज़ाइन बड़े, भारी हिस्सों को लोड करना और पकड़ना आसान बनाता है क्योंकि वर्कपीस चक पर आराम कर सकता है। वीटीएल का उपयोग आमतौर पर बड़े-व्यास और भारी भागों, जैसे ब्रेक रोटर्स, टरबाइन रिंग, पंप हाउसिंग और बड़े फ्लैंज के लिए किया जाता है। वे समान मोड़ क्षमता वाले क्षैतिज खराद की तुलना में कम फर्श की जगह लेते हैं।
मल्टी-एक्सिस सीएनसी लेथ मानक दो-एक्सिस मशीनों की तुलना में एक सेटअप में अधिक ऑपरेशन कर सकते हैं। अतिरिक्त कुल्हाड़ियाँ, लाइव टूलींग और एक उप-स्पिंडल मशीन को किसी अन्य मशीन में ले जाए बिना एक हिस्से के दोनों तरफ ड्रिल करने, मिल बनाने और मशीन बनाने की अनुमति देते हैं। स्विस-प्रकार के सीएनसी खराद छोटे, लंबे और पतले भागों के लिए डिज़ाइन किए गए हैं। वे काटने के उपकरण के करीब सामग्री को सहारा देने के लिए एक स्लाइडिंग हेडस्टॉक और गाइड बुशिंग का उपयोग करते हैं, जो झुकने और कंपन को कम करने में मदद करता है। इनका उपयोग आमतौर पर छोटे सटीक भागों जैसे मेडिकल स्क्रू और अन्य लघु घटकों के लिए किया जाता है।
एक टर्निंग सेंटर की संरचनात्मक कठोरता, स्पिंडल टॉर्क और टूलींग कॉन्फ़िगरेशन विशिष्ट औद्योगिक क्षेत्रों के लिए इसकी उपयुक्तता निर्धारित करते हैं। विभिन्न विनिर्माण क्षेत्र अद्वितीय मिश्र धातुओं और सहनशीलता आवश्यकताओं को संभालने के लिए विशेष मशीन विशेषताओं की मांग करते हैं।
एयरोस्पेस विनिर्माण में इन्हेंल, हास्टेलॉय और एयरोस्पेस-ग्रेड टाइटेनियम जैसे उच्च तापमान वाले सुपरअलॉय की मशीनिंग शामिल है। ये सामग्रियां अत्यधिक कठोरता और तेजी से काम करने वाली विशेषताओं का प्रदर्शन करती हैं। उनकी मशीनिंग के लिए असाधारण कठोरता, भारी कच्चा लोहा आधार और उच्च-टोक़ गियर वाले स्पिंडल वाले मोड़ केंद्रों की आवश्यकता होती है। कट के दौरान कोई भी कंपन तुरंत कार्बाइड इंसर्ट को चिप कर देगा और वर्कपीस को बर्बाद कर देगा। थर्मल स्थिरता भी उतनी ही महत्वपूर्ण है; एयरोस्पेस घटकों को अक्सर 0.0005 इंच से अधिक सख्त सहनशीलता की आवश्यकता होती है, जिसका अर्थ है कि मशीन को लंबे काटने के चक्र के दौरान थर्मल विस्तार की भरपाई करनी होगी।
ऑटोमोटिव क्षेत्र चक्र समय अनुकूलन और उच्च-मात्रा थ्रूपुट को प्राथमिकता देता है। इस उद्योग में टर्निंग सेंटर आमतौर पर कार्बन स्टील्स, कच्चा लोहा और एल्यूमीनियम मिश्र धातुओं पर तेजी से सामग्री हटाने के लिए कॉन्फ़िगर किए गए हैं। अनुप्रयोगों में मशीनिंग ट्रांसमिशन शाफ्ट, इंजन वाल्व, सीवी जोड़ और कस्टम फास्टनरों शामिल हैं। ऑटोमोटिव टर्निंग सेल दैनिक आउटपुट को अधिकतम करने के लिए हर चक्र में कुछ सेकंड कम करने के लिए रोबोटिक गैन्ट्री लोडर, ट्विन-स्पिंडल कॉन्फ़िगरेशन और हाई-स्पीड लीनियर गाइडवेज़ पर बहुत अधिक निर्भर करते हैं।
मेडिकल विनिर्माण के लिए उत्कृष्ट सतह फिनिश और 316L स्टेनलेस स्टील, टाइटेनियम मिश्र धातु और PEEK जैसे इंजीनियर प्लास्टिक जैसे जैव-संगत सामग्रियों की मशीनिंग की आवश्यकता होती है। स्विस-प्रकार के टर्निंग सेंटर इस क्षेत्र पर हावी हैं। दंत प्रत्यारोपण, स्पाइनल हुक, हड्डी के पेंच और सर्जिकल उपकरणों के उत्पादन के लिए माइक्रो-मशीनिंग क्षमताओं, कठोर टाइटेनियम चिप्स को निकालने के लिए उच्च दबाव वाले शीतलक और सर्जिकल अनुप्रयोगों में भागों के पूरी तरह से मेल को सुनिश्चित करने के लिए अत्यधिक सटीकता की आवश्यकता होती है।
तेल और गैस उद्योग को भारी-भरकम वर्कपीस को संभालने में सक्षम हेवी-ड्यूटी टर्निंग केंद्रों की आवश्यकता होती है। ड्रिल पाइप, वेलहेड फ्लैंज और डाउनहोल टूल्स की मशीनिंग के लिए असाधारण लंबी बेड लंबाई वाली मशीनों, भारी पाइप स्टॉक को समायोजित करने के लिए बड़े स्पिंडल थ्रू-होल और लंबे हिस्सों के मध्य का समर्थन करने के लिए प्रोग्राम योग्य स्थिर रेस्ट की आवश्यकता होती है। इन मशीनों को कठोर मिश्र धातु स्टील्स के माध्यम से बड़े थ्रेडिंग इंसर्ट को धकेलने के लिए, स्पिंडल को रोके बिना गहरे एपीआई थ्रेड्स को काटने के लिए अत्यधिक लो-एंड टॉर्क उत्पन्न करना चाहिए।
टर्निंग सेंटर का मूल्यांकन करने के लिए पिछली मार्केटिंग विशिष्टताओं को देखने और मशीन की मैकेनिकल इंजीनियरिंग का विश्लेषण करने की आवश्यकता होती है। निम्नलिखित तकनीकी आयाम यह तय करते हैं कि एक मशीन दुकान के फर्श पर कैसा प्रदर्शन करेगी।
सीएनसी खराद का आकार अधिकतम वर्कपीस निर्धारित करता है जिसे वह सुरक्षित रूप से मशीन कर सकता है। बिस्तर के ऊपर स्विंग सबसे बड़े व्यास को दर्शाता है जो मशीन के बिस्तर से टकराए बिना घूम सकता है, जबकि क्रॉस स्लाइड पर स्विंग सबसे बड़े व्यास को दर्शाता है जिसे काटने के उपकरण को पर्याप्त निकासी देते हुए घुमाया जा सकता है। अधिकतम मोड़ की लंबाई मशीन की Z-अक्ष यात्रा पर निर्भर करती है। अपने व्यास से तीन गुना से अधिक लंबे भागों के लिए, वर्कपीस को काटने के उपकरण से दूर झुकने से रोकने के लिए आमतौर पर एक टेलस्टॉक की आवश्यकता होती है। बहुत लंबे शाफ्ट के लिए, एक प्रोग्रामयोग्य स्थिर आराम वर्कपीस के मध्य का समर्थन कर सकता है, कंपन को कम कर सकता है और सटीकता बनाए रखने में मदद कर सकता है।
स्पिंडल की गति, शक्ति और टॉर्क उन सामग्रियों और भागों से मेल खाना चाहिए जिन्हें आप मशीन बनाने की योजना बना रहे हैं। उच्च स्पिंडल गति, जैसे कि 5,000 से 10,000 आरपीएम, छोटे-व्यास वाले हिस्सों और एल्यूमीनियम और पीतल जैसी सामग्रियों के लिए उपयोगी हैं क्योंकि वे अच्छी चिप हटाने और सतह खत्म करने में मदद करते हैं। बड़े-व्यास वाले स्टील भागों और कठोर मिश्र धातुओं को कम गति पर अधिक टॉर्क की आवश्यकता होती है। डायरेक्ट-ड्राइव स्पिंडल तेज त्वरण, उच्च गति और कम कंपन प्रदान करते हैं, जो उन्हें परिष्करण कार्य के लिए उपयुक्त बनाते हैं। भारी कटिंग और कठोर मोड़ के लिए, बेल्ट-चालित या गियर-चालित स्पिंडल उच्च कम गति वाला टॉर्क प्रदान करते हैं और गहरे कट के दौरान स्पिंडल को धीमा होने या रुकने से रोकने में मदद करते हैं।
किसी भी मोड़ केंद्र की नींव उसकी ढलाई होती है। उच्च गुणवत्ता वाली मशीनें मीहानाइट कास्ट आयरन या उन्नत पॉलिमर कंक्रीट बेस का उपयोग करती हैं, जिनमें मानक वेल्डेड स्टील की तुलना में बेहतर कंपन-डंपिंग गुण होते हैं। इस कास्टिंग पर लगाए गए गाइडवेज़ का प्रकार मशीन के गतिशील व्यवहार को निर्धारित करता है।
गाइडवे प्रकार |
यांत्रिक डिज़ाइन |
प्राथमिक लाभ |
सर्वोत्तम उपयोग के मामले |
|---|---|---|---|
बॉक्स तरीके |
ठोस कच्चा लोहा ट्रैक, सटीक जमीन और हाथ से स्क्रैप। तेल फिल्म के साथ धातु-पर-धातु स्लाइडिंग संपर्क। |
अधिकतम कठोरता, असाधारण कंपन अवमंदन, उच्च भार क्षमता, बेहतर आघात अवशोषण। |
भारी रफिंग, बाधित कटौती, कठोर मोड़, एयरोस्पेस मिश्र धातु (इंकोनेल, टाइटेनियम), बड़ी फोर्जिंग। |
रैखिक गाइड तरीके |
रीसर्क्युलेटिंग बॉल या रोलर बेयरिंग का उपयोग करने वाली रेल। घर्षण फिसलने के बजाय रोलिंग संपर्क। |
उच्च तीव्र ट्रैवर्स दर, शून्य स्टिक-स्लिप घर्षण, तेज़ त्वरण, कम तापीय उत्पादन। |
उच्च मात्रा में उत्पादन, हल्की से मध्यम कटिंग, एल्यूमीनियम, पीतल, तेज़ चक्र समय, छोटे हिस्से। |
बुर्ज यह निर्धारित करता है कि एक सीएनसी खराद एक समय में कितने उपकरण रख सकता है। एक 12-स्टेशन बुर्ज अधिकांश बुनियादी कार्यों के लिए पर्याप्त है, जबकि जटिल या उच्च-मात्रा भागों के लिए उपयोग की जाने वाली मशीनों को अधिक उपकरण रखने और उपकरण परिवर्तन को कम करने के लिए 16 या 24 स्टेशनों की आवश्यकता हो सकती है। हालाँकि, बड़े बुर्ज उपकरण हस्तक्षेप के जोखिम को बढ़ा सकते हैं। लाइव टूलींग वाली मशीनों के लिए, बुर्ज इंटरफ़ेस मशीनिंग प्रदर्शन को भी प्रभावित करता है। वीडीआई धारक तेजी से उपकरण परिवर्तन की अनुमति देते हैं, जबकि बीएमटी धारक बेहतर कठोरता प्रदान करते हैं और भारी मिलिंग और ड्रिलिंग के लिए बेहतर अनुकूल होते हैं।
टर्निंग सेंटर खरीदने में लॉजिस्टिक और ऑपरेशनल जटिलताएँ शामिल होती हैं जो मशीन की डिलीवरी से कहीं आगे तक फैली होती हैं। इन कार्यान्वयन आवश्यकताओं को ध्यान में न रखने से उत्पादन लॉन्च में देरी होती है और अप्रत्याशित परिचालन घर्षण होता है।
बेस मशीन में कुशल उत्पादन के लिए आवश्यक परिधीय प्रणालियाँ शायद ही कभी शामिल होती हैं। आपको कई महत्वपूर्ण अतिरिक्त बातों का ध्यान रखना होगा:
हाई-प्रेशर कूलेंट सिस्टम: अक्सर 300 से 1,000 पीएसआई की आवश्यकता होती है, ये कम कार्बन स्टील जैसी कठोर सामग्री में गहरे छेद ड्रिलिंग और चिप्स को तोड़ने के लिए अनिवार्य हैं।
चिप प्रबंधन: हिंज बेल्ट कन्वेयर स्ट्रिंग स्टील चिप्स के लिए अच्छी तरह से काम करते हैं, जबकि कच्चा लोहा फाइन के लिए चुंबकीय कन्वेयर की आवश्यकता होती है।
धुंध संग्राहक: उच्च गति मोड़ने से शीतलक धुंध उत्पन्न होती है जिसे दुकान की वायु गुणवत्ता बनाए रखने और इलेक्ट्रॉनिक्स की सुरक्षा के लिए निकाला जाना चाहिए।
विशिष्ट वर्कहोल्डिंग: कस्टम बोर सॉफ्ट जॉ, कोलेट चक और सब-स्पिंडल इजेक्टर को मशीन आने से पहले इंजीनियर और खरीदा जाना चाहिए।
औद्योगिक मोड़ केंद्र असाधारण रूप से भारी होते हैं और विशिष्ट नींव की तैयारी की आवश्यकता होती है। एक कठोर बॉक्स-वे मशीन को पतले, बिना प्रबलित कंक्रीट पर रखने से मशीन का बिस्तर कंक्रीट के लचीलेपन के कारण मुड़ जाएगा, जिससे कड़ी सहनशीलता बनाए रखना असंभव हो जाएगा। कोर ड्रिलिंग और पृथक कंक्रीट पैड डालना आवश्यक हो सकता है। विद्युत आपूर्ति स्थिरता महत्वपूर्ण है; सीएनसी नियंत्रण वोल्टेज के उतार-चढ़ाव के प्रति अत्यधिक संवेदनशील होते हैं। असमान पावर ग्रिड पर चलने वाली सुविधाओं को रोटरी चरण कनवर्टर या समर्पित अलगाव ट्रांसफार्मर स्थापित करना होगा। जलवायु नियंत्रण भी एक भूमिका निभाता है; दुकान के वातावरण में तापमान में उतार-चढ़ाव के कारण मशीन की कास्टिंग में थर्मल विस्तार होता है, जिससे पूरे दिन आयामी बहाव होता है।
एक नई मशीन नियंत्रण वास्तुकला को एकीकृत करना ऑपरेटरों और प्रोग्रामर के लिए सीखने की अवस्था का परिचय देता है। मौजूदा सीएएम सॉफ़्टवेयर को नई मशीन के गतिज लेआउट के लिए विशेष रूप से लिखे गए सटीक पोस्ट-प्रोसेसर के साथ अद्यतन किया जाना चाहिए। एक खराब ढंग से कॉन्फ़िगर किया गया पोस्ट-प्रोसेसर जी-कोड उत्पन्न करेगा जो एक्सिस ओवर-ट्रैवल्स या विनाशकारी स्पिंडल क्रैश का कारण बनता है। विशिष्ट नियंत्रण इंटरफ़ेस, टूल प्रीसेटिंग रूटीन और दैनिक रखरखाव शेड्यूल पर व्यापक ऑपरेटर प्रशिक्षण के लिए समय आवंटित करना सुचारू परिचालन रैंप-अप के लिए आवश्यक है।
इष्टतम टर्निंग सेंटर को तैनात करने के लिए भाग ज्यामिति, उत्पादन मात्रा और यांत्रिक क्षमताओं को संतुलित करने की आवश्यकता होती है। अत्यधिक बहु-अक्ष जटिलता के साथ कॉन्फ़िगर की गई मशीन पूंजीगत व्यय को बढ़ाएगी और प्रोग्रामिंग को जटिल बनाएगी, जबकि पर्याप्त संरचनात्मक कठोरता की कमी वाली मशीन सहनशीलता बनाए रखने और अस्थिर दर पर काटने के उपकरण का उपभोग करने के लिए संघर्ष करेगी।
उपकरणों को शॉर्टलिस्ट करते समय, कठिन एयरोस्पेस और तेल-क्षेत्र मिश्र धातुओं की मशीनिंग के लिए मशीन द्रव्यमान, बॉक्स-वे निर्माण और उच्च-टोक़ गियरबॉक्स को प्राथमिकता दें। उच्च मात्रा में एल्यूमीनियम या पीतल घटक उत्पादन के लिए रैखिक दिशानिर्देश, उच्च स्पिंडल आरपीएम और स्वचालित बार-फीडिंग एकीकरण को प्राथमिकता दें।
चयन प्रक्रिया को अंतिम रूप देने के लिए, निम्नलिखित कार्रवाई योग्य चरणों को निष्पादित करें:
चक्र समय अनुमानों को सत्यापित करने के लिए अपने विशिष्ट पार्ट प्रिंट के आधार पर मशीन टूल बिल्डर से विस्तृत समय अध्ययन का अनुरोध करें।
सतह की फिनिश और सहनशीलता क्षमताओं को सत्यापित करने के लिए अपने वास्तविक कच्चे माल का उपयोग करके प्रस्तावित मशीन पर भौतिक परीक्षण कट की मांग करें।
मशीन की हेराफेरी और डिलीवरी शेड्यूल करने से पहले दुकान के फर्श की नींव की गहराई, विद्युत क्षमता और संपीड़ित हवा की मात्रा का ऑडिट करें।
सत्यापित करें कि आपके वर्तमान CAM सॉफ़्टवेयर प्रदाता के पास खरीदी जा रही सटीक मशीन और नियंत्रण संयोजन के लिए एक सिद्ध, बग-मुक्त पोस्ट-प्रोसेसर उपलब्ध है।
ए: एक सामान्य खराद मैनुअल हैंडव्हील और एक्मे लीडस्क्रू पर निर्भर करता है, जिसमें सहनशीलता बनाए रखने के लिए निरंतर ऑपरेटर के हस्तक्षेप और कौशल की आवश्यकता होती है। एक सीएनसी खराद मैनुअल नियंत्रण को कंप्यूटर संख्यात्मक नियंत्रण, बंद-लूप सर्वोमोटर्स और सटीक बॉलस्क्रू से बदल देता है। यह डिजिटल आर्किटेक्चर टूलपाथ को स्वचालित करता है, सब-माइक्रोन दोहराव प्रदान करता है, और मानवीय त्रुटि के बिना उच्च गति पर जटिल ज्यामिति निष्पादित करता है।
ए: हां, जब मिल-टर्न सेंटर के रूप में कॉन्फ़िगर किया गया हो। बुर्ज पर सटीक स्पिंडल इंडेक्सिंग और लाइव टूलिंग के लिए सी-एक्सिस जोड़कर, मशीन भाग की केंद्र रेखा पर ड्रिल, टैप और मिल कर सकती है। Y-अक्ष को एकीकृत करने से ऊर्ध्वाधर बुर्ज गति मिलती है, जिससे भाग को एक अलग मिलिंग मशीन में स्थानांतरित किए बिना सीधे खराद पर ऑफ-सेंटर मिलिंग, फ्लैट मशीनिंग और जटिल पॉकेटिंग सक्षम होती है।
उ: एक औद्योगिक टर्निंग सेंटर आमतौर पर एक मानक उत्पादन वातावरण में 10 से 15 वर्षों तक विश्वसनीय रूप से संचालित होता है। जीवनकाल काफी हद तक काटने के मापदंडों, सामग्री की कठोरता और निवारक रखरखाव कार्यक्रमों के पालन पर निर्भर करता है। कठोर मिश्रधातुओं पर भारी बाधित कट चलाने वाली मशीनें एल्यूमीनियम मोड़ने वाली मशीनों की तुलना में तेजी से यांत्रिक घिसाव का अनुभव करेंगी। नियमित स्नेहन, ज्यामिति जांच, और शारीरिक दुर्घटनाओं से बचने से परिचालन जीवन में काफी वृद्धि होती है।
उत्तर: टर्निंग सेंटर विभिन्न प्रकार की सामग्रियों को संसाधित करते हैं, जिनमें एल्यूमीनियम, पीतल, कार्बन स्टील, स्टेनलेस स्टील, कच्चा लोहा, टाइटेनियम और PEEK जैसे इंजीनियर प्लास्टिक शामिल हैं। कठोर मिश्र धातुओं की मशीनिंग के लिए विशिष्ट मशीन कॉन्फ़िगरेशन की आवश्यकता होती है। कठोर सामग्री कंपन और समय से पहले उपकरण विफलता को रोकने के लिए उच्च-टोक़ गियर-चालित स्पिंडल और कठोर बॉक्स-वे निर्माण की मांग करती है, जबकि नरम सामग्री उच्च-आरपीएम डायरेक्ट-ड्राइव स्पिंडल और तेज़ रैखिक गाइडवे से लाभान्वित होती है।
ए: स्विस खराद में एक स्लाइडिंग हेडस्टॉक होता है जो एक स्थिर गाइड बुशिंग के माध्यम से कच्चे बार स्टॉक को खिलाता है। काटने के उपकरण झाड़ी के ठीक ऊपर स्थिर रहते हैं, और सामग्री को ठीक उसी स्थान पर सहारा देते हैं जहां कट होता है। यह डिज़ाइन बार विक्षेपण को समाप्त करता है। यह 3:1 से अधिक लंबाई-से-व्यास अनुपात वाले लंबे, पतले हिस्सों, जैसे कि मेडिकल बोन स्क्रू, की मशीनिंग के लिए बिल्कुल आवश्यक है।


