


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-28 Origen: Sitio
La adquisición de equipos de fabricación de capital conlleva grandes riesgos operativos. Una configuración de máquina desalineada impacta directamente en los cuellos de botella de producción, el desgaste excesivo de las herramientas y la calidad de las piezas comprometida. Invertir en un La máquina de torno CNC requiere una alineación precisa entre los requisitos de producción específicos (como la geometría de la pieza, el volumen del lote y la dureza del material) y las capacidades mecánicas del centro de torneado. El gasto excesivo en capacidades multieje innecesarias atrapa el capital. Una rigidez de la máquina con especificaciones insuficientes provoca vibraciones, acabados superficiales deficientes y una incapacidad para mantener tolerancias estrictas durante el torneado en duro.
Este marco de evaluación técnica proporciona a los gerentes de producción, maquinistas y equipos de adquisiciones los criterios para navegar por las especificaciones de las máquinas, las categorías estructurales y las realidades de implementación. Al comprender los matices mecánicos del par del husillo, la construcción de las guías y las interfaces de las herramientas, las instalaciones de fabricación pueden implementar soluciones de torneado que maximicen el rendimiento y mantengan estrictos estándares de calidad.
La configuración dicta la capacidad: los tornos horizontales se optimizan para una producción continua alimentada por barras de alta velocidad, mientras que los tornos verticales son obligatorios para piezas de trabajo pesadas, de gran diámetro o con formas extrañas.
Complejidad de los ejes versus retorno de la inversión: la actualización de un torno estándar de 2 ejes a una máquina de múltiples ejes con herramientas en vivo reduce los tiempos de configuración y los errores de manejo, pero requiere un análisis riguroso del retorno de la inversión basado en la complejidad y el volumen de las piezas.
La rigidez no es negociable: el peso de la máquina, el diseño de la fundición (p. ej., lecho inclinado) y los tipos de guías (en caja o lineales) impactan directamente la vida útil de la herramienta, el acabado de la superficie y la capacidad de mantener tolerancias estrictas durante el torneado en duro.
La implementación se extiende más allá de la máquina: el precio de compra inicial rara vez incluye la sujeción de piezas, los paquetes de herramientas, los sistemas de administración de chips y la integración del software CAM necesarios.
Tabla de contenido
La operación fundamental de un centro de torneado se basa en hacer girar una pieza de trabajo a altas velocidades en un husillo mientras una herramienta de corte, montada en una torreta rígida, se mueve linealmente a través de múltiples ejes para eliminar el material. Esta relación cinemática da forma al material bruto en componentes cilíndricos, cónicos o simétricos precisos. A diferencia del torneado manual, un moderno La máquina de torno CNC utiliza servomotores de circuito cerrado y sistemas de retroalimentación precisos para ejecutar trayectorias de herramientas complejas con precisión submicrónica. La integración de controles digitales permite a los talleres realizar la transición de un componente en bruto a un componente terminado en una sola configuración.
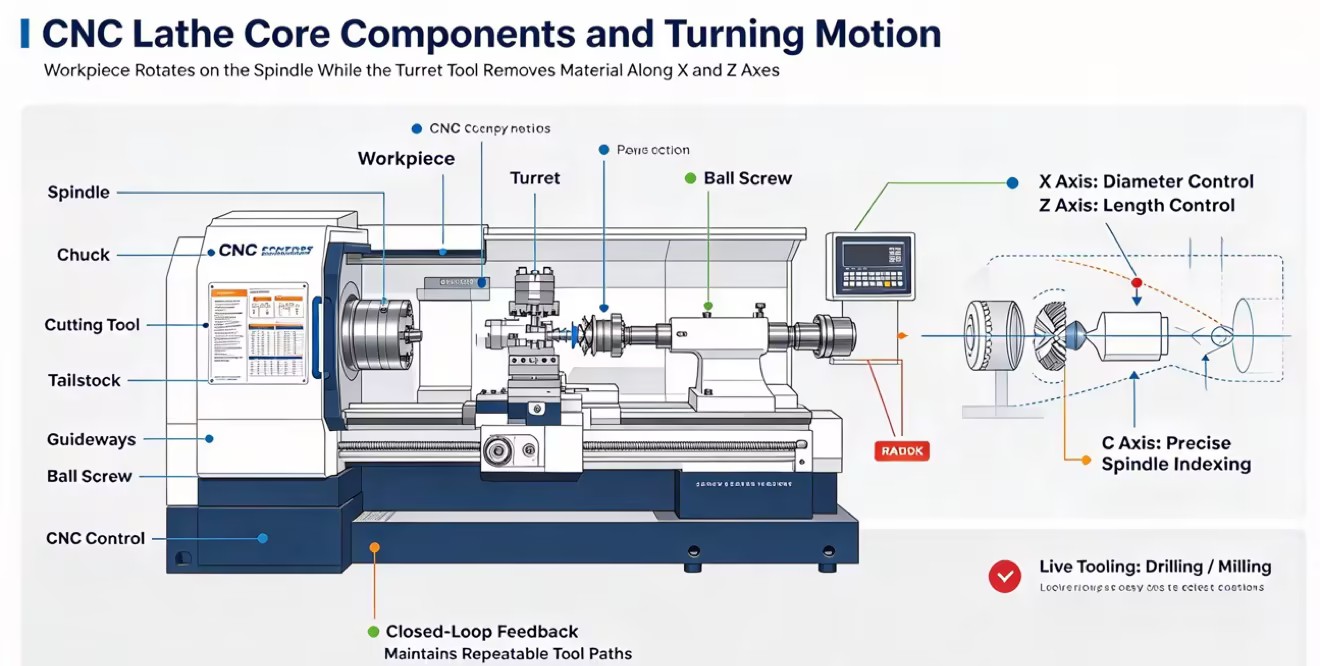
Un torno CNC tiene varias piezas principales que trabajan juntas para mecanizar una pieza de trabajo. El husillo hace girar el material y determina la velocidad, el par y la capacidad de la barra de la máquina, mientras que el mandril o la pinza sujeta el material de forma segura. La torreta sostiene las herramientas de corte y las mueve entre operaciones, y su rigidez afecta el rendimiento de corte y la vibración. El contrapunto soporta piezas largas y ayuda a evitar que se doblen durante el mecanizado. La unidad de control CNC controla los movimientos de la máquina y funciones como el refrigerante y la eliminación de virutas.
Un torno CNC de dos ejes estándar puede realizar varias operaciones de mecanizado comunes, como torneado, refrentado, roscado y ranurado . El torneado reduce el diámetro exterior, el refrentado crea una superficie final plana, el roscado crea roscas internas o externas y el ranurado corta ranuras estrechas en la pieza. Los tornos CNC también pueden producir superficies cónicas y curvas con trayectorias de herramientas programadas.
La principal diferencia entre torneado y fresado es qué pieza gira. Al girar , la pieza de trabajo gira mientras la herramienta de corte elimina material. En el fresado , la pieza de trabajo suele permanecer en su lugar mientras gira la herramienta de corte. Algunos tornos CNC pueden realizar ambas operaciones cuando están equipados con herramientas motorizadas, un eje C y un eje Y, lo que les permite mecanizar características como agujeros, caras planas y chaveteros sin mover la pieza a otra máquina.
Actualizar de un torno convencional a un torno CNC puede mejorar la velocidad, precisión y consistencia de la producción. El momento adecuado para actualizar depende principalmente del volumen de producción, la complejidad de las piezas, los requisitos de precisión y las necesidades de mano de obra.
Los tornos convencionales son útiles para piezas únicas, reparaciones, prototipos y tiradas de producción muy pequeñas. Los tornos CNC se vuelven más útiles cuando es necesario producir la misma pieza repetidamente porque pueden automatizar los movimientos y cambios de herramientas y las velocidades de corte. Para lotes más grandes, las máquinas CNC pueden reducir los tiempos de ciclo y producir piezas más consistentes con menos intervención del operador.
Los tornos convencionales dependen en gran medida de las habilidades del operador y de los ajustes manuales, lo que puede provocar pequeñas diferencias entre piezas. Los tornos CNC utilizan sistemas de retroalimentación para verificar las posiciones de los ejes y realizar movimientos precisos, lo que les permite producir muchas piezas con dimensiones consistentes. Algunos controles CNC también compensan los cambios causados por la temperatura de la máquina, lo que ayuda a mantener la precisión durante tiradas de producción largas.
Los tornos convencionales utilizan volantes y tornillos de avance, mientras que los tornos CNC utilizan motores y tornillos de bolas de precisión para controlar el movimiento del eje. Las máquinas CNC pueden mover múltiples ejes automáticamente y proporcionar un posicionamiento más consistente. Normalmente también tienen áreas de máquina cerradas que contienen refrigerante y virutas de metal, lo que hace que el proceso de mecanizado sea más limpio y seguro.
Los tornos CNC reducen la cantidad de trabajo manual requerido por los operadores. En lugar de controlar la máquina manualmente durante todo el proceso, los operadores pueden cargar material, configurar herramientas, monitorear el desgaste de las herramientas y administrar múltiples máquinas. La producción CNC también requiere habilidades en configuración de máquinas, programación y software CAM, lo que permite a los maquinistas experimentados dedicar más tiempo a la programación y la mejora de procesos.
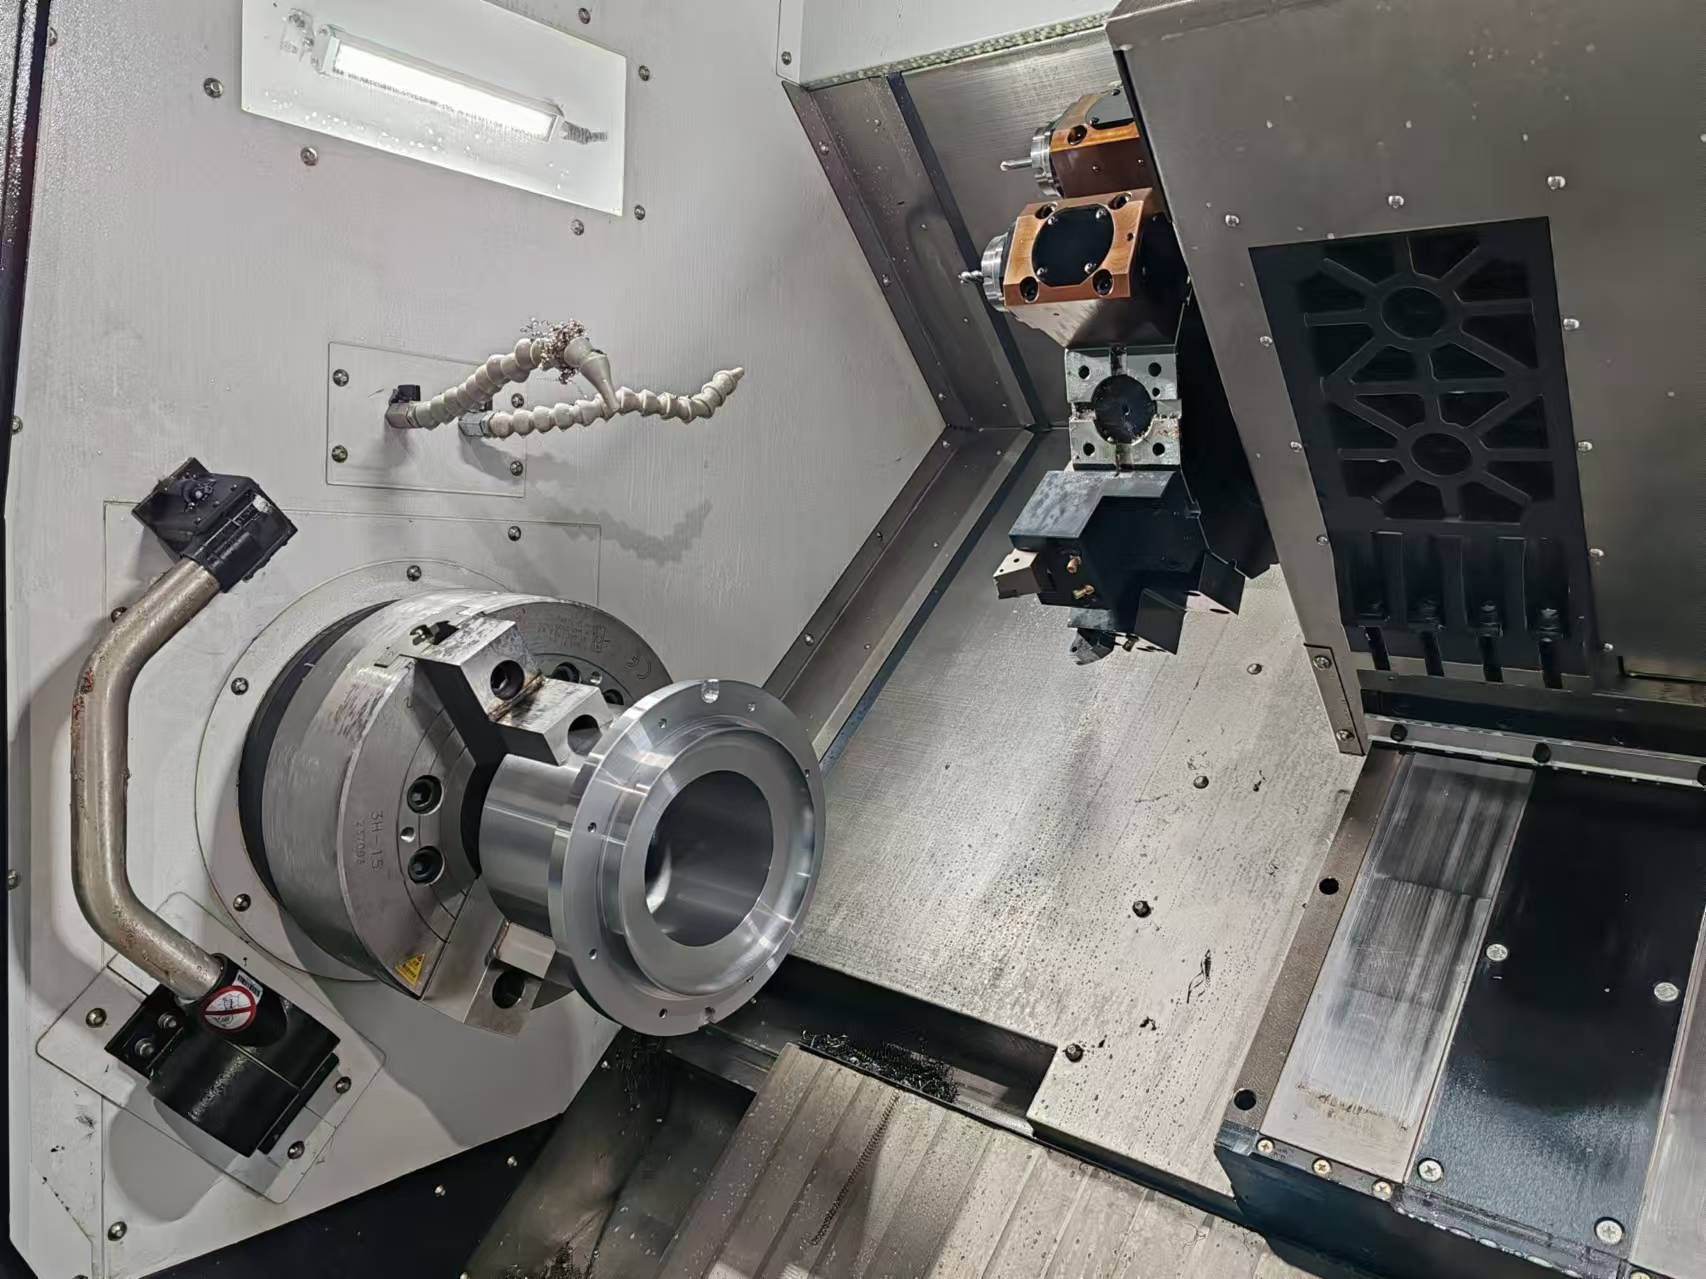
Seleccionar la arquitectura de máquina correcta es la decisión más importante en el proceso de adquisición. Los centros de torneado se clasifican según la orientación del husillo y las configuraciones de los ejes, cada uno de los cuales está diseñado para geometrías de piezas y entornos de producción específicos.
Los tornos CNC horizontales son el tipo más común utilizado en los talleres mecánicos. Su eje está colocado horizontalmente, lo que los hace adecuados para producir ejes, pasadores, casquillos y otras piezas en barra. Muchos modelos utilizan una base inclinada que mejora la estabilidad de la máquina y ayuda a alejar las virutas y el refrigerante del área de corte. Los tornos horizontales también funcionan bien con la automatización, como alimentadores de barras y receptores automáticos de piezas, lo que los convierte en una buena opción para la producción de grandes volúmenes.
Los tornos CNC verticales tienen un husillo que apunta hacia arriba, con el mandril colocado horizontalmente. Este diseño facilita la carga y sujeción de piezas grandes y pesadas porque la pieza de trabajo puede descansar sobre el portabrocas. Los VTL se utilizan comúnmente para piezas pesadas y de gran diámetro, como rotores de freno, anillos de turbina, carcasas de bombas y bridas grandes. También ocupan menos espacio que un torno horizontal con una capacidad de giro similar.
Los tornos CNC de varios ejes pueden realizar más operaciones en una sola configuración que las máquinas estándar de dos ejes. Ejes adicionales, herramientas motorizadas y un subhusillo permiten que la máquina taladre, fresa y mecanice ambos lados de una pieza sin trasladarla a otra máquina. Los tornos CNC de tipo suizo están diseñados para piezas pequeñas, largas y delgadas. Utilizan un cabezal deslizante y un casquillo guía para sostener el material cerca de la herramienta de corte, lo que ayuda a reducir la flexión y la vibración. Se utilizan habitualmente para piezas pequeñas de precisión, como tornillos médicos y otros componentes en miniatura.
La rigidez estructural, el par del husillo y las configuraciones de herramientas de un centro de torneado dictan su idoneidad para sectores industriales específicos. Los diferentes campos de fabricación exigen características de máquina especializadas para manejar aleaciones y requisitos de tolerancia únicos.
La fabricación aeroespacial implica el mecanizado de superaleaciones de alta temperatura como Inconel, Hastelloy y titanio de grado aeroespacial. Estos materiales exhiben características de extrema dureza y rápido endurecimiento por trabajo. Para mecanizarlos se requieren centros de torneado con una rigidez excepcional, bases pesadas de hierro fundido y husillos con engranajes de alto par. Cualquier vibración durante el corte astillará instantáneamente los insertos de carburo y arruinará la pieza de trabajo. La estabilidad térmica es igualmente crítica; Los componentes aeroespaciales a menudo requieren tolerancias superiores a 0,0005 pulgadas, lo que significa que la máquina debe compensar la expansión térmica durante ciclos de corte largos.
El sector automotriz prioriza la optimización del tiempo de ciclo y el rendimiento de alto volumen. Los centros de torneado de esta industria suelen estar configurados para una rápida eliminación de material en aceros al carbono, hierro fundido y aleaciones de aluminio. Las aplicaciones incluyen el mecanizado de ejes de transmisión, válvulas de motor, juntas homocinéticas y sujetadores personalizados. Las células de torneado de automóviles dependen en gran medida de cargadores de pórtico robóticos, configuraciones de doble husillo y guías lineales de alta velocidad para reducir segundos en cada ciclo y maximizar la producción diaria.
La fabricación médica exige acabados superficiales impecables y el mecanizado de materiales biocompatibles como el acero inoxidable 316L, aleaciones de titanio y plásticos de ingeniería como PEEK. Los centros de torneado de tipo suizo dominan este sector. La producción de implantes dentales, ganchos espinales, tornillos óseos e instrumentos quirúrgicos requiere capacidades de micromecanizado, refrigerante a alta presión para evacuar las virutas fibrosas de titanio y una precisión extrema para garantizar que las piezas encajen perfectamente en aplicaciones quirúrgicas.
La industria del petróleo y el gas requiere centros de torneado de alta resistencia capaces de manipular piezas de trabajo de gran tamaño. El mecanizado de tuberías de perforación, bridas de boca de pozo y herramientas de fondo de pozo requiere máquinas con longitudes de lecho excepcionalmente largas, orificios pasantes de husillo grandes para acomodar tuberías pesadas y lunetas programables para soportar la mitad de las piezas largas. Estas máquinas deben generar un inmenso torque en el extremo bajo para empujar insertos de roscado grandes a través de aceros de aleación resistentes, cortando roscas API profundas sin detener el husillo.
Evaluar un centro de torneado requiere mirar más allá de las especificaciones de marketing y analizar la ingeniería mecánica de la máquina. Las siguientes dimensiones técnicas dictan cómo funcionará una máquina en el taller.
El tamaño de un torno CNC determina la pieza máxima que puede mecanizar de forma segura. El giro sobre la plataforma se refiere al diámetro más grande que puede girar sin golpear la plataforma de la máquina, mientras que el giro sobre el carro transversal muestra el diámetro más grande que se puede girar mientras se le da suficiente espacio a la herramienta de corte. La longitud máxima de giro depende del recorrido del eje Z de la máquina. Para piezas de más de tres veces su diámetro, generalmente se necesita un contrapunto para evitar que la pieza de trabajo se doble y se aleje de la herramienta de corte. Para ejes muy largos, una luneta programable puede soportar el centro de la pieza de trabajo, reducir la vibración y ayudar a mantener la precisión.
La velocidad, la potencia y el par del husillo deben coincidir con los materiales y piezas que planea mecanizar. Las velocidades altas del husillo, como de 5000 a 10 000 RPM, son útiles para piezas y materiales de diámetro pequeño como el aluminio y el latón porque ayudan a lograr una buena eliminación de virutas y un buen acabado superficial. Las piezas de acero de gran diámetro y las aleaciones duras requieren más torque a velocidades más bajas. Los husillos de accionamiento directo proporcionan una rápida aceleración, altas velocidades y baja vibración, lo que los hace adecuados para trabajos de acabado. Para cortes pesados y torneado duro, los husillos accionados por correa o por engranajes proporcionan un par de torsión más alto a baja velocidad y ayudan a evitar que el husillo se desacelere o se detenga durante cortes profundos.
La base de cualquier centro de torneado es su fundición. Las máquinas de alta calidad utilizan hierro fundido Meehanite o bases de concreto polimérico avanzado, que poseen propiedades superiores de amortiguación de vibraciones en comparación con el acero soldado estándar. El tipo de guías montadas en esta pieza fundida determina el comportamiento dinámico de la máquina.
Tipo de guía |
Diseño Mecánico |
Ventajas principales |
Mejores casos de uso |
|---|---|---|---|
Formas de caja |
Orugas de hierro fundido macizo, rectificadas con precisión y raspadas a mano. Contacto deslizante metal sobre metal con película de aceite. |
Máxima rigidez, excepcional amortiguación de vibraciones, alta capacidad de carga, superior absorción de impactos. |
Desbaste pesado, cortes interrumpidos, torneado en duro, aleaciones aeroespaciales (Inconel, Titanio), forjados grandes. |
Guías lineales |
Rieles que utilizan rodamientos de bolas o rodillos de recirculación. Contacto rodante en lugar de fricción deslizante. |
Altas tasas de desplazamiento rápido, cero fricción entre adherencia y deslizamiento, aceleración rápida y menor generación térmica. |
Producción de gran volumen, corte ligero a medio, aluminio, latón, tiempos de ciclo rápidos, piezas pequeñas. |
La torreta determina cuántas herramientas puede contener un torno CNC a la vez. Una torreta de 12 estaciones es suficiente para la mayoría de los trabajos básicos, mientras que las máquinas utilizadas para piezas complejas o de gran volumen pueden necesitar 16 o 24 estaciones para contener más herramientas y reducir los cambios de herramientas. Sin embargo, torretas más grandes pueden aumentar el riesgo de interferencia con las herramientas. Para máquinas con herramientas motorizadas, la interfaz de la torreta también afecta el rendimiento del mecanizado. Los portaherramientas VDI permiten cambios rápidos de herramientas, mientras que los portaherramientas BMT proporcionan mayor rigidez y son más adecuados para fresado y taladrado pesados.
La adquisición de un centro de torneado implica complejidades logísticas y operativas que van mucho más allá de la entrega de la máquina. No tener en cuenta estos requisitos de implementación provoca retrasos en los lanzamientos de producción y fricciones operativas inesperadas.
La máquina base rara vez incluye los sistemas periféricos necesarios para una producción eficiente. Debe tener en cuenta varias adiciones críticas:
Sistemas de refrigerante de alta presión: que a menudo requieren de 300 a 1000 PSI, son obligatorios para perforar agujeros profundos y romper virutas en materiales fibrosos como el acero con bajo contenido de carbono.
Gestión de virutas: Las cintas transportadoras con bisagras funcionan bien para virutas de acero fibrosas, mientras que se requieren transportadores magnéticos para finos de hierro fundido.
Colectores de neblina: el giro a alta velocidad genera neblina de refrigerante que debe extraerse para mantener la calidad del aire del taller y proteger los componentes electrónicos.
Sujeción de piezas especializada: Las mordazas blandas, los portabrocas y los eyectores de subhusillo perforados a medida deben diseñarse y adquirirse antes de la llegada de la máquina.
Los centros de torneado industriales son excepcionalmente pesados y requieren preparaciones específicas de los cimientos. Colocar una máquina de caja rígida sobre concreto delgado y no reforzado hará que la plataforma de la máquina se tuerza a medida que el concreto se flexiona, lo que hace imposible mantener tolerancias estrictas. Puede ser necesario perforar y verter plataformas de concreto aisladas. La estabilidad del suministro eléctrico es fundamental; Los controles CNC son muy sensibles a las fluctuaciones de voltaje. Las instalaciones que funcionan en redes eléctricas irregulares deben instalar convertidores de fase rotativos o transformadores de aislamiento dedicados. El control del clima también influye; Los cambios de temperatura en el ambiente del taller causan expansión térmica en la fundición de la máquina, lo que lleva a una desviación dimensional a lo largo del día.
La integración de una nueva arquitectura de control de máquinas introduce una curva de aprendizaje para operadores y programadores. El software CAM existente debe actualizarse con postprocesadores precisos escritos específicamente para el diseño cinemático de la nueva máquina. Un postprocesador mal configurado generará un código G que provocará recorridos excesivos del eje o caídas catastróficas del husillo. Destinar tiempo a una capacitación integral del operador sobre la interfaz de control específica, las rutinas de preajuste de herramientas y los programas de mantenimiento diarios es esencial para una aceleración operativa sin problemas.
Implementar el centro de torneado óptimo requiere equilibrar la geometría de la pieza, el volumen de producción y las capacidades mecánicas. Una máquina configurada con una excesiva complejidad multieje inflará los gastos de capital y complicará la programación, mientras que una máquina que carezca de suficiente rigidez estructural tendrá dificultades para mantener las tolerancias y consumirá herramientas de corte a un ritmo insostenible.
Al seleccionar equipos, dé prioridad a la masa de la máquina, la construcción de las cajas y las cajas de engranajes de alto torque para mecanizar aleaciones resistentes aeroespaciales y petroleras. Priorice las guías lineales, las altas RPM del husillo y la integración automatizada de alimentación de barras para la producción de grandes volúmenes de componentes de aluminio o latón.
Para finalizar el proceso de selección, ejecute los siguientes pasos procesables:
Solicite un estudio de tiempos detallado al fabricante de la máquina herramienta en función de las impresiones de sus piezas específicas para verificar las estimaciones de tiempo de ciclo.
Exija un corte de prueba físico en la máquina propuesta utilizando su materia prima real para validar el acabado de la superficie y las capacidades de tolerancia.
Audite el piso del taller para determinar la profundidad de los cimientos, la capacidad eléctrica y el volumen de aire comprimido antes de programar el montaje y la entrega de la máquina.
Verifique que su proveedor actual de software CAM tenga un posprocesador probado y libre de errores disponible para la combinación exacta de máquina y control que está comprando.
R: Un torno normal depende de volantes manuales y tornillos de avance acme, lo que requiere la intervención constante del operador y su habilidad para mantener las tolerancias. Un torno CNC reemplaza los controles manuales con control numérico por computadora, servomotores de circuito cerrado y husillos de bolas de precisión. Esta arquitectura digital automatiza las trayectorias de herramientas, proporciona repetibilidad submicrónica y ejecuta geometrías complejas a altas velocidades sin error humano.
R: Sí, cuando se configura como centro de torneado y fresado. Al agregar un eje C para una indexación precisa del husillo y herramientas motorizadas en la torreta, la máquina puede taladrar, roscar y fresar en la línea central de la pieza. La integración de un eje Y proporciona movimiento vertical de la torreta, lo que permite fresado descentrado, mecanizado plano y cajeras complejas directamente en el torno sin transferir la pieza a una fresadora independiente.
R: Un centro de torneado industrial normalmente funciona de manera confiable durante 10 a 15 años en un entorno de producción estándar. La vida útil depende en gran medida de los parámetros de corte, la dureza del material y el cumplimiento de los programas de mantenimiento preventivo. Las máquinas que realizan cortes pesados e interrumpidos en aleaciones resistentes experimentarán un desgaste mecánico más rápido que las que giran aluminio. La lubricación regular, las comprobaciones de la geometría y la evitación de choques físicos prolongan significativamente la vida operativa.
R: Los centros de torneado procesan una gran variedad de materiales, incluidos aluminio, latón, acero al carbono, acero inoxidable, hierro fundido, titanio y plásticos de ingeniería como PEEK. El mecanizado de aleaciones más duras requiere configuraciones de máquina específicas. Los materiales resistentes exigen husillos accionados por engranajes de alto par y una construcción rígida en forma de caja para evitar vibraciones y fallos prematuros de la herramienta, mientras que los materiales más blandos se benefician de husillos de accionamiento directo de altas RPM y guías lineales rápidas.
R: Un torno suizo cuenta con un cabezal deslizante que alimenta barras en bruto a través de un casquillo guía estacionario. Las herramientas de corte permanecen fijas justo en la cara del casquillo, sosteniendo el material exactamente donde ocurre el corte. Este diseño elimina la deflexión de la barra. Es absolutamente necesario para mecanizar piezas largas y delgadas con una relación longitud-diámetro superior a 3:1, como tornillos médicos para huesos.


