


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-28 Kaynak: Alan
Sermaye üretim ekipmanının tedarik edilmesi yüksek operasyonel riskler taşır. Yanlış hizalanmış bir makine konfigürasyonu, üretimdeki darboğazları, aşırı takım aşınmasını ve parça kalitesinden ödün verilmesini doğrudan etkiler. Yatırım yapmak CNC torna tezgahı , parça geometrisi, parti hacmi ve malzeme sertliği gibi özel üretim gereksinimleri ile torna merkezinin mekanik yetenekleri arasında hassas uyum gerektirir. Gereksiz çok eksenli yeteneklere aşırı harcama yapmak sermayeyi tuzağa düşürür. Tezgahın rijitliğinin gereğinden az belirlenmesi çatırtıya, kötü yüzey kalitesine ve sert tornalama sırasında sıkı toleransların sağlanamamasına neden olur.
Bu teknik değerlendirme çerçevesi, üretim yöneticilerine, makinistlere ve satın alma ekiplerine makine özelliklerinde, yapısal kategorilerde ve uygulama gerçeklerinde gezinmek için gerekli kriterleri sağlar. Üretim tesisleri, iş mili torku, kılavuz yolu yapısı ve takımlama arayüzlerinin mekanik nüanslarını anlayarak, verimi en üst düzeye çıkaran ve sıkı kalite standartlarını koruyan tornalama çözümlerini kullanabilir.
Konfigürasyon Yeteneği Belirtir: Yatay tornalar yüksek hızlı, sürekli çubuk beslemeli üretim için optimize edilirken, dikey tornalar ağır, geniş çaplı veya garip şekilli iş parçaları için zorunludur.
Eksen Karmaşıklığı ve Yatırım Getirisi: Standart 2 eksenli bir torna tezgahından canlı takımlamalı çok eksenli bir makineye yükseltme, kurulum sürelerini ve hataların işlenmesini azaltır ancak parça karmaşıklığı ve hacmine dayalı sıkı bir yatırım getirisi analizi gerektirir.
Rijitlik Tartışmasızdır: Makine ağırlığı, döküm tasarımı (örneğin, eğimli yatak) ve kılavuz yolu türleri (kutu veya doğrusal) takım ömrünü, yüzey kaplamasını ve sert tornalama sırasında dar toleransları koruma yeteneğini doğrudan etkiler.
Uygulama Makinenin Ötesine Geçiyor: İlk satın alma fiyatı nadiren gerekli iş parçasını tutma, takımlama paketleri, çip yönetim sistemleri ve CAM yazılım entegrasyonunu hesaba katıyor.
İçindekiler
Bir tornalama merkezinin temel çalışması, bir iş parçasının bir fener mili üzerinde yüksek hızlarda döndürülmesine dayanırken, sert bir tarete monte edilmiş bir kesici takım, malzemeyi çıkarmak için birden fazla eksen boyunca doğrusal olarak hareket eder. Bu kinematik ilişki ham stoğu hassas silindirik, konik veya simetrik bileşenler halinde şekillendirir. Manuel tornalamanın aksine, modern CNC Torna Tezgahı, karmaşık takım yollarını mikron altı doğrulukla yürütmek için kapalı döngü servo motorlar ve hassas geri bildirim sistemleri kullanır. Dijital kontrollerin entegrasyonu, mağazaların tek bir kurulumda kaba stoktan bitmiş bileşene geçiş yapmasına olanak tanır.
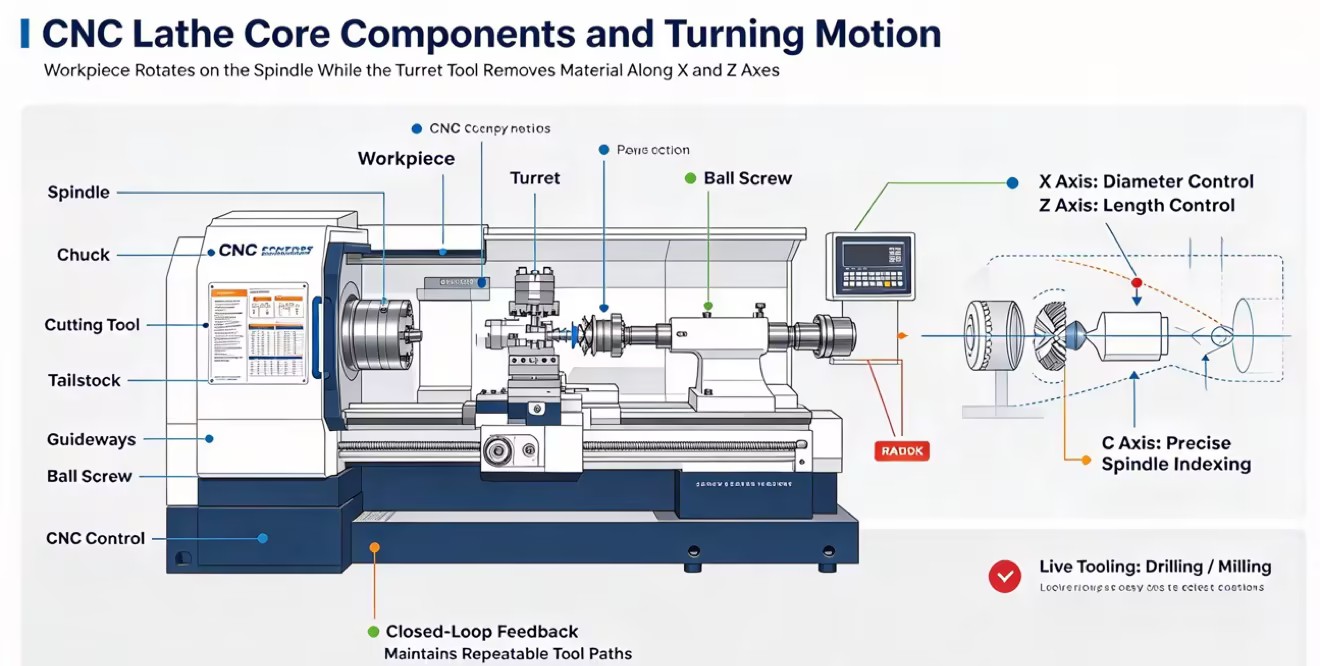
Bir CNC torna tezgahında, bir iş parçasını işlemek için birlikte çalışan birkaç ana parça bulunur. Mil, malzemeyi döndürür ve makinenin hızını, torkunu ve çubuk kapasitesini belirlerken ayna veya pens malzemeyi güvenli bir şekilde tutar. Taret , kesici takımları tutar ve bunları işlemler arasında hareket ettirir ve sertliği, kesme performansını ve titreşimi etkiler. Punta , uzun parçaları destekler ve işleme sırasında bükülmenin önlenmesine yardımcı olur. CNC kontrol ünitesi makinenin hareketlerini ve soğutma sıvısı ve talaş kaldırma gibi fonksiyonlarını kontrol eder.
Standart bir iki eksenli CNC torna tezgahı dahil olmak üzere birçok ortak işleme işlemini gerçekleştirebilir , tornalama, yüzey alma, diş açma ve kanal açma . Tornalama dış çapı azaltır, yüzey kaplama düz bir uç yüzeyi oluşturur, diş açma iç veya dış dişler oluşturur ve kanal açma parçada dar oluklar açar. CNC torna tezgahları programlanmış takım yolları ile konik ve kavisli yüzeyler de üretebilir.
Tornalama ve frezeleme arasındaki temel fark, hangi parçanın döndüğüdür. Tornalamada , kesici takım malzemeyi çıkarırken iş parçası döner. Frezelemede . , kesici takım dönerken iş parçası genellikle yerinde kalır Bazı CNC torna tezgahları, canlı takımlama, bir C ekseni ve bir Y ekseni ile donatıldığında her iki işlemi de gerçekleştirebilir; bu da onların, parçayı başka bir makineye taşımadan delikler, düz yüzeyler ve kama yuvaları gibi özellikleri işlemesine olanak tanır.
Geleneksel bir torna tezgahından CNC torna tezgahına geçmek üretim hızını, doğruluğunu ve tutarlılığını artırabilir. Yükseltme için doğru zaman esas olarak üretim hacmine, parça karmaşıklığına, doğruluk gerekliliklerine ve işçilik ihtiyaçlarına bağlıdır.
Geleneksel torna tezgahları tek seferlik parçalar, onarımlar, prototipler ve çok küçük üretim süreçleri için kullanışlıdır. CNC torna tezgahları, takım hareketlerini, takım değişikliklerini ve kesme hızlarını otomatikleştirebildikleri için aynı parçanın tekrar tekrar üretilmesi gerektiğinde daha kullanışlı hale gelir. Daha büyük partiler için CNC makineleri çevrim sürelerini azaltabilir ve daha az operatör müdahalesiyle daha tutarlı parçalar üretebilir.
Geleneksel torna tezgahları büyük ölçüde operatörün becerilerine ve manuel ayarlara bağlıdır ve bu da parçalar arasında küçük farklılıklara neden olabilir. CNC torna tezgahları, eksen konumlarını kontrol etmek ve hassas hareketler yapmak için geri bildirim sistemlerini kullanarak tutarlı boyutlarda birçok parça üretmelerine olanak tanır. Bazı CNC kontrolleri aynı zamanda makine sıcaklığından kaynaklanan değişiklikleri de telafi ederek uzun üretim süreçlerinde doğruluğun korunmasına yardımcı olur.
Geleneksel torna tezgahlarında el çarkları ve kılavuz vidalar kullanılırken, CNC torna tezgahlarında eksen hareketini kontrol etmek için motorlar ve hassas bilyalı vidalar kullanılır. CNC makineleri birden fazla ekseni otomatik olarak hareket ettirebilir ve daha tutarlı konumlandırma sağlayabilir. Ayrıca normalde soğutma sıvısı ve metal talaşları içeren kapalı makine alanlarına sahiptirler, bu da işleme sürecini daha temiz ve daha güvenli hale getirir.
CNC torna tezgahları operatörlerin ihtiyaç duyduğu manuel iş miktarını azaltır. Operatörler, tüm süreç boyunca makineyi elle kontrol etmek yerine malzeme yükleyebilir, takımları ayarlayabilir, takım aşınmasını izleyebilir ve birden fazla makineyi yönetebilir. CNC üretimi aynı zamanda makine kurulumu, programlama ve CAM yazılımı konularında da beceriler gerektirir; bu da deneyimli makinistlerin programlama ve süreç iyileştirmeye daha fazla zaman ayırmasına olanak tanır.
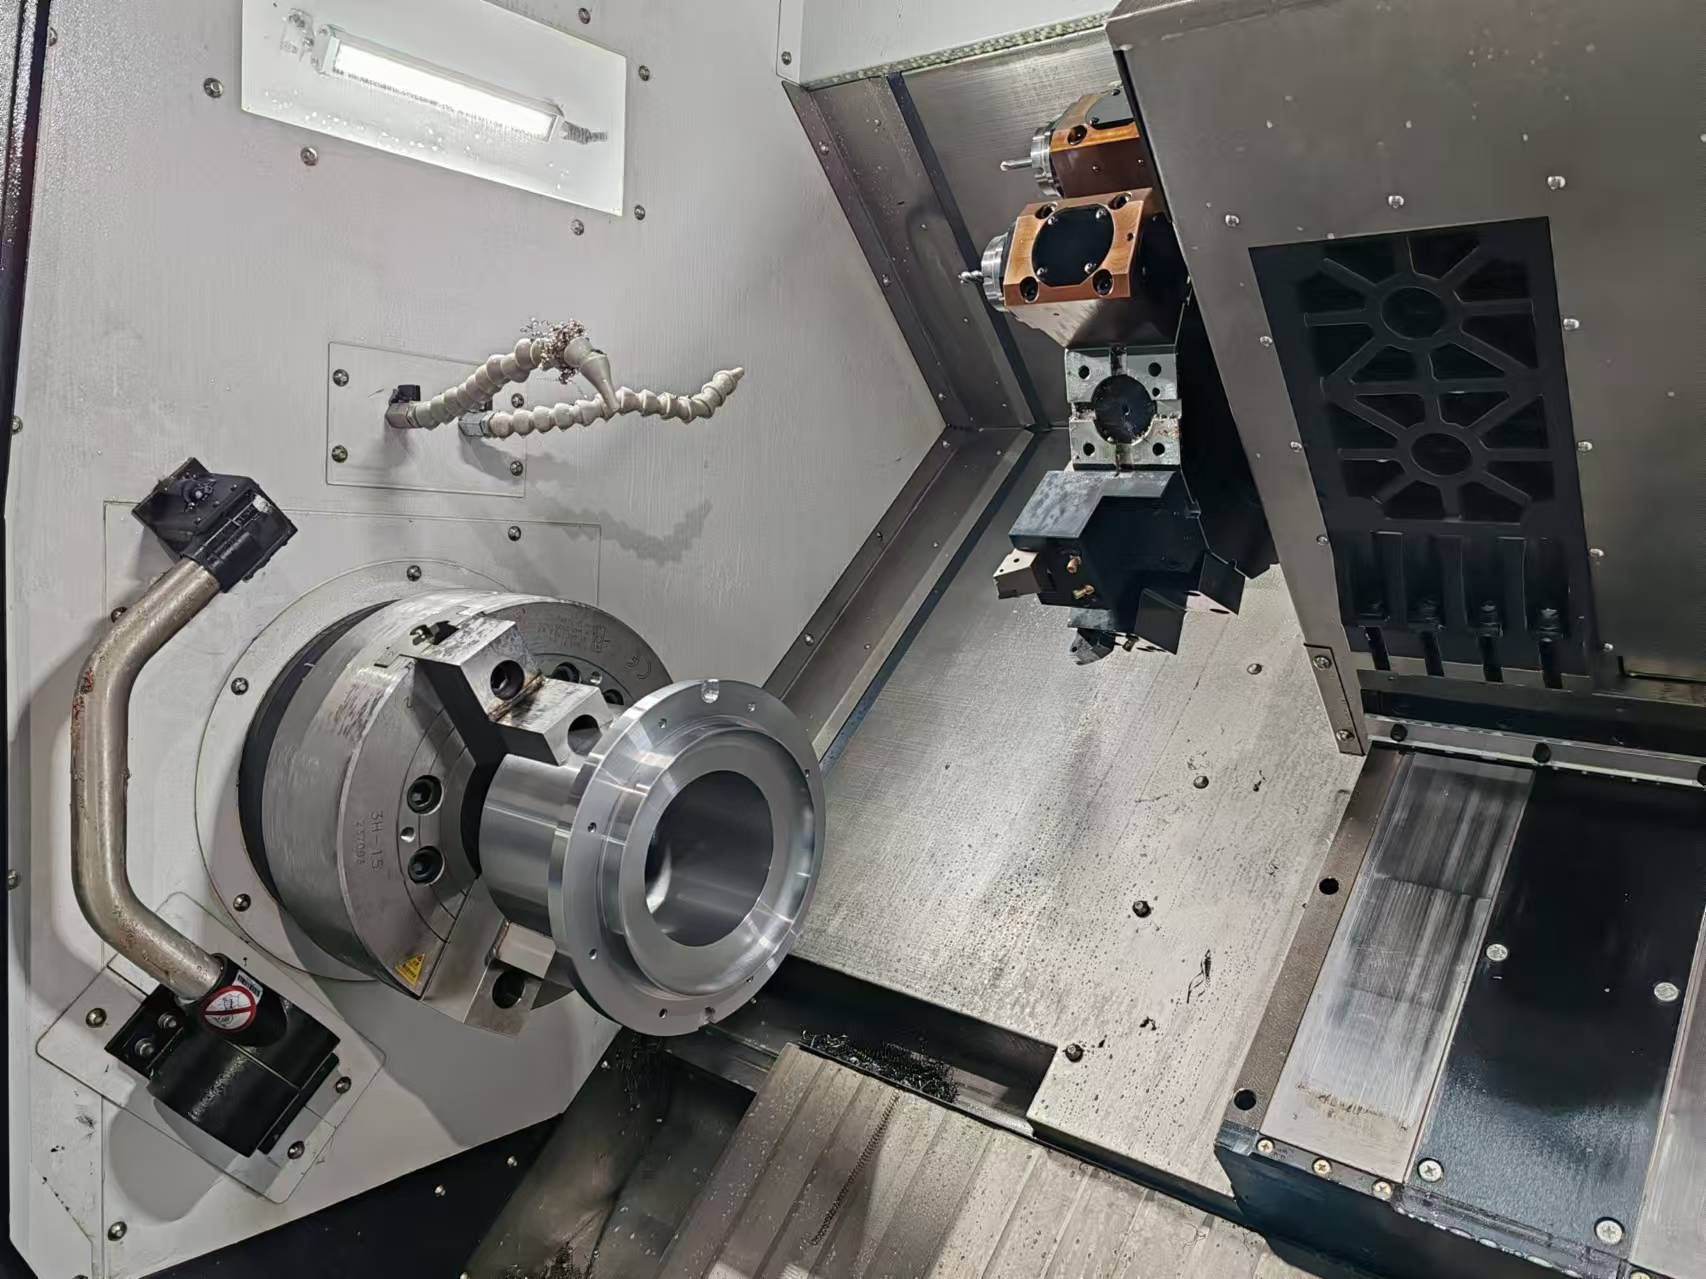
Doğru makine mimarisini seçmek, satın alma sürecindeki en önemli karardır. Tornalama merkezleri, her biri belirli parça geometrileri ve üretim ortamları için tasarlanmış olan iş mili oryantasyonu ve eksen konfigürasyonlarına göre kategorize edilir.
Yatay CNC torna tezgahları, makine atölyelerinde en yaygın kullanılan türdür. Milleri yatay olarak konumlandırılmıştır; bu da onları mil, pim, burç ve diğer çubuk stok parçalarının üretimine uygun hale getirir. Çoğu modelde, tezgah stabilitesini artıran ve talaşların ve soğutma sıvısının kesme alanından uzaklaştırılmasına yardımcı olan eğimli bir yatak kullanılır. Yatay tornalar ayrıca çubuk besleyiciler ve otomatik parça yakalayıcılar gibi otomasyonlarla da iyi çalışır ve bu da onları yüksek hacimli üretim için iyi bir seçim haline getirir.
Dikey CNC torna tezgahlarında ayna yatay olarak konumlandırılmış olarak yukarıya bakan bir iş mili bulunur. Bu tasarım, iş parçası aynanın üzerinde durabildiği için büyük, ağır parçaların yüklenmesini ve tutulmasını kolaylaştırır. VTL'ler genellikle fren rotorları, türbin halkaları, pompa gövdeleri ve büyük flanşlar gibi büyük çaplı ve ağır parçalar için kullanılır. Ayrıca benzer dönme kapasitesine sahip yatay bir torna tezgahından daha az yer kaplarlar.
Çok eksenli CNC torna tezgahları, tek kurulumda standart iki eksenli makinelere göre daha fazla işlem gerçekleştirebilir. Ek eksenler, tahrikli takımlar ve bir alt iş mili, makinenin bir parçayı başka bir makineye taşımadan her iki tarafını da delmesine, frezelemesine ve işlemesine olanak tanır. İsviçre tipi CNC torna tezgahları küçük, uzun ve ince parçalar için tasarlanmıştır. Kesici takıma yakın malzemeyi desteklemek için kayar bir mesnet ve kılavuz burç kullanırlar, bu da bükülme ve titreşimi azaltmaya yardımcı olur. Genellikle tıbbi vidalar ve diğer minyatür bileşenler gibi küçük hassas parçalar için kullanılırlar.
Bir tornalama merkezinin yapısal sağlamlığı, iş mili torku ve takımlama konfigürasyonları, onun belirli endüstriyel sektörlere uygunluğunu belirler. Farklı üretim alanları, benzersiz alaşımları ve tolerans gerekliliklerini karşılayabilecek özel makine özellikleri gerektirir.
Havacılık ve uzay üretimi, Inconel, Hastelloy ve havacılık sınıfı Titanyum gibi yüksek sıcaklıktaki süper alaşımların işlenmesini içerir. Bu malzemeler aşırı tokluk ve hızlı işlenme sertleşmesi özellikleri sergiler. Bunların işlenmesi olağanüstü sağlamlığa sahip tornalama merkezleri, ağır dökme demir tabanlar ve yüksek torklu dişli miller gerektirir. Kesim sırasında herhangi bir titreşim, karbür uçların anında kırılmasına ve iş parçasının bozulmasına neden olacaktır. Termal stabilite de aynı derecede kritiktir; Havacılık ve uzay bileşenleri genellikle 0,0005 inçten daha sıkı toleranslar gerektirir; bu da makinenin uzun kesme döngüleri sırasında termal genleşmeyi telafi etmesi gerektiği anlamına gelir.
Otomotiv sektörü çevrim süresi optimizasyonuna ve yüksek hacimli üretime öncelik veriyor. Bu sektördeki tornalama merkezleri genellikle karbon çelikleri, dökme demir ve alüminyum alaşımlarında hızlı malzeme kaldırma için yapılandırılır. Uygulamalar arasında şanzıman millerinin, motor valflerinin, CV bağlantılarının ve özel bağlantı elemanlarının işlenmesi yer alır. Otomotiv tornalama hücreleri, her döngüde saniyeler kısaltarak günlük çıktıyı en üst düzeye çıkarmak için robotik portal yükleyicilere, çift iş mili konfigürasyonlarına ve yüksek hızlı doğrusal kılavuzlara büyük ölçüde güveniyor.
Tıbbi üretim, saf yüzey kalitesi ve 316L paslanmaz çelik, titanyum alaşımları ve PEEK gibi mühendislik plastikleri gibi biyouyumlu malzemelerin işlenmesini gerektirir. İsviçre tipi tornalama merkezleri bu sektöre hakimdir. Diş implantları, omurga kancaları, kemik vidaları ve cerrahi aletlerin üretimi, mikro işleme yetenekleri, lifli titanyum talaşlarını boşaltmak için yüksek basınçlı soğutma sıvısı ve cerrahi uygulamalarda parçaların mükemmel şekilde eşleşmesini sağlamak için aşırı hassasiyet gerektirir.
Petrol ve gaz endüstrisi, devasa iş parçalarını taşıyabilecek ağır hizmet tipi tornalama merkezlerine ihtiyaç duyar. Sondaj borularının, kuyu başı flanşlarının ve kuyu içi aletlerin işlenmesi, olağanüstü uzun yatak uzunluklarına, ağır boru stoğunu barındırmak için büyük iş mili geçiş deliklerine ve uzun parçaların ortasını desteklemek için programlanabilir sabit dayanaklara sahip makineler gerektirir. Bu makinelerin, büyük diş açma uçlarını sert alaşımlı çeliklere itmek ve iş milini durdurmadan derin API dişlerini kesmek için muazzam düşük uç torku üretmesi gerekir.
Bir torna merkezinin değerlendirilmesi, pazarlama spesifikasyonlarının ötesine bakmayı ve makinenin makine mühendisliğini analiz etmeyi gerektirir. Aşağıdaki teknik boyutlar bir makinenin atölyede nasıl performans göstereceğini belirler.
CNC torna tezgahının boyutu, güvenli bir şekilde işleyebileceği maksimum iş parçasını belirler. Yatak üzerinde salınım, makine yatağına çarpmadan dönebilen en büyük çapı ifade ederken, çapraz kızak üzerinde salınım, kesici takıma yeterli açıklık sağlarken döndürülebilecek en büyük çapı gösterir. Maksimum dönüş uzunluğu makinenin Z ekseni hareketine bağlıdır. Çaplarının üç katından daha uzun parçalar için, iş parçasının kesici takımdan bükülmesini önlemek amacıyla genellikle bir puntaya ihtiyaç duyulur. Çok uzun şaftlar için programlanabilir bir sabit dayanak iş parçasının ortasını destekleyebilir, titreşimi azaltabilir ve doğruluğun korunmasına yardımcı olabilir.
İş milinin hızı, gücü ve torku, işlemeyi planladığınız malzeme ve parçalara uygun olmalıdır. 5.000 ila 10.000 RPM gibi yüksek iş mili hızları, küçük çaplı parçalar ve alüminyum ve pirinç gibi malzemeler için kullanışlıdır çünkü iyi talaş kaldırma ve yüzey kalitesi elde etmeye yardımcı olurlar. Büyük çaplı çelik parçalar ve sert alaşımlar, düşük hızlarda daha fazla tork gerektirir. Doğrudan tahrikli iş milleri hızlı hızlanma, yüksek hızlar ve düşük titreşim sağlayarak onları ince işler için uygun hale getirir. Ağır kesme ve sert tornalama için kayış tahrikli veya dişli tahrikli iş milleri daha yüksek düşük hızda tork sağlar ve derin kesimler sırasında iş milinin yavaşlamasını veya durmasını önlemeye yardımcı olur.
Herhangi bir tornalama merkezinin temeli dökümüdür. Yüksek kaliteli makineler, standart kaynaklı çeliğe kıyasla üstün titreşim sönümleme özelliklerine sahip olan Meehanite dökme demir veya gelişmiş polimer beton tabanları kullanır. Bu döküme monte edilen kılavuzların türü makinenin dinamik davranışını belirler.
Kılavuz Yol Tipi |
Mekanik Tasarım |
Birincil Avantajlar |
En İyi Kullanım Durumları |
|---|---|---|---|
Kutu Yolları |
Katı dökme demir raylar, hassas taşlanmış ve elle kazınmış. Yağ filmi ile metal-metal kayar temas. |
Maksimum sağlamlık, olağanüstü titreşim sönümleme, yüksek yük kapasitesi, üstün şok emilimi. |
Ağır kaba işleme, darbeli kesmeler, sert tornalama, havacılık alaşımları (Inconel, Titanyum), büyük dövme malzemeler. |
Lineer Kılavuz Yolları |
Devridaim yapan bilyalı veya makaralı rulmanlar kullanan raylar. Kayma sürtünmesi yerine yuvarlanma teması. |
Yüksek hızlı hareket hızları, sıfır yapışma-kayma sürtünmesi, hızlı hızlanma, daha düşük termal üretim. |
Yüksek hacimli üretim, hafif ila orta kesim, alüminyum, pirinç, hızlı çevrim süreleri, küçük parçalar. |
Taret, bir CNC torna tezgahının aynı anda kaç takım tutabileceğini belirler. Çoğu temel iş için 12 istasyonlu bir taret yeterliyken, karmaşık veya yüksek hacimli parçalar için kullanılan makineler, daha fazla takım tutmak ve takım değişikliklerini azaltmak için 16 veya 24 istasyona ihtiyaç duyabilir. Ancak daha büyük taretler takım müdahalesi riskini artırabilir. Tahrikli takımlamalı tezgahlarda taret arayüzü işleme performansını da etkiler. VDI tutucular hızlı takım değişimine olanak sağlarken, BMT tutucular daha iyi sağlamlık sağlar ve ağır frezeleme ve delme işlemlerine daha uygundur.
Bir tornalama merkezinin tedarik edilmesi, makinenin teslimatının çok ötesine uzanan lojistik ve operasyonel karmaşıklıkları içerir. Bu uygulama gerekliliklerinin dikkate alınmaması, üretim lansmanlarının gecikmesine ve beklenmeyen operasyonel sürtüşmelere yol açar.
Temel makine, verimli üretim için gerekli çevresel sistemleri nadiren içerir. Birkaç kritik eklemeyi hesaba katmalısınız:
Yüksek Basınçlı Soğutma Sıvısı Sistemleri: Genellikle 300 ila 1.000 PSI gerektiren bu sistemler, düşük karbonlu çelik gibi lifli malzemelerde derin delik delme ve talaş kırma işlemleri için zorunludur.
Talaş Yönetimi: Menteşe bantlı konveyörler lifli çelik talaşları için iyi çalışır, manyetik konveyörler ise dökme demir ince parçaları için gereklidir.
Buğu Toplayıcılar: Yüksek hızlı dönüş, atölye hava kalitesini korumak ve elektronik aksamları korumak için çıkarılması gereken soğutma sıvısı sisi üretir.
Özel İş Tutma: Özel olarak delinmiş yumuşak çeneler, pens tutucular ve alt iş mili çıkarıcıları, makine gelmeden önce tasarlanmalı ve tedarik edilmelidir.
Endüstriyel tornalama merkezleri son derece ağırdır ve özel temel hazırlıkları gerektirir. Sert bir kutu yollu makinenin ince, takviyesiz beton üzerine yerleştirilmesi, beton esnedikçe makine yatağının bükülmesine neden olacak ve bu da sıkı toleransların korunmasını imkansız hale getirecektir. Karot delme ve izole beton pedlerin dökülmesi gerekli olabilir. Elektrik kaynağının istikrarı kritik öneme sahiptir; CNC kontrolleri voltaj dalgalanmalarına karşı oldukça hassastır. Düzensiz güç şebekelerinde çalışan tesisler, döner fazlı dönüştürücüler veya özel izolasyon transformatörleri kurmalıdır. İklim kontrolü de bir rol oynuyor; Atölye ortamındaki sıcaklık dalgalanmaları, makine dökümünde termal genleşmeye neden olarak gün boyunca boyutsal kaymaya neden olur.
Yeni bir makine kontrol mimarisinin entegre edilmesi, operatörler ve programcılar için bir öğrenme eğrisi sunar. Mevcut CAM yazılımının, yeni makinenin kinematik düzeni için özel olarak yazılmış doğru son işlemcilerle güncellenmesi gerekir. Kötü yapılandırılmış bir son işlemci, eksenin aşırı hareket etmesine veya ciddi iş mili çökmelerine neden olan G kodu üretecektir. Belirli kontrol arayüzü, takım ön ayar rutinleri ve günlük bakım programları hakkında kapsamlı operatör eğitimine zaman ayırmak, sorunsuz bir operasyonel artış için çok önemlidir.
Optimum tornalama merkezini dağıtmak, parça geometrisini, üretim hacmini ve mekanik yetenekleri dengelemeyi gerektirir. Aşırı çok eksenli karmaşıklıkla yapılandırılmış bir makine, sermaye harcamalarını şişirecek ve programlamayı karmaşıklaştıracak, yeterli yapısal sağlamlığa sahip olmayan bir makine ise toleransları korumakta zorlanacak ve kesici takımları sürdürülemez bir oranda tüketecektir.
Ekipmanı kısa listeye alırken zorlu havacılık ve petrol sahası alaşımlarının işlenmesi için makine kütlesine, kutu şeklinde yapıya ve yüksek torklu dişli kutularına öncelik verin. Yüksek hacimli alüminyum veya pirinç bileşen üretimi için doğrusal kılavuzlara, yüksek iş mili devrine ve otomatik çubuk besleme entegrasyonuna öncelik verin.
Seçim sürecini tamamlamak için aşağıdaki uygulanabilir adımları uygulayın:
Döngü süresi tahminlerini doğrulamak için makine üreticisinden belirli parça baskılarınıza dayalı olarak ayrıntılı bir zaman çalışması talep edin.
Yüzey kalitesini ve tolerans özelliklerini doğrulamak için, gerçek ham maddenizi kullanarak önerilen makinede fiziksel bir test kesimi talep edin.
Makine donanımını ve teslimatını planlamadan önce atölyeyi temel derinliği, elektrik kapasitesi ve basınçlı hava hacmi açısından denetleyin.
Mevcut CAM yazılım sağlayıcınızın, satın alınan makine ve kontrol kombinasyonu için kanıtlanmış, hatasız bir son işlemciye sahip olduğunu doğrulayın.
C: Normal bir torna tezgahı manuel el çarklarına ve acme kılavuz vidalara dayanır ve sürekli operatör müdahalesi ve toleransları koruma becerisi gerektirir. CNC torna, manuel kontrollerin yerini bilgisayar sayısal kontrolü, kapalı döngü servo motorlar ve hassas bilyalı vidalarla değiştirir. Bu dijital mimari, takım yollarını otomatikleştirir, mikron altı tekrarlanabilirlik sağlar ve karmaşık geometrileri insan hatası olmadan yüksek hızlarda yürütür.
C: Evet, freze-torna merkezi olarak yapılandırıldığında. Hassas iş mili indeksleme ve taret üzerinde tahrikli takımlama için bir C ekseni eklendiğinde makine, parçanın merkez hattında delme, kılavuz çekme ve frezeleme yapabilir. Bir Y ekseninin entegre edilmesi dikey taret hareketi sağlayarak, parçayı ayrı bir freze makinesine aktarmadan doğrudan torna üzerinde merkez dışı frezeleme, düz işleme ve karmaşık cep açma işlemlerini mümkün kılar.
C: Endüstriyel bir tornalama merkezi, standart bir üretim ortamında genellikle 10 ila 15 yıl boyunca güvenilir bir şekilde çalışır. Kullanım ömrü büyük ölçüde kesme parametrelerine, malzeme sertliğine ve önleyici bakım programlarına uyulmasına bağlıdır. Sert alaşımlarda ağır darbeli kesim yapan makineler, alüminyumu tornalayanlara göre daha hızlı mekanik aşınma yaşayacaktır. Düzenli yağlama, geometri kontrolleri ve fiziksel çarpmaların önlenmesi, çalışma ömrünü önemli ölçüde uzatır.
C: Tornalama merkezleri alüminyum, pirinç, karbon çeliği, paslanmaz çelik, dökme demir, titanyum ve PEEK gibi mühendislik plastikleri dahil olmak üzere çok çeşitli malzemeleri işler. Daha sert alaşımların işlenmesi özel makine konfigürasyonları gerektirir. Sert malzemeler, titreşimi ve erken takım arızasını önlemek için yüksek torklu dişli tahrikli iş milleri ve sağlam kutu yolu yapısı gerektirirken, daha yumuşak malzemeler yüksek devirli doğrudan tahrikli iş millerinden ve hızlı doğrusal kızaklardan yararlanır.
C: Bir İsviçre torna tezgahı, ham çubuk stokunu sabit bir kılavuz burç aracılığıyla besleyen kayan bir mesnet başlığına sahiptir. Kesici takımlar burç yüzeyinde sabit kalır ve malzemeyi tam olarak kesimin gerçekleştiği yerde destekler. Bu tasarım çubuğun sapmasını ortadan kaldırır. Tıbbi kemik vidaları gibi uzunluk/çap oranı 3:1'den büyük olan uzun, ince parçaların işlenmesi için mutlaka gereklidir.


