


การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 28-2026-09-28 ที่มา: เว็บไซต์
การจัดหาอุปกรณ์การผลิตที่เป็นทุนถือเป็นเดิมพันในการดำเนินงานสูง การกำหนดค่าเครื่องจักรที่ไม่ตรงแนวส่งผลโดยตรงต่อปัญหาคอขวดของการผลิต การสึกหรอของเครื่องมือที่มากเกินไป และคุณภาพของชิ้นส่วนที่ลดลง การลงทุนในก เครื่องกลึง CNC ต้องการการจัดตำแหน่งที่แม่นยำระหว่างข้อกำหนดการผลิตเฉพาะ เช่น รูปทรงของชิ้นส่วน ปริมาณการผลิต และความแข็งของวัสดุ และความสามารถทางกลของเครื่องกลึง การใช้จ่ายความสามารถแบบหลายแกนมากเกินไปจะดักจับเงินทุน ความแข็งแกร่งของเครื่องจักรภายใต้ข้อกำหนดทำให้เกิดการสะท้าน ผิวสำเร็จที่ไม่ดี และไม่สามารถรักษาพิกัดความเผื่อที่แน่นหนาในระหว่างการกลึงแข็งได้
กรอบการประเมินทางเทคนิคนี้ช่วยให้ผู้จัดการฝ่ายผลิต ช่างเครื่อง และทีมจัดซื้อมีเกณฑ์ในการสำรวจข้อกำหนดเฉพาะของเครื่องจักร ประเภทโครงสร้าง และความเป็นจริงในการปฏิบัติงาน ด้วยการทำความเข้าใจความแตกต่างทางกลของแรงบิดของสปินเดิล การสร้างรางนำทาง และส่วนเชื่อมต่อเครื่องมือ โรงงานผลิตจึงสามารถใช้โซลูชันการกลึงที่เพิ่มปริมาณงานสูงสุดและรักษามาตรฐานคุณภาพที่เข้มงวดได้
การกำหนดค่ากำหนดความสามารถ: เครื่องกลึงแนวนอนปรับให้เหมาะสมสำหรับการผลิตโดยใช้แท่งชิ้นงานที่ความเร็วสูงและต่อเนื่อง ในขณะที่เครื่องกลึงแนวตั้งจำเป็นสำหรับชิ้นงานที่มีเส้นผ่านศูนย์กลางขนาดใหญ่หรือมีรูปร่างที่ดูอึดอัด
ความซับซ้อนของแกนเทียบกับ ROI: การอัพเกรดจากเครื่องกลึง 2 แกนมาตรฐานไปเป็นเครื่องจักรหลายแกนพร้อมเครื่องมือที่ใช้งานจริง ช่วยลดเวลาในการติดตั้งและการจัดการข้อผิดพลาด แต่ต้องมีการวิเคราะห์ ROI ที่เข้มงวดโดยพิจารณาจากความซับซ้อนและปริมาตรของชิ้นส่วน
ความแข็งแกร่งไม่สามารถต่อรองได้: น้ำหนักเครื่องจักร การออกแบบการหล่อ (เช่น ฐานลาดเอียง) และประเภทรางนำ (กล่องเทียบกับเส้นตรง) ส่งผลโดยตรงต่ออายุการใช้งานของเครื่องมือ ผิวสำเร็จ และความสามารถในการยึดพิกัดความเผื่อที่แน่นหนาในระหว่างการกลึงแข็ง
การติดตั้งใช้งานขยายไปไกลกว่าเครื่องจักร: ราคาเริ่มต้นที่ซื้อครั้งแรกแทบจะไม่คำนึงถึงพื้นที่ทำงานที่จำเป็น แพ็คเกจเครื่องมือ ระบบการจัดการชิป และการผสานรวมซอฟต์แวร์ CAM
สารบัญ
การทำงานพื้นฐานของเครื่องกลึงจะต้องอาศัยการหมุนชิ้นงานด้วยความเร็วสูงบนสปินเดิล ในขณะที่เครื่องมือตัดที่ติดตั้งบนป้อมปืนที่แข็งแกร่งจะเคลื่อนที่เป็นเส้นตรงผ่านหลายแกนเพื่อเอาวัสดุออก ความสัมพันธ์ทางจลนศาสตร์นี้กำหนดรูปร่างสต็อกดิบให้เป็นส่วนประกอบทรงกระบอก ทรงกรวย หรือสมมาตรที่แม่นยำ ต่างจากการกลึงด้วยมือแบบสมัยใหม่ เครื่องกลึงซีเอ็นซี ใช้เซอร์โวมอเตอร์แบบวงปิดและระบบป้อนกลับที่แม่นยำเพื่อดำเนินการเส้นทางเครื่องมือที่ซับซ้อนด้วยความแม่นยำระดับต่ำกว่าไมครอน การบูรณาการการควบคุมแบบดิจิทัลทำให้ร้านค้าสามารถเปลี่ยนจากสต็อกคร่าวๆ ไปเป็นส่วนประกอบที่เสร็จสมบูรณ์ได้ในการตั้งค่าเดียว
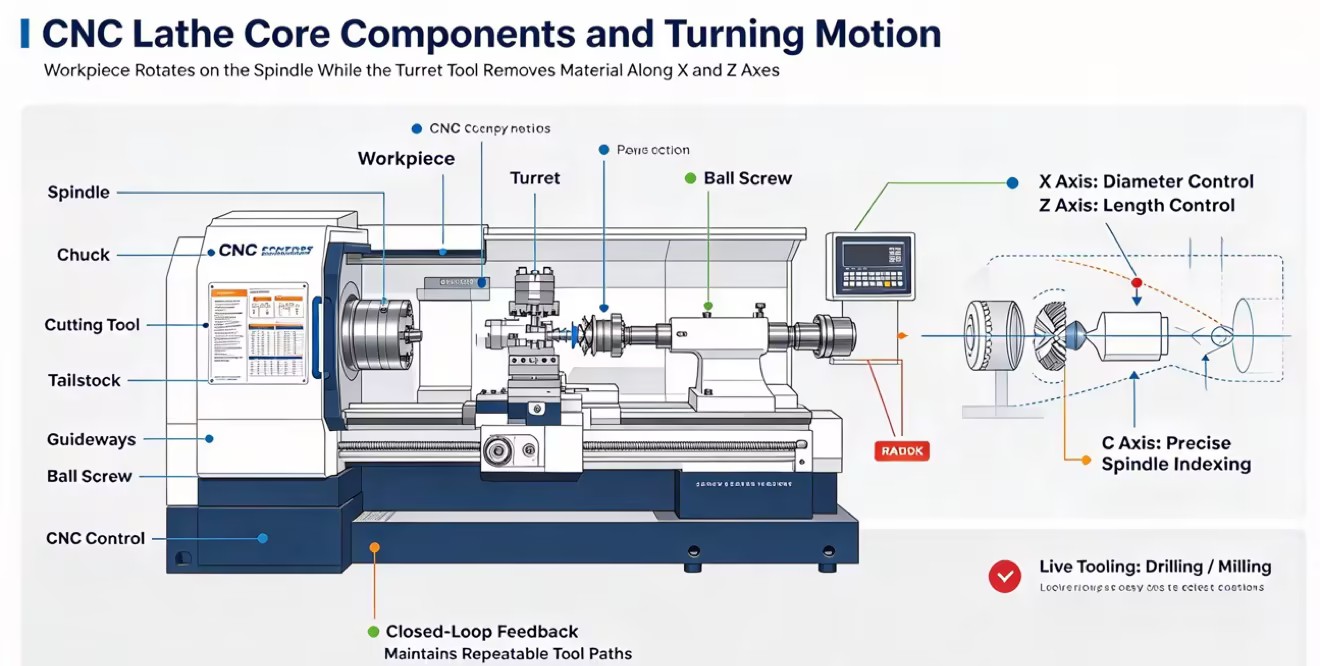
เครื่องกลึง CNC มีชิ้นส่วนหลักหลายชิ้นที่ทำงานร่วมกันเพื่อตัดเฉือนชิ้นงาน ส ปินเดิล จะหมุนวัสดุและกำหนดความเร็ว แรงบิด และความจุของแท่งชิ้นงาน ในขณะที่ หัวจับหรือปลอกรัด จะยึดวัสดุไว้อย่างแน่นหนา ป้อม ปืน จะยึดเครื่องมือตัดและเคลื่อนย้ายระหว่างการทำงาน และความแข็งแกร่งของเครื่องมือจะส่งผลต่อประสิทธิภาพการตัดและการสั่นสะท้าน ส่วน ท้าย รองรับชิ้นส่วนที่ยาวและช่วยป้องกันการโค้งงอระหว่างการตัดเฉือน ชุด ควบคุม CNC ควบคุมการเคลื่อนไหวและการทำงานของเครื่องจักร เช่น สารหล่อเย็นและการกำจัดเศษ
เครื่องกลึง CNC แบบสองแกนมาตรฐานสามารถดำเนินการตัดเฉือนทั่วไปได้หลายอย่าง รวมถึง การกลึง การกลึงปาด การทำเกลียว และการเซาะ ร่อง การกลึงจะลดเส้นผ่านศูนย์กลางภายนอก การกลึงปาดจะทำให้พื้นผิวเรียบ การทำเกลียวทำให้เกิดเกลียวภายในหรือภายนอก และการเซาะร่องจะตัดร่องแคบๆ ลงในชิ้นส่วน เครื่องกลึง CNC ยังสามารถสร้างพื้นผิวเรียวและโค้งได้ด้วยเส้นทางเครื่องมือที่ตั้งโปรแกรมไว้
ข้อแตกต่างที่สำคัญระหว่างการกลึงและการกัดก็คือว่าส่วนใดจะหมุน ใน การกลึง ชิ้นงานจะหมุนในขณะที่เครื่องมือตัดเอาวัสดุออก ใน การกัด ชิ้นงานมักจะอยู่กับที่ในขณะที่เครื่องมือตัดหมุน เครื่องกลึง CNC บางรุ่นสามารถทำงานได้ทั้งสองอย่างเมื่อติดตั้งเครื่องมือแบบเคลื่อนที่ แกน C และแกน Y ช่วยให้สามารถตัดเฉือนคุณสมบัติต่างๆ เช่น รู แฟลต และรูสลัก โดยไม่ต้องย้ายชิ้นส่วนไปยังเครื่องจักรอื่น
การอัพเกรดจากเครื่องกลึงทั่วไปเป็นเครื่องกลึง CNC สามารถปรับปรุงความเร็ว ความแม่นยำ และความสม่ำเสมอในการผลิตได้ เวลาที่เหมาะสมในการอัพเกรดขึ้นอยู่กับปริมาณการผลิต ความซับซ้อนของชิ้นส่วน ข้อกำหนดด้านความแม่นยำ และความต้องการด้านแรงงานเป็นหลัก
เครื่องกลึงแบบธรรมดามีประโยชน์สำหรับชิ้นส่วนที่ทำเพียงครั้งเดียว การซ่อมแซม การสร้างต้นแบบ และการดำเนินการผลิตเพียงเล็กน้อย เครื่องกลึง CNC จะมีประโยชน์มากขึ้นเมื่อต้องผลิตชิ้นส่วนเดียวกันซ้ำๆ กัน เนื่องจากสามารถเคลื่อนย้ายเครื่องมือ การเปลี่ยนเครื่องมือ และความเร็วในการตัดได้โดยอัตโนมัติ สำหรับการผลิตจำนวนมาก เครื่องจักร CNC สามารถลดรอบเวลาและสร้างชิ้นส่วนที่สม่ำเสมอมากขึ้นโดยที่ผู้ปฏิบัติงานน้อยลง
เครื่องกลึงแบบทั่วไปต้องอาศัยทักษะของผู้ปฏิบัติงานและการปรับด้วยตนเองเป็นอย่างมาก ซึ่งอาจทำให้เกิดความแตกต่างเล็กน้อยระหว่างชิ้นส่วนต่างๆ เครื่องกลึง CNC ใช้ระบบป้อนกลับเพื่อตรวจสอบตำแหน่งแกนและทำการเคลื่อนไหวที่แม่นยำ ช่วยให้สามารถผลิตชิ้นส่วนจำนวนมากที่มีขนาดสม่ำเสมอ ระบบควบคุม CNC บางตัวยังชดเชยการเปลี่ยนแปลงที่เกิดจากอุณหภูมิของเครื่องจักร ซึ่งช่วยรักษาความแม่นยำในระหว่างดำเนินการผลิตที่ยาวนาน
เครื่องกลึงทั่วไปใช้ล้อหมุนและลีดสกรู ในขณะที่เครื่องกลึง CNC ใช้มอเตอร์และบอลสกรูที่มีความแม่นยำในการควบคุมการเคลื่อนที่ของแกน เครื่องจักร CNC สามารถเคลื่อนที่ได้หลายแกนโดยอัตโนมัติและให้การวางตำแหน่งที่สม่ำเสมอยิ่งขึ้น โดยปกติแล้วจะมีบริเวณเครื่องจักรแบบปิดซึ่งมีสารหล่อเย็นและเศษโลหะ ทำให้กระบวนการตัดเฉือนสะอาดและปลอดภัยยิ่งขึ้น
เครื่องกลึง CNC ช่วยลดปริมาณการทำงานแบบแมนนวลที่ผู้ปฏิบัติงานต้องใช้ แทนที่จะควบคุมเครื่องจักรด้วยมือตลอดทั้งกระบวนการ ผู้ปฏิบัติงานสามารถโหลดวัสดุ ติดตั้งเครื่องมือ ตรวจสอบการสึกหรอของเครื่องมือ และจัดการเครื่องจักรหลายเครื่องได้ การผลิต CNC ยังต้องใช้ทักษะในการตั้งค่าเครื่องจักร การเขียนโปรแกรม และซอฟต์แวร์ CAM ซึ่งช่วยให้ช่างเครื่องที่มีประสบการณ์ใช้เวลามากขึ้นในการเขียนโปรแกรมและปรับปรุงกระบวนการ
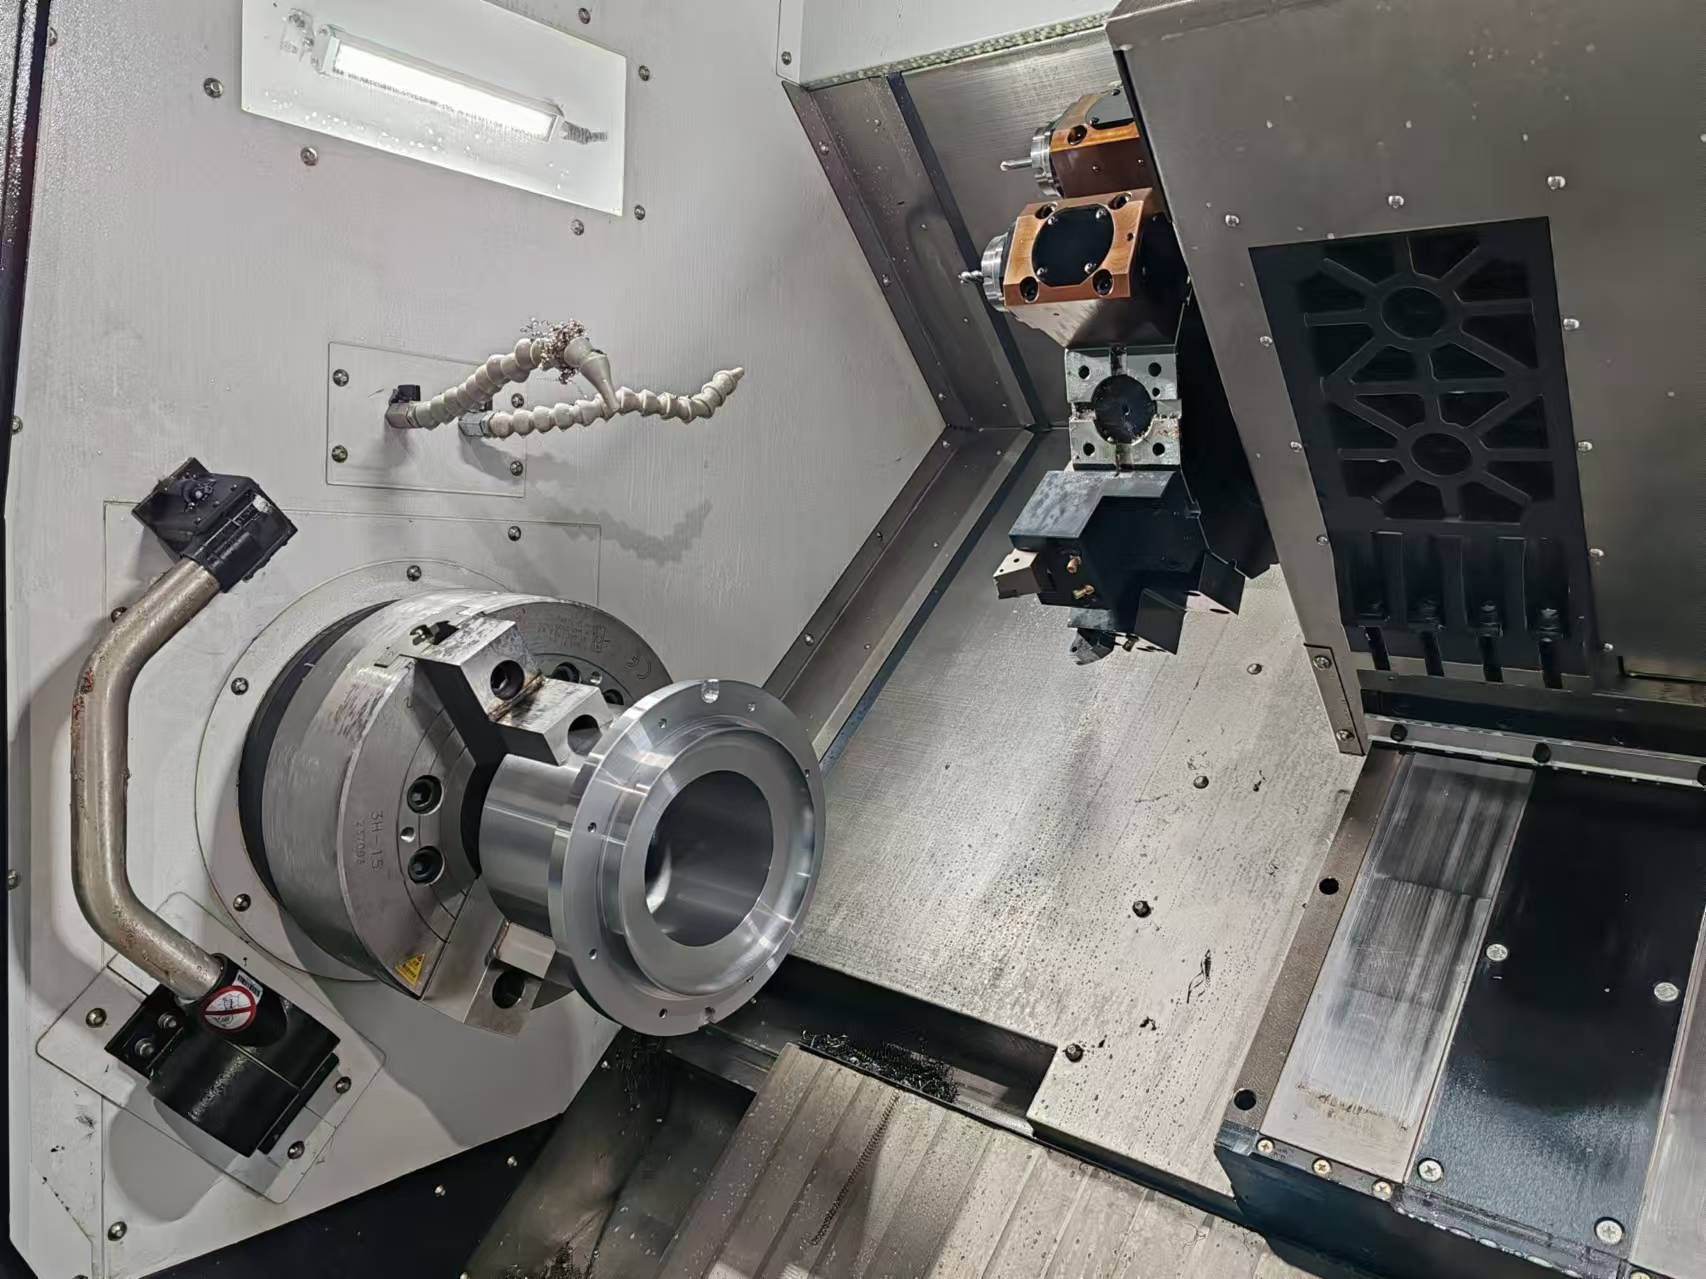
การเลือกสถาปัตยกรรมเครื่องจักรที่ถูกต้องถือเป็นการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดในกระบวนการจัดซื้อ เครื่องกลึงจะจัดหมวดหมู่ตามการวางแนวของสปินเดิลและการกำหนดค่าแกน โดยแต่ละประเภทได้รับการออกแบบทางวิศวกรรมสำหรับรูปทรงเฉพาะของชิ้นส่วนและสภาพแวดล้อมการผลิต
เครื่องกลึง CNC แนวนอนเป็นประเภทที่ใช้กันทั่วไปในร้านขายเครื่องจักร สปินเดิลของพวกเขาอยู่ในตำแหน่งแนวนอน ทำให้เหมาะสำหรับการผลิตเพลา หมุด บุชชิ่ง และชิ้นส่วนสต็อกแท่งอื่นๆ หลายรุ่นใช้ฐานลาดเอียงซึ่งช่วยเพิ่มความเสถียรของเครื่องจักร และช่วยเคลื่อนเศษและสารหล่อเย็นออกจากบริเวณการตัด เครื่องกลึงแนวนอนยังทำงานได้ดีกับระบบอัตโนมัติ เช่น เครื่องป้อนชิ้นงานแบบแท่งและเครื่องดักจับชิ้นส่วนอัตโนมัติ ทำให้เป็นตัวเลือกที่ดีสำหรับการผลิตในปริมาณมาก
เครื่องกลึง CNC แนวตั้งมีแกนหมุนที่ชี้ขึ้น โดยที่หัวจับอยู่ในแนวนอน การออกแบบนี้ช่วยให้บรรจุและยึดชิ้นส่วนขนาดใหญ่และหนักได้ง่ายขึ้น เนื่องจากชิ้นงานสามารถวางบนหัวจับได้ โดยทั่วไปจะใช้ VTL สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางขนาดใหญ่และมีน้ำหนักมาก เช่น จานเบรก แหวนกังหัน ตัวเรือนปั๊ม และหน้าแปลนขนาดใหญ่ นอกจากนี้ยังใช้พื้นที่น้อยกว่าเครื่องกลึงแนวนอนที่มีความสามารถในการกลึงใกล้เคียงกัน
เครื่องกลึง CNC แบบหลายแกนสามารถทำงานได้มากกว่าเครื่องจักรแบบสองแกนมาตรฐานในการตั้งค่าเดียว แกนเพิ่มเติม เครื่องมือที่ทำงานอยู่ และสปินเดิลย่อยช่วยให้เครื่องจักรสามารถเจาะ กัด และตัดเฉือนชิ้นส่วนทั้งสองข้างได้โดยไม่ต้องเคลื่อนย้ายไปยังเครื่องจักรอื่น เครื่องกลึง CNC แบบสวิสได้รับการออกแบบมาสำหรับชิ้นส่วนขนาดเล็ก ยาว และบาง พวกเขาใช้หัวเลื่อนแบบเลื่อนและบุชชิ่งนำทางเพื่อรองรับวัสดุที่อยู่ใกล้กับเครื่องมือตัด ซึ่งช่วยลดการโค้งงอและการสั่นสะเทือน โดยทั่วไปจะใช้กับชิ้นส่วนที่มีความแม่นยำขนาดเล็ก เช่น สกรูทางการแพทย์และส่วนประกอบขนาดเล็กอื่นๆ
ความแข็งแกร่งของโครงสร้าง แรงบิดของสปินเดิล และการกำหนดค่าเครื่องมือของเครื่องกลึงเป็นตัวกำหนดความเหมาะสมสำหรับภาคอุตสาหกรรมเฉพาะ สาขาการผลิตที่แตกต่างกันต้องการคุณลักษณะเฉพาะของเครื่องจักรเพื่อรองรับโลหะผสมที่เป็นเอกลักษณ์และข้อกำหนดด้านความคลาดเคลื่อน
การผลิตด้านการบินและอวกาศเกี่ยวข้องกับการตัดเฉือนซูเปอร์อัลลอยที่มีอุณหภูมิสูง เช่น อินโคเนล, ฮาสเตลลอย และไทเทเนียมเกรดการบินและอวกาศ วัสดุเหล่านี้มีความเหนียวสูงและมีคุณสมบัติในการแข็งตัวอย่างรวดเร็ว การตัดเฉือนต้องใช้เครื่องกลึงที่มีความแข็งแกร่งเป็นพิเศษ ฐานเหล็กหล่อหนัก และสปินเดิลที่มีเกียร์แรงบิดสูง การสั่นสะเทือนระหว่างการตัดจะทำให้เม็ดมีดคาร์ไบด์หักและทำให้ชิ้นงานเสียหายทันที เสถียรภาพทางความร้อนมีความสำคัญไม่แพ้กัน ส่วนประกอบด้านการบินและอวกาศมักต้องการพิกัดความเผื่อที่มากกว่า 0.0005 นิ้ว ซึ่งหมายความว่าเครื่องจักรจะต้องชดเชยการขยายตัวเนื่องจากความร้อนในระหว่างรอบการตัดที่ยาวนาน
ภาคยานยนต์ให้ความสำคัญกับการเพิ่มประสิทธิภาพรอบเวลาและปริมาณงานสูง โดยทั่วไปแล้ว เครื่องกลึงในอุตสาหกรรมนี้ได้รับการออกแบบมาให้สามารถขจัดวัสดุได้อย่างรวดเร็วบนเหล็กกล้าคาร์บอน เหล็กหล่อ และอะลูมิเนียมอัลลอยด์ การใช้งานต่างๆ ได้แก่ การตัดเฉือนเพลาส่งกำลัง วาล์วเครื่องยนต์ ข้อต่อ CV และตัวยึดแบบกำหนดเอง เซลล์กลึงยานยนต์อาศัยหุ่นยนต์ตักโครงสำหรับตั้งสิ่งของแบบหุ่นยนต์ โครงสร้างแบบสปินเดิลคู่ และรางนำเชิงเส้นความเร็วสูงเพื่อลดเวลาวินาทีในแต่ละรอบ เพื่อเพิ่มผลผลิตรายวันให้สูงสุด
การผลิตทางการแพทย์ต้องการผิวสำเร็จที่สะอาดหมดจดและการตัดเฉือนวัสดุที่เข้ากันได้ทางชีวภาพ เช่น สแตนเลส 316L โลหะผสมไททาเนียม และพลาสติกเชิงวิศวกรรม เช่น PEEK เครื่องกลึงแบบสวิสครองตลาดนี้ การผลิตรากฟันเทียม ตะขอเกี่ยวกระดูกสันหลัง สกรูยึดกระดูก และเครื่องมือผ่าตัดต้องใช้ความสามารถในการตัดเฉือนระดับไมโคร น้ำหล่อเย็นแรงดันสูงเพื่อขจัดเศษไทเทเนียมที่เป็นเส้นเกลียว และความแม่นยำสูงเพื่อให้แน่ใจว่าชิ้นส่วนเข้ากันได้อย่างสมบูรณ์แบบในการใช้งานการผ่าตัด
อุตสาหกรรมน้ำมันและก๊าซต้องการเครื่องกลึงงานหนักที่สามารถจัดการชิ้นงานขนาดใหญ่ได้ การตัดเฉือนท่อเจาะ หน้าแปลนหลุมผลิต และเครื่องมือในหลุมเจาะต้องใช้เครื่องจักรที่มีความยาวฐานที่ยาวเป็นพิเศษ รูทะลุของแกนหมุนขนาดใหญ่เพื่อรองรับสต็อกท่อที่มีน้ำหนักมาก และวางโปรแกรมได้อย่างมั่นคงเพื่อรองรับตรงกลางของชิ้นส่วนที่ยาว เครื่องจักรเหล่านี้จะต้องสร้างแรงบิดรอบต่ำมหาศาลเพื่อดันเม็ดมีดทำเกลียวขนาดใหญ่ผ่านเหล็กโลหะผสมที่แข็งแกร่ง เพื่อตัดเกลียว API ที่ลึกโดยไม่ทำให้สปินเดิลหยุดนิ่ง
การประเมินเครื่องกลึงต้องดูข้อมูลจำเพาะทางการตลาดในอดีตและวิเคราะห์วิศวกรรมเครื่องกลของเครื่องจักร มิติทางเทคนิคต่อไปนี้เป็นตัวกำหนดวิธีการทำงานของเครื่องจักรในโรงงาน
ขนาดของเครื่องกลึง CNC จะกำหนดชิ้นงานสูงสุดที่สามารถตัดเฉือนได้อย่างปลอดภัย การสวิงเหนือแท่น หมายถึงเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดที่สามารถหมุนได้โดยไม่ต้องชนแท่นเครื่องจักร ในขณะที่ การสวิงเหนือแท่นสไลด์ จะแสดงเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดที่สามารถหมุนได้ในขณะที่ให้เครื่องมือตัดมีระยะห่างเพียงพอ ความยาวการกลึงสูงสุดขึ้นอยู่กับการเคลื่อนที่ของแกน Z ของเครื่อง สำหรับชิ้นส่วนที่ยาวกว่าสามเท่าของเส้นผ่านศูนย์กลาง โดยทั่วไปจำเป็นต้องใช้ส่วนท้ายเพื่อป้องกันไม่ให้ชิ้นงานงอออกจากเครื่องมือตัด สำหรับเพลาที่ยาวมาก จุดพักที่มั่นคงที่ตั้งโปรแกรมได้สามารถรองรับตรงกลางของชิ้นงาน ลดการสั่นสะเทือน และช่วยรักษาความแม่นยำ
ความเร็ว กำลัง และแรงบิดของสปินเดิลควรตรงกับวัสดุและชิ้นส่วนที่คุณวางแผนจะตัดเฉือน ความเร็วสปินเดิลสูง เช่น 5,000 ถึง 10,000 RPM มีประโยชน์สำหรับชิ้นส่วนและวัสดุที่มีเส้นผ่านศูนย์กลางขนาดเล็ก เช่น อะลูมิเนียมและทองเหลือง เนื่องจากช่วยให้ขจัดเศษและรักษาพื้นผิวได้ดี ชิ้นส่วนเหล็กที่มีเส้นผ่านศูนย์กลางขนาดใหญ่และโลหะผสมแข็งต้องใช้แรงบิดมากขึ้นที่ความเร็วต่ำ สปินเดิลแบบขับเคลื่อนโดยตรงให้การเร่งความเร็วที่รวดเร็ว ความเร็วสูง และการสั่นสะเทือนต่ำ ทำให้เหมาะสำหรับงานเก็บผิวละเอียด สำหรับการตัดหนักและการกลึงแข็ง สปินเดิลที่ขับเคลื่อนด้วยสายพานหรือเกียร์จะให้แรงบิดที่ความเร็วต่ำที่สูงขึ้น และช่วยป้องกันไม่ให้สปินเดิลช้าลงหรือหยุดในระหว่างการตัดลึก
รากฐานของเครื่องกลึงคือการหล่อ เครื่องจักรคุณภาพสูงใช้เหล็กหล่อมีฮาไนต์หรือฐานคอนกรีตโพลีเมอร์ขั้นสูง ซึ่งมีคุณสมบัติลดแรงสั่นสะเทือนได้ดีกว่าเมื่อเทียบกับเหล็กเชื่อมมาตรฐาน ประเภทของรางนำทางที่ติดตั้งอยู่กับการหล่อนี้จะกำหนดลักษณะการทำงานแบบไดนามิกของเครื่อง
ประเภทไกด์เวย์ |
การออกแบบเครื่องกล |
ข้อดีหลัก |
กรณีการใช้งานที่ดีที่สุด |
|---|---|---|---|
วิธีกล่อง |
รางเหล็กหล่อแข็ง พื้นแม่นยำ และขูดด้วยมือ หน้าสัมผัสเลื่อนโลหะบนโลหะกับฟิล์มน้ำมัน |
ความแข็งแกร่งสูงสุด การหน่วงการสั่นสะเทือนที่ยอดเยี่ยม ความสามารถในการรับน้ำหนักสูง การดูดซับแรงกระแทกที่เหนือกว่า |
การกลึงหยาบหนัก การกลึงกระแทก การกลึงแข็ง โลหะผสมการบินและอวกาศ (อินโคเนล ไทเทเนียม) การตีขึ้นรูปขนาดใหญ่ |
วิธีนำทางเชิงเส้น |
รางที่ใช้ลูกปืนหรือแบริ่งลูกกลิ้งหมุนเวียน หน้าสัมผัสแบบกลิ้งมากกว่าการเสียดสีแบบเลื่อน |
อัตราการเคลื่อนที่ที่รวดเร็วสูง แรงเสียดทานของแท่งสลิปเป็นศูนย์ การเร่งความเร็วที่รวดเร็ว การสร้างความร้อนที่ต่ำกว่า |
การผลิตปริมาณมาก การตัดเบาถึงปานกลาง อะลูมิเนียม ทองเหลือง รอบเวลาที่รวดเร็ว ชิ้นส่วนขนาดเล็ก |
ป้อมปืนจะกำหนดจำนวนเครื่องมือที่เครื่องกลึง CNC สามารถรองรับได้ในคราวเดียว ป้อมปืน 12 สถานีเพียงพอสำหรับงานพื้นฐานส่วนใหญ่ ในขณะที่เครื่องจักรที่ใช้สำหรับชิ้นส่วนที่ซับซ้อนหรือมีปริมาณสูงอาจต้องใช้ 16 หรือ 24 สถานีเพื่อเก็บเครื่องมือมากขึ้นและลดการเปลี่ยนเครื่องมือ อย่างไรก็ตาม ป้อมปืนขนาดใหญ่อาจเพิ่มความเสี่ยงที่เครื่องมือจะรบกวนได้ สำหรับเครื่องจักรที่มีระบบเครื่องมือที่ทำงานอยู่ ส่วนต่อประสานของป้อมปืนยังส่งผลต่อประสิทธิภาพการตัดเฉือนด้วย ตัวจับยึด VDI ช่วยให้เปลี่ยนเครื่องมือได้อย่างรวดเร็ว ในขณะที่ ตัวจับยึด BMT ให้ความแข็งแกร่งที่ดีกว่า และเหมาะสำหรับการกัดและการเจาะหนักมากกว่า
การจัดหาเครื่องกลึงเกี่ยวข้องกับความซับซ้อนด้านลอจิสติกส์และการปฏิบัติงานที่นอกเหนือไปจากการส่งมอบเครื่องจักร การไม่ปฏิบัติตามข้อกำหนดการใช้งานเหล่านี้ส่งผลให้การเปิดตัวการผลิตล่าช้าและความขัดแย้งในการปฏิบัติงานที่ไม่คาดคิด
เครื่องจักรพื้นฐานไม่ค่อยมีระบบต่อพ่วงที่จำเป็นสำหรับการผลิตที่มีประสิทธิภาพ คุณต้องคำนึงถึงการเพิ่มเติมที่สำคัญหลายประการ:
ระบบน้ำหล่อเย็นแรงดันสูง: มักต้องใช้แรงดัน 300 ถึง 1,000 PSI ซึ่งจำเป็นสำหรับการเจาะรูลึกและหักเศษในวัสดุที่มีลักษณะเหนียว เช่น เหล็กกล้าคาร์บอนต่ำ
การจัดการเศษ: สายพานลำเลียงแบบบานพับทำงานได้ดีกับเศษเหล็กที่เป็นเส้น ในขณะที่สายพานลำเลียงแบบแม่เหล็กจำเป็นสำหรับเหล็กหล่อละเอียด
ตัวสะสมหมอก: การเลี้ยวด้วยความเร็วสูงจะสร้างหมอกน้ำหล่อเย็นที่ต้องสกัดออกเพื่อรักษาคุณภาพอากาศในร้านค้าและปกป้องอุปกรณ์อิเล็กทรอนิกส์
งานเฉพาะทาง: ปากจับอ่อนที่เจาะแบบกำหนดเอง หัวจับคอลเล็ต และตัวดีดสปินเดิลย่อยจะต้องได้รับการออกแบบและจัดหาก่อนที่เครื่องจักรจะมาถึง
เครื่องกลึงอุตสาหกรรมมีน้ำหนักมากเป็นพิเศษ และต้องมีการเตรียมฐานรากโดยเฉพาะ การวางเครื่องบ็อกซ์เวย์แบบแข็งบนคอนกรีตบางที่ไม่เสริมแรงจะทำให้แท่นเครื่องจักรบิดงอเมื่อคอนกรีตโค้งงอ ทำให้ไม่สามารถยึดพิกัดความเผื่อที่แน่นได้ อาจจำเป็นต้องเจาะแกนและเทแผ่นคอนกรีตแยกส่วน ความเสถียรของแหล่งจ่ายไฟเป็นสิ่งสำคัญ ระบบควบคุม CNC มีความไวสูงต่อความผันผวนของแรงดันไฟฟ้า สิ่งอำนวยความสะดวกที่ทำงานบนโครงข่ายไฟฟ้าที่ไม่เท่ากันจะต้องติดตั้งตัวแปลงเฟสแบบโรตารีหรือหม้อแปลงแยกเฉพาะ การควบคุมสภาพอากาศก็มีบทบาทเช่นกัน การเปลี่ยนแปลงของอุณหภูมิในสภาพแวดล้อมของโรงงานทำให้เกิดการขยายตัวทางความร้อนในเครื่องจักรหล่อ ซึ่งนำไปสู่การเบี่ยงเบนของมิติตลอดทั้งวัน
การบูรณาการสถาปัตยกรรมการควบคุมเครื่องจักรแบบใหม่ทำให้เกิดการเรียนรู้สำหรับผู้ปฏิบัติงานและโปรแกรมเมอร์ ซอฟต์แวร์ CAM ที่มีอยู่จะต้องได้รับการอัปเดตด้วยโปรเซสเซอร์หลังที่แม่นยำซึ่งเขียนขึ้นโดยเฉพาะสำหรับโครงร่างคิเนเมติกส์ของเครื่องใหม่ โพสต์โปรเซสเซอร์ที่กำหนดค่าไม่ดีจะสร้าง G-code ที่ทำให้แกนเคลื่อนที่เกินหรือแกนหมุนเสียหายอย่างรุนแรง การจัดสรรเวลาสำหรับการฝึกอบรมผู้ปฏิบัติงานที่ครอบคลุมเกี่ยวกับอินเทอร์เฟซการควบคุมเฉพาะ กิจวัตรการตั้งค่าเครื่องมือล่วงหน้า และกำหนดการบำรุงรักษารายวัน ถือเป็นสิ่งสำคัญสำหรับการเพิ่มการปฏิบัติงานที่ราบรื่น
การใช้เครื่องกลึงที่เหมาะสมที่สุดจำเป็นต้องมีความสมดุลระหว่างรูปทรงของชิ้นส่วน ปริมาณการผลิต และความสามารถทางกล เครื่องจักรที่กำหนดค่าให้มีความซับซ้อนแบบหลายแกนมากเกินไปจะทำให้รายจ่ายฝ่ายทุนเพิ่มขึ้นและทำให้การเขียนโปรแกรมซับซ้อนขึ้น ในขณะที่เครื่องจักรที่ไม่มีความแข็งแกร่งของโครงสร้างเพียงพอจะต้องดิ้นรนเพื่อรักษาพิกัดความเผื่อและใช้เครื่องมือตัดในอัตราที่ไม่ยั่งยืน
เมื่อเลือกอุปกรณ์ ให้จัดลำดับความสำคัญของมวลเครื่องจักร โครงสร้างทางกล่อง และกระปุกเกียร์แรงบิดสูงสำหรับการตัดเฉือนโลหะผสมในอุตสาหกรรมการบินและอวกาศและแหล่งน้ำมันที่ทนทาน จัดลำดับความสำคัญของรางนำทางเชิงเส้น ความเร็วรอบของสปินเดิลสูง และการป้อนแท่งแบบอัตโนมัติสำหรับการผลิตส่วนประกอบอะลูมิเนียมหรือทองเหลืองในปริมาณมาก
เพื่อเสร็จสิ้นกระบวนการคัดเลือก ให้ทำตามขั้นตอนที่สามารถดำเนินการได้ต่อไปนี้:
ขอการศึกษาเวลาโดยละเอียดจากผู้สร้างเครื่องมือกลตามการพิมพ์ชิ้นส่วนเฉพาะของคุณเพื่อตรวจสอบการประมาณเวลารอบการทำงาน
เรียกร้องให้มีการทดสอบการตัดทางกายภาพบนเครื่องจักรที่นำเสนอโดยใช้วัตถุดิบจริงของคุณเพื่อตรวจสอบความถูกต้องของพื้นผิวและความสามารถในการยอมรับได้
ตรวจสอบพื้นโรงงานเพื่อดูความลึกของฐานราก ความจุไฟฟ้า และปริมาตรอากาศอัด ก่อนที่จะจัดกำหนดการวางเครื่องและส่งมอบเครื่องจักร
ตรวจสอบว่าผู้ให้บริการซอฟต์แวร์ CAM ปัจจุบันของคุณมีโปรเซสเซอร์หลังการพิสูจน์แล้วและปราศจากข้อบกพร่องสำหรับเครื่องจักรและชุดควบคุมที่ต้องการซื้อ
ตอบ: เครื่องกลึงทั่วไปต้องใช้วงล้อหมุนแบบแมนนวลและลีดสกรูแบบแอคมี ซึ่งต้องอาศัยการแทรกแซงจากผู้ปฏิบัติงานและทักษะอย่างต่อเนื่องเพื่อรักษาพิกัดความเผื่อไว้ เครื่องกลึง CNC เข้ามาแทนที่การควบคุมแบบแมนนวลด้วยการควบคุมเชิงตัวเลขของคอมพิวเตอร์ เซอร์โวมอเตอร์แบบวงปิด และบอลสกรูที่มีความแม่นยำ สถาปัตยกรรมดิจิทัลนี้ทำให้เส้นทางเครื่องมือเป็นอัตโนมัติ ให้ความสามารถในการทำซ้ำในระดับต่ำกว่าไมครอน และดำเนินการรูปทรงเรขาคณิตที่ซับซ้อนด้วยความเร็วสูงโดยไม่มีข้อผิดพลาดจากมนุษย์
ตอบ: ได้ เมื่อกำหนดค่าให้เป็นศูนย์กลางการหมุนของโรงสี ด้วยการเพิ่มแกน C สำหรับการสลับแกนหมุนที่แม่นยำและการใช้เครื่องมือแบบสดบนป้อมปืน เครื่องจักรจึงสามารถเจาะ ต๊าป และกัดบนเส้นกึ่งกลางของชิ้นส่วนได้ การรวมแกน Y ช่วยให้สามารถเคลื่อนที่ป้อมปืนในแนวตั้งได้ ช่วยให้สามารถทำการกัดนอกศูนย์กลาง การตัดเฉือนแบบเรียบ และการเจาะหลุมที่ซับซ้อนได้โดยตรงบนเครื่องกลึง โดยไม่ต้องถ่ายโอนชิ้นส่วนไปยังเครื่องกัดที่แยกจากกัน
ตอบ: โดยทั่วไปแล้วเครื่องกลึงทางอุตสาหกรรมจะทำงานได้อย่างน่าเชื่อถือเป็นเวลา 10 ถึง 15 ปีในสภาพแวดล้อมการผลิตที่ได้มาตรฐาน อายุการใช้งานขึ้นอยู่กับพารามิเตอร์การตัด ความแข็งของวัสดุ และการยึดตามกำหนดการบำรุงรักษาเชิงป้องกันเป็นอย่างมาก เครื่องจักรที่ใช้การตัดกระแทกหนักบนโลหะผสมที่แข็งจะประสบกับการสึกหรอทางกลได้เร็วกว่าการกลึงอะลูมิเนียม การหล่อลื่นอย่างสม่ำเสมอ การตรวจสอบรูปทรง และการหลีกเลี่ยงการชนทางกายภาพช่วยยืดอายุการใช้งานได้อย่างมาก
ตอบ: เครื่องกลึงครบวงจรดำเนินการกับวัสดุหลากหลายประเภท เช่น อะลูมิเนียม ทองเหลือง เหล็กคาร์บอน สแตนเลส เหล็กหล่อ ไทเทเนียม และพลาสติกเชิงวิศวกรรม เช่น PEEK การตัดเฉือนโลหะผสมที่แข็งกว่านั้นจำเป็นต้องมีการกำหนดค่าเครื่องจักรเฉพาะ วัสดุที่แข็งแกร่งต้องการสปินเดิลที่ขับเคลื่อนด้วยเฟืองแรงบิดสูงและโครงสร้างทางกล่องที่แข็งแกร่ง เพื่อป้องกันการสั่นสะเทือนและความล้มเหลวของเครื่องมือก่อนเวลาอันควร ในขณะที่วัสดุที่นิ่มกว่าจะได้รับประโยชน์จากสปินเดิลขับเคลื่อนโดยตรง RPM สูงและรางนำเชิงเส้นตรงที่รวดเร็ว
ตอบ: เครื่องกลึงแบบสวิสมีส่วนหัวเลื่อนที่ป้อนสต็อกแท่งดิบผ่านบูชไกด์แบบอยู่กับที่ เครื่องมือตัดยังคงอยู่ที่หน้าบุชชิ่ง เพื่อรองรับวัสดุตรงจุดที่เกิดการตัด การออกแบบนี้ช่วยลดการโก่งตัวของแท่ง จำเป็นอย่างยิ่งสำหรับการตัดเฉือนชิ้นส่วนเรียวยาวที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางมากกว่า 3:1 เช่น สกรูยึดกระดูกทางการแพทย์


