


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-16 उत्पत्ति: साइट
कल्पना करें कि आपको एक चिकित्सा उपकरण के लिए बहुत विस्तृत हिस्से और एक कार के लिए एक बड़ा, मजबूत हिस्सा बनाने की आवश्यकता है। प्रत्येक कार्य के लिए आप कौन सी मशीन - एक सीएनसी स्विस खराद या एक मानक सीएनसी खराद - चुनेंगे? मुख्य अंतर यह है कि प्रत्येक मशीन सामग्री को कैसे रखती है। एक स्विस मशीन एक गाइड बुशिंग के माध्यम से धातु की पट्टी को धकेलती है, जहां कटिंग होती है, वहीं इसे सहारा देती है। एक मानक मशीन भाग को चक में पकड़ती है, जिससे यह अपनी लंबाई के साथ असमर्थित रह जाता है। यह मुख्य अंतर प्रभावित करता है कि आप कितने सटीक हो सकते हैं, सर्वोत्तम भाग का आकार और आकृति, और आप कितनी तेजी से भागों का उत्पादन कर सकते हैं। इन कारकों को जानने से आपको अपने सीएनसी कार्य के लिए सही मशीन चुनने में मदद मिलती है।
स्विस सीएनसी लेथ कट के पास सामग्री का समर्थन करता है। यह डिज़ाइन झुकने से रोकता है। यह बहुत सटीक हिस्से बनाता है।
मानक सीएनसी लेथ सामग्री को चक में रखते हैं। लंबे हिस्से झुक सकते हैं. यह झुकना सटीकता को हानि पहुँचाता है।
स्विस मशीनें छोटे, लंबे भागों के साथ उत्कृष्ट हैं। वे उच्च लंबाई-से-व्यास अनुपात संभालते हैं। वे हासिल करते हैं कड़ी सहनशीलता.
मानक खराद बड़े, छोटे भागों के लिए उपयुक्त होते हैं। वे लचीलापन प्रदान करते हैं। इनमें पैसे कम लगते हैं.
स्विस मशीनें अक्सर भागों को एक चक्र में पूरा करती हैं। वे कई ऑपरेशनों को जोड़ते हैं। इससे समय की बचत होती है.
मानक खराद को जटिल भागों के लिए अतिरिक्त चरणों की आवश्यकता होती है। उन्हें पॉलिश करने की आवश्यकता हो सकती है। इससे लागत बढ़ती है.
छोटे, सटीक भागों के लिए स्विस मशीन चुनें। बड़े कार्यों के लिए एक मानक खराद चुनें। अपनी आवश्यकताओं के अनुरूप मशीन का मिलान करें।
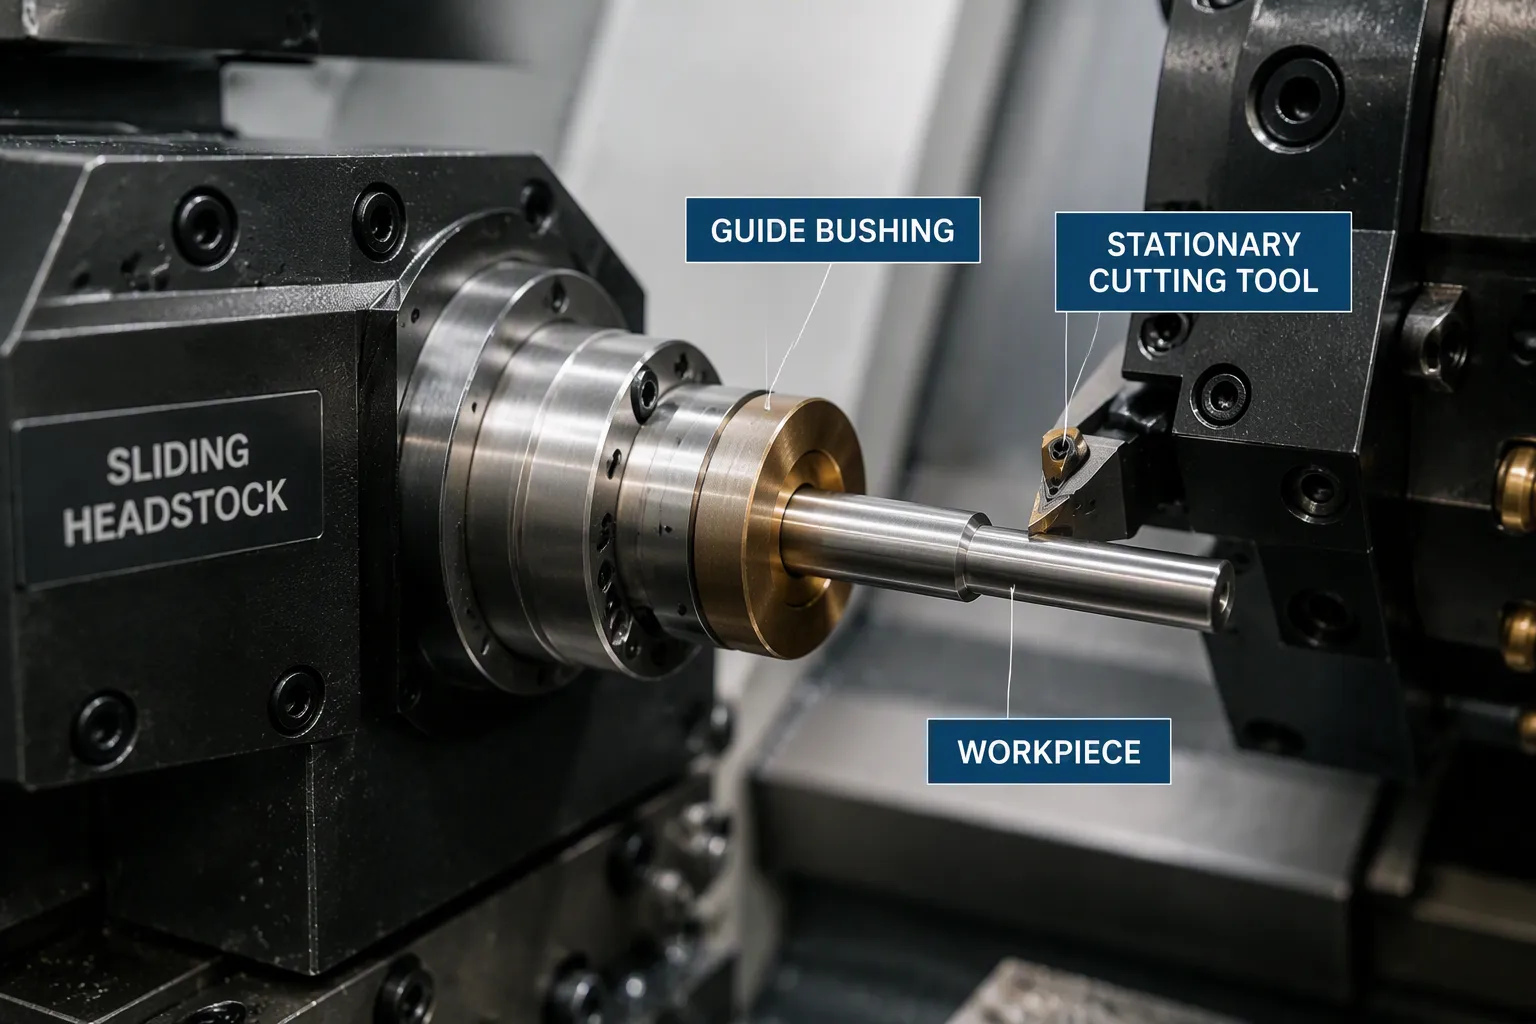
ए इस प्रकार का सीएनसी खराद मानक सीएनसी खराद से अलग काम करता है। मुख्य अंतर स्लाइडिंग हेडस्टॉक तंत्र में है। सामग्री एक गाइड बुशिंग के माध्यम से आगे बढ़ती है। काटने के उपकरण एक निश्चित स्थिति में रहते हैं। यह सेटअप आपके सटीक कार्य करने के तरीके को बदल देता है।
गाइड बुशिंग इस मशीन की मुख्य विशेषता है। यह काटने के बिंदु पर वर्कपीस को ठीक से सहारा देता है। यह समर्थन पारंपरिक मोड़ में आपके द्वारा देखी जाने वाली लंबी असमर्थित लंबाई को समाप्त कर देता है।
स्लाइडिंग हेडस्टॉक बार स्टॉक को Z-अक्ष के साथ ले जाता है। सामग्री एक गाइड झाड़ी से होकर गुजरती है। काटने के उपकरण झाड़ी से केवल 1 मिमी से 3 मिमी की दूरी पर काम करते हैं। यह निकटता सामग्री विक्षेपण और कंपन को कम करती है। केवल मशीनीकृत किया जा रहा अनुभाग ही उजागर होता है। यह डिज़ाइन उच्च पहलू-अनुपात वाले हिस्सों पर कड़ी सहनशीलता सक्षम बनाता है।
गाइड बुशिंग काटने के उपकरण के करीब सामग्री को सहारा देकर कठोरता प्रदान करती है। यह समर्थन प्रभावी रूप से विक्षेपण को शून्य तक कम कर देता है, जिससे कई उथले पासों की आवश्यकता समाप्त हो जाती है। नतीजतन, काटने का उपकरण एक ही गहरा पास कर सकता है, जिससे उपकरण की घिसाव कम हो जाती है और स्थिरता और सटीकता में सुधार होता है।
विक्षेपण व्यवहार में अंतर महत्वपूर्ण है। चक-आधारित सेटअप में एक असमर्थित लंबाई होती है जो उपकरण के दूर जाने पर बढ़ती है। विक्षेपण असमर्थित लंबाई के घन के साथ बढ़ता है। उदाहरण के लिए, 4 इंच की लंबाई 1 इंच की लंबाई से 64 गुना अधिक विक्षेपित होती है। गाइड बुशिंग डिज़ाइन इसे पूरी तरह से बदल देता है। असमर्थित लंबाई कट के लगभग 2 मिमी के भीतर शून्य के करीब रहती है। विक्षेपण निष्प्रभावी हो गया है।
धारण विधि |
प्रभावी असमर्थित लंबाई |
विक्षेपण व्यवहार |
|---|---|---|
चक आधारित |
जैसे-जैसे उपकरण दूर जाता है, बढ़ता जाता है |
विक्षेपण ∝ (असमर्थित लंबाई)⊃3;; उदाहरण के लिए, 4-इंच लंबाई 1-इंच लंबाई से 64× अधिक विक्षेपित करती है |
गाइड झाड़ी |
शून्य के करीब (कट के ~2 मिमी के भीतर) |
विक्षेपण निष्प्रभावी; कुल भाग की लंबाई की परवाह किए बिना निरंतर कठोर समर्थन |
यह डिज़ाइन गोलाई में भी सुधार करता है। यह मशीन प्रकार आम तौर पर कच्चे स्टॉक के सापेक्ष एक हिस्से की गोलाई में लगभग 50% सुधार कर सकता है।
सतह की फिनिश में भी सुधार होता है। ये मशीनें द्वितीयक फिनिशिंग की आवश्यकता के बिना Ra 16 माइक्रोइंच से नीचे की सतह फिनिश प्राप्त कर सकती हैं। यह क्षमता समय बचाती है और प्रबंधन लागत कम करती है।
एक सीएनसी स्विस खराद उच्च लंबाई-से-व्यास अनुपात वाले छोटे भागों के लिए आदर्श है। मशीन का डिज़ाइन विशेष भाग ज्यामिति और उद्योगों के अनुरूप है।
आप इस मशीन का उपयोग उच्च लंबाई-से-व्यास अनुपात वाले छोटे भागों के लिए करते हैं। गाइड बुशिंग वर्कपीस को उसकी पूरी लंबाई के साथ सहारा देती है। यह समर्थन इस मशीन को लंबे, पतले घटकों के लिए सर्वोत्तम विकल्प बनाता है। मेडिकल गाइडवायर, डेंटल इम्प्लांट और इलेक्ट्रॉनिक कनेक्टर पिन जैसे हिस्से इसके विशिष्ट उदाहरण हैं। मशीन इन जटिल छोटे भागों को आसानी से संभालती है। आप इस प्रक्रिया से लागत प्रभावी लघु हिस्से भी तैयार करते हैं।
जिन उद्योगों को सटीक धातु भागों की आवश्यकता होती है वे इस मशीन पर भरोसा करते हैं। चिकित्सा उद्योग इसका उपयोग सर्जिकल उपकरणों और प्रत्यारोपण के लिए करता है। एयरोस्पेस उद्योग सटीक एयरोस्पेस हार्डवेयर के लिए इस पर निर्भर करता है। इलेक्ट्रॉनिक्स उद्योग को कनेक्टर्स और सेंसर घटकों के लिए इसकी आवश्यकता है। इन सभी क्षेत्रों को कड़ी सहनशीलता वाले उच्च परिशुद्धता वाले भागों की आवश्यकता होती है। इस प्रकार के सीएनसी लेथ का वैश्विक बाजार इस बढ़ती मांग को दर्शाता है। 2025 में बाजार 1,626 मिलियन डॉलर का होने का अनुमान है। 2026 से 2032 तक 5.7% की सीएजीआर से बढ़ने का अनुमान है, जो 2032 तक 2,381 मिलियन डॉलर तक पहुंच जाएगा। यह वृद्धि दर सटीक मशीनिंग के लिए सीएनसी स्विस लेथ की बढ़ती स्वीकार्यता को दर्शाती है।
किसी भी मशीन टूल की तरह, इस प्रकार के खराद के स्पष्ट फायदे और कुछ सीमाएँ हैं।
इस मशीन का मुख्य लाभ सटीकता और सतही फिनिश है। गाइड बुशिंग विक्षेपण को समाप्त करती है, जो आपको लगातार सख्त सहनशीलता बनाए रखने की अनुमति देती है। आप द्वितीयक संचालन के बिना रा 16 माइक्रोइंच तक सतही फिनिश प्राप्त करते हैं। मशीन उत्कृष्ट दोहराव क्षमता भी प्रदान करती है। आप न्यूनतम भिन्नता के साथ बड़ी मात्रा में उच्च परिशुद्धता वाले हिस्से तैयार कर सकते हैं। यह उच्च सटीकता इस मशीन को मांग वाले अनुप्रयोगों के लिए आदर्श बनाती है। मशीन लगातार गुणवत्ता वाले भागों का उत्पादन करती है। एक सीएनसी स्विस खराद सटीक कार्य के लिए स्पष्ट लाभ प्रदान करता है।
इस मशीन की सीमाएँ हैं. मुख्य सीमा भाग का व्यास है। यह आमतौर पर छोटे व्यास वाले हिस्सों को संभालता है। अधिकतम व्यास गाइड बुशिंग के आकार पर निर्भर करता है। सेटअप समय एक और सीमा है. गाइड बुशिंग कॉन्फ़िगरेशन, कोलेट चयन, कई पोस्टों में टूल व्यवस्था, और स्पिंडल सिंक्रनाइज़ेशन सेटअप को कई घंटों तक चलाते हैं। इस सेटअप जटिलता का मतलब है कि यह मशीन कम उत्पादन के लिए कम उपयुक्त है। आपको अपने उत्पादन बैचों की सावधानीपूर्वक योजना बनाने की आवश्यकता है।
ए मानक सीएनसी खराद स्विस मशीन की तुलना में एक अलग विचार पर काम करता है। यह उस हिस्से को एक चक में रखता है जो एक निश्चित हेडस्टॉक से जुड़ा होता है। काटने के उपकरण सामग्री की ओर बढ़ते हैं, दूसरी ओर नहीं। इस क्लासिक डिज़ाइन ने कई वर्षों से मशीन की दुकानों को संचालित किया है।
चक वर्कपीस को एक सिरे पर मजबूती से पकड़ता है। हेडस्टॉक आपके द्वारा चुनी गई गति से सामग्री को घुमाता है। भाग बनाने के लिए बुर्ज पर काटने के उपकरण कई अक्षों के साथ चलते हैं। यह सेटअप स्वाभाविक लगता है: सामग्री अपनी जगह पर रहती है, और उपकरण उसके पास आ जाते हैं।
बुर्ज कई उपकरणों को रखता है और जरूरत पड़ने पर उन्हें घुमाकर अपनी जगह पर रखता है। आप टर्निंग टूल, बोरिंग बार, ड्रिल और थ्रेडिंग टूल सभी को एक साथ लोड कर सकते हैं। बुर्ज प्रत्येक उपकरण को कताई वर्कपीस में लाने के लिए एक्स और जेड अक्षों के साथ चलता है। नई मशीनें मिलिंग कार्यों के लिए लाइव टूलींग और वाई-अक्ष मूवमेंट जोड़ती हैं। यह लचीलापन आपको एक सेटअप में कई ऑपरेशन पूरा करने की सुविधा देता है।
इस डिज़ाइन की मुख्य कमजोरी तब दिखाई देती है जब आप लंबे भागों की मशीनिंग करते हैं। वर्कपीस बिना सहारे के चक से चिपक जाता है। काटने का दबाव इस असमर्थित लंबाई पर दबाव डालता है, जिससे विक्षेपण होता है। लंबाई और विक्षेपण के बीच का संबंध एक घन पैटर्न का अनुसरण करता है। जब चक से दूरी दोगुनी हो जाती है, तो विक्षेपण आठ गुना बढ़ जाता है। 2.0 इंच का हिस्सा जो 0.001 इंच झुकता है, उसी बल के तहत 4.0 इंच पर 0.008 इंच झुक जाएगा।
आप अतिरिक्त सहायता से इस समस्या से निपट सकते हैं. 3:1 से ऊपर लंबाई-से-व्यास अनुपात के लिए, आपको एक टेलस्टॉक की आवश्यकता है। 6:1 से अधिक अनुपात के लिए, एक स्थिर आराम या फॉलो रेस्ट को वर्कपीस के मध्य में रखा जाना चाहिए। ये समर्थन उपकरण मदद करते हैं, लेकिन वे सेटअप समय जोड़ते हैं और कुछ सुविधाओं तक पहुंच को अवरुद्ध करते हैं।
मानक सीएनसी लेथ तब सबसे अच्छा काम करते हैं जब भाग के आकार उचित आकार के भीतर रहते हैं। मशीन समान कौशल के साथ कई सामग्रियों और भागों के आकार को संभालती है।
मानक खराद 32 इंच (लगभग 813 मिमी) तक के छोटे आकार के वर्कपीस को स्वीकार करते हैं। बिस्तर पर झूला सबसे बड़ा भाग व्यास निर्धारित करता है। उदाहरण के लिए, जब बिस्तर पर स्विंग 200 मिमी (7.9 इंच) है, तो सबसे बड़े मशीनी भाग का व्यास इस मान से थोड़ा कम है। यह कमी पर्याप्त टूल क्लीयरेंस देती है और सुरक्षित संचालन सुनिश्चित करती है। आप विशेष टूलिंग के बिना छोटे शाफ्ट, फ्लैंज, पुली और हाउसिंग की मशीनिंग कर सकते हैं।
3:1 से कम लंबाई-से-व्यास अनुपात वाले भागों के लिए, मानक खराद उत्कृष्ट आउटपुट देते हैं। कठोर चक मजबूत धारण बल प्रदान करता है। आप तेज़ गति पर भारी कट लगा सकते हैं। यह क्षमता मानक खराद को बियरिंग रेस, गियर ब्लैंक और हाइड्रोलिक फिटिंग जैसे मजबूत भागों के उच्च मात्रा में उत्पादन के लिए एकदम सही बनाती है।
ट्रेड-ऑफ़ को जानने से आपको अपनी उत्पादन आवश्यकताओं के लिए सही मशीन चुनने में मदद मिलती है।
मानक सीएनसी लेथ स्विस-प्रकार की मशीनों की तुलना में स्पष्ट लागत लाभ प्रदान करते हैं। नीचे दी गई तालिका कई क्षेत्रों में सामान्य लागतों की तुलना करती है:
लागत आयाम |
पारंपरिक सीएनसी खराद |
स्विस-प्रकार सीएनसी खराद |
|---|---|---|
प्रारंभिक पूंजी निवेश (रेंज) |
$50,000 - $300,000 |
$150,000 - $500,000+ |
टूलींग लागत |
मध्यम (मानक आवेषण) |
उच्चतर (विशेष उपकरण) |
रखरखाव आवृत्ति |
मानक अंतराल |
अधिक बार (जटिल तंत्र) |
ऊर्जा खपत (औसत) |
10-20 किलोवाट |
15-25 किलोवाट |
ऑपरेटर प्रशिक्षण समय |
3-6 महीने |
6-12 महीने |
प्रोग्रामिंग जटिलता |
मध्यम (2-3 अक्ष) |
उच्च (बहु-अक्ष, तुल्यकालन) |
ये लाभ छोटी दुकानों और नौकरी की दुकानों के लिए मानक खराद उपलब्ध कराते हैं। आप ऑपरेटरों को तेजी से प्रशिक्षित कर सकते हैं और उत्पादन जल्दी शुरू कर सकते हैं।
मुख्य सीमा लंबे, पतले भागों के साथ दिखाई देती है। मानक खराद को पकड़ना कठिन होता है कड़ी सहनशीलता । इन आकृतियों पर तापीय विस्तार समस्या को और भी बदतर बना देता है। मशीनिंग शुरू होने से पहले 4-इंच एल्यूमीनियम भाग पर 10 डिग्री सेल्सियस तापमान परिवर्तन लगभग 0.001' सहनशीलता का उपयोग करता है। मानक खराद आमतौर पर उप-माइक्रोन परिशुद्धता से कहीं अधिक ±0.005' से ±0.002' की सहनशीलता रखते हैं। मशीन में उच्च परिशुद्धता उपकरणों में पाए जाने वाले कठोर फ्रेम, रैखिक एनकोडर और तापमान नियंत्रण प्रणालियों का अभाव है। अधिकांश उत्पादन कार्यों के लिए, यह परिशुद्धता स्तर पर्याप्त है। नौकरियों की मांग के लिए, आपको इसकी आवश्यकता है स्विस दृष्टिकोण.
सबसे बड़ा व्यावहारिक अंतर भाग का आकार है। एक मानक सीएनसी खराद 3:1 से कम लंबाई-से-व्यास अनुपात वाले भागों के लिए अच्छा काम करता है। 3:1 और 5:1 के बीच के अनुपात के लिए, आपको स्विस-प्रकार के खराद का उपयोग करना चाहिए। 1.5 इंच से कम व्यास वाले 5:1 से ऊपर के किसी भी अनुपात के लिए, आपको एक की आवश्यकता होगी सीएनसी स्विस खराद . गाइड बुशिंग सामग्री को उसकी पूरी लंबाई तक सहारा देती है। यह समर्थन आपको नियमित रूप से लंबाई-से-व्यास अनुपात 30:1 तक पहुंचने देता है। एक मशीन 12 फीट की लंबाई और 1.5 इंच के अधिकतम व्यास के साथ 96:1 का चरम अनुपात प्राप्त करती है। इसके विपरीत, एक पारंपरिक मशीन को 4:1 से अधिक एल:डी अनुपात के लिए अतिरिक्त समर्थन की आवश्यकता होती है। वर्कपीस को पकड़ने के लिए आपको स्थिर रेस्ट या टेलस्टॉक्स की आवश्यकता होती है। इन समर्थनों के साथ भी, गाइड बुशिंग मशीन की तुलना में 10:1 L:D अनुपात पर झुकना 10 से 20 गुना अधिक है। यह सीमा आपके निर्णय को आकार देती है। छोटे, लंबे भागों के लिए, आप सीएनसी स्विस खराद चुनें। छोटे, मजबूत भागों के लिए, मानक सीएनसी खराद ठीक काम करता है।
प्रत्येक मशीन पर कुल्हाड़ियों की संख्या एक स्पष्ट कहानी बताती है। एक गाइड बुशिंग मशीन 7 से 13 एक्सिस प्रदान करती है। एक मानक इकाई 2 से 5 अक्ष प्रदान करती है। गाइड बुशिंग डिज़ाइन एक ही समय में कई ऑपरेशन करता है। आप मिलिंग, थ्रेडिंग, बोरिंग और ड्रिलिंग सभी एक साथ करते हैं। गाइड झाड़ी काटने के उपकरण के करीब सामग्री को सहारा देती है। यह समर्थन जटिल कटौती के दौरान झुकना बंद कर देता है। एक पारंपरिक खराद एक समय में एक ही ऑपरेशन करता है। आपको चरणों के बीच उपकरण बदलने होंगे. 4:1 से ऊपर एल:डी वाले लंबे हिस्से झुकने से पीड़ित होते हैं क्योंकि सामग्री बिना सहारे के लटकती है। यह आपके द्वारा प्राप्त की जाने वाली जटिलता को सीमित करता है। गाइड बुशिंग मशीन एक चक्र में जटिल आकृतियों और बारीक विवरणों को संभालती है। पारंपरिक इकाई को अक्सर अतिरिक्त परिष्करण चरणों की आवश्यकता होती है। क्रॉस-ड्रिल किए गए छेद, मिल्ड फ़्लैट और थ्रेडेड सिरों वाले हिस्सों के लिए, यह मशीन प्रकार एक ही सेटअप में सब कुछ खत्म कर देती है।
गाइड बुशिंग सटीकता के बारे में सब कुछ बदल देती है। जब आपके हिस्से में माइक्रोमीटर आकार की विशेषताएं हों, तो आप झुकने का जोखिम नहीं उठा सकते। झाड़ी सामग्री को कट के 1 से 3 मिमी के भीतर रखती है। यह कठोर समर्थन आपको पकड़ने देता है सख्त सहनशीलता । लगातार पारंपरिक मशीन सामग्री को उसकी लंबाई के साथ बिना सहारे के छोड़ देती है। कट चक से जितना दूर जाता है, सामग्री उतनी ही अधिक झुकती है। यह झुकाव सीधे अंतिम परिणाम को प्रभावित करता है। स्विस सीएनसी मशीनें छोटे व्यास पर उच्च परिशुद्धता और दोहराव प्राप्त करती हैं। इससे अस्वीकृत हिस्से कम होते हैं और दोबारा काम कम होता है। दोहराव का मतलब है कि प्रत्येक भाग पिछले भाग से मेल खाता है। पारंपरिक मशीन के लिए, लंबे स्टॉक के हिस्से अधिक भिन्नता दिखाते हैं।
सतह की फिनिश उसी पैटर्न का अनुसरण करती है। बुशिंग मशीन की स्थिर काटने की स्थिति चिकनी सतहों का निर्माण करती है। गाइड बुशिंग सामग्री को कंपन करने से पहले काटने वाली ताकतों को अवशोषित कर लेती है। आपको सतही फ़िनिश मिलती है जिसे अक्सर अतिरिक्त पॉलिशिंग की आवश्यकता नहीं होती है। जैसे-जैसे असमर्थित लंबाई बढ़ती है, पारंपरिक मशीन कंपन उत्पन्न करती है। यह कंपन सतह पर उपकरण के निशान छोड़ देता है। मशीनिंग के बाद आपको पीसने या पॉलिश करने की आवश्यकता हो सकती है। इससे आपकी सीएनसी मशीनिंग प्रक्रिया में समय और लागत बढ़ जाती है।
दोनों मशीनों के बीच गति का अंतर आश्चर्यजनक है। एक बुशिंग मशीन एक ही समय में कई ऑपरेशन निष्पादित करती है। एकाधिक परिचालनों के इस एकीकरण से बहुत तेजी से बदलाव होता है। जबकि एक पारंपरिक मशीन को प्रति भाग एक घंटे से अधिक की आवश्यकता हो सकती है, एक बुशिंग मशीन प्रति घंटे 30 भाग प्राप्त करती है। 7-अक्ष विन्यास गति की एक विस्तृत श्रृंखला प्रदान करता है। आप एक ही चक्र में जटिल भागों का उत्पादन करते हैं। मुख्य और उप-स्पिंडल पर एक साथ मशीनिंग एक चक्र में फ्रंट और बैक-एंड काम को सक्षम बनाती है। यह एकाधिक सेटअप हटा देता है और समग्र चक्र समय कम कर देता है। आपको कम हैंडलिंग त्रुटियों के साथ तेज़ चक्र समय मिलता है।
सामग्री अपशिष्ट एक अन्य क्षेत्र है जहां ये मशीनें उत्कृष्ट हैं। गाइड बुशिंग सीधे कट के स्थान पर सामग्री को सहारा देती है। क्लैम्पिंग के लिए आपको अतिरिक्त सामग्री की आवश्यकता नहीं है। कम अस्वीकृत हिस्से भी बर्बादी को कम करते हैं। स्विस सीएनसी मशीनों की उच्च गुणवत्ता का मतलब है हर बार से अधिक अच्छे हिस्से। आप इन मशीनों को बिना देखे भी चला सकते हैं। आधुनिक सीएनसी स्विस खराद मॉडल स्वचालित बार फीडर और उप-स्पिंडल के साथ चलते हैं। यह लाइट-आउट उत्पादन को सक्षम बनाता है। आप मशीन को रात भर या सप्ताहांत पर चलने दें। इससे उत्पादन बढ़ता है और लागत कम होती है। हर हिस्से की लगातार गुणवत्ता का मतलब है कि आप निरीक्षण और पुनः काम करने में कम समय खर्च करते हैं।
अब आप इन दो मशीन प्रकारों के बीच मुख्य अंतर को समझ गए हैं। आपकी पसंद उस मशीन को चुनने पर निर्भर करती है जो आपके हिस्सों, ऑर्डर के आकार और गुणवत्ता लक्ष्यों के अनुकूल हो। कोई भी एक विकल्प हर दुकान के लिए सबसे अच्छा काम नहीं करता है। आपका निर्णय इस बात पर निर्भर करता है कि आप अभी क्या बनाते हैं और बाद में क्या बनाने की योजना बनाते हैं।
अपने वास्तविक भागों से प्रारंभ करें। उनकी चौड़ाई, लंबाई और आवश्यक सहनशीलता को मापें। फिर उन संख्याओं की तुलना प्रत्येक मशीन के अच्छा प्रदर्शन से करें। यह समीक्षा आपको महँगी त्रुटियों से बचने में मदद करती है।
अपने सामान्य वर्कपीस के बारे में स्वयं से कई प्रश्न पूछें। लंबाई-से-व्यास अनुपात क्या है? क्या यह भाग 3:1 के अनुपात से आगे जाता है? क्या चौड़ाई 1.5 इंच से कम है? क्या आपको ±0.002 इंच से अधिक सख्त सहनशीलता की आवश्यकता है? क्या अतिरिक्त कार्य के बिना सतह की फिनिश को Ra 16 माइक्रोइंच से नीचे रहने की आवश्यकता है? यदि आप इनमें से अधिकांश के लिए हाँ कहते हैं, तो एक सीएनसी स्विस लेथ आपकी आवश्यकताओं को अच्छी तरह से पूरा करता है।
3:1 से कम अनुपात वाले छोटे, मजबूत हिस्सों के लिए, एक मानक सीएनसी खराद अच्छे परिणाम देता है। कठोर चक सामग्री को मजबूती से पकड़ता है। आप झुकने की चिंता किए बिना तेज गति से भारी कट लेते हैं। बेयरिंग रेस, गियर ब्लैंक और हाइड्रोलिक फिटिंग जैसे हिस्से इस मशीन के लिए बिल्कुल उपयुक्त हैं।
अपने ऑर्डर के आकार के बारे में भी सोचें. एक स्विस-प्रकार का खराद छोटे, जटिल भागों के उच्च-मात्रा वाले रन पर चमकता है। गाइड बुशिंग हजारों चक्रों में माइक्रोन-स्तर की सहनशीलता बनाए रखता है। आपको ऑपरेटर के निरंतर ध्यान के बिना स्थिर गुणवत्ता मिलती है। बड़े भागों की मध्यम मात्रा के लिए, मानक मशीन बेहतर लचीलापन प्रदान करती है। आप तेजी से सेटअप बदलते हैं और विभिन्न कार्यों को आसानी से संभालते हैं।
खरीद मूल्य कहानी का केवल एक भाग बताता है। आपको मशीन के जीवनकाल में कुल लागत देखनी चाहिए। नीचे दी गई तालिका प्रमुख धन कारकों की तुलना करती है।
कारक |
स्विस-प्रकार का खराद |
मानक सीएनसी खराद |
|---|---|---|
प्रारंभिक लागत |
उच्चतर (खरीदारी + सेटअप) |
एसएमई के लिए कम, अधिक सुलभ |
प्रति भाग लागत (दीर्घकालिक) |
उच्च-मात्रा में कम, उच्च-परिशुद्धता रन |
यदि एकाधिक सेटअप की आवश्यकता हो तो उच्चतर |
उत्पादकता |
छोटे, सख्त-सहिष्णुता वाले हिस्सों के लिए तेज़ चक्र समय |
जटिल भागों के लिए धीमा; बड़े घटकों के लिए बेहतर |
रखरखाव एवं लचीलापन |
विशिष्ट; बड़े भागों के लिए कम लचीला |
कम रखरखाव; विविध नौकरियों के लिए बहुमुखी |
बाजार की मांग उपयुक्त |
चिकित्सा, उच्च परिशुद्धता क्षेत्रों के लिए सर्वोत्तम |
सामान्य मशीनिंग, बड़े भागों के लिए सर्वोत्तम |
दोनों मशीनों के बीच विकास की तस्वीर भी अलग-अलग है। एक स्विस सीएनसी मशीन एक सामान्य हिस्से को 4-5 मिनट में पूरा कर देती है। एक पारंपरिक खराद को उसी भाग के लिए लगभग 10 मिनट की आवश्यकता होती है। लंबे समय तक उत्पादन चलाने पर समय की बचत बढ़ जाती है। स्विस मशीनें मानक इकाइयों पर 3 से 4 एक्सिस की तुलना में 5 से 13 एक्सिस भी प्रदान करती हैं। अधिक अक्षों का अर्थ है एक ही सेटअप में अधिक संचालन।
स्विस मशीनें लाइट-आउट विनिर्माण का समर्थन करती हैं। आप उन्हें थोड़े से निरीक्षण के साथ रात भर चलाते हैं। यह क्षमता समय के साथ प्रति भाग श्रम लागत को कम करती है। कम स्क्रैप दरें और प्रथम-पास गुणवत्ता बड़े पैमाने पर लागत बचत को और बढ़ावा देती है। छोटे, सटीक भागों के दीर्घकालिक उत्पादन के लिए, स्विस-प्रकार का खराद बेहतर अर्थशास्त्र प्रदान करता है।
ताइझेंग समझता है कि निर्माताओं को दोनों प्रकार की मशीनों की आवश्यकता है। कंपनी इसकी पूरी श्रृंखला बनाती है सीएनसी खराद और मशीनिंग केंद्र। आपको एक ही छत के नीचे उच्च परिशुद्धता वाले मेडिकल पार्ट्स और मजबूत ऑटोमोटिव पार्ट्स के समाधान मिलते हैं।
TAIZHENG की स्विस सीएनसी मशीनें सबसे अधिक मांग वाले सटीक कार्य को संभालती हैं। RA-550MY स्वचालित टर्न-मिल सीएनसी लेथ इस क्षमता को अच्छी तरह से दिखाता है। यह एक ही चक्र में टर्निंग और मिलिंग कार्यों को जोड़ती है। आप जटिल भागों को मशीनों के बीच ले जाए बिना उनका उत्पादन करते हैं। HMS-550M स्वचालित टर्निंग सेंटर छोटे भागों के लिए समान लाभ प्रदान करता है। ये मशीनें सटीकता और दोहराव प्रदान करती हैं जिसकी चिकित्सा और एयरोस्पेस उद्योगों को आवश्यकता होती है।
TAIZHENG का सीएनसी गैंग लेथ छोटे भागों के उत्पादन के लिए उपयुक्त है। यह आपको पतले वर्कपीस के लिए आवश्यक कठोर समर्थन प्रदान करता है। तुम पकड़ो सख्त सहनशीलता । उच्च-मात्रा वाले रनों के दौरान लगातार ये स्विस सीएनसी मशीनें ऑटोमेशन सिस्टम से आसानी से जुड़ जाती हैं। आप एक ऐसी उत्पादन लाइन बनाते हैं जो कम मानवीय सहायता से चलती है।
TAIZHENG व्यापक उपयोग के लिए मानक सीएनसी खराद भी बनाता है। HMS-1000 कुशल बुर्ज खराद मजबूत भागों के बड़े पैमाने पर उत्पादन को संभालता है। इसके उन्नत क्लोज्ड-लूप फीडबैक सिस्टम लगातार त्रुटियों पर नजर रखते हैं और उन्हें ठीक करते हैं। आप मांग वाली औद्योगिक सहनशीलता में आयामी सटीकता बनाए रखते हैं। उपयोग में आसान इंटरफ़ेस प्रोग्रामिंग को सरल बनाता है। आप सेटअप समय में कटौती करें और मानवीय गलतियों को दूर करें।
ये मशीनें सामग्रियों की एक विस्तृत श्रृंखला को संभालती हैं। आप समान सफलता के साथ ठोस धातुओं, मिश्र धातुओं और प्लास्टिक की मशीन बनाते हैं। उन्नत चकिंग प्रणालियाँ उच्च गति मशीनिंग के दौरान भागों को सुरक्षित करती हैं। अनोखा तिरछा बिस्तर डिज़ाइन बेहतर स्थिरता और कठोरता देता है। आपकी निर्माण प्रक्रिया बिना रुके चलती है और अच्छे परिणाम देती है।
TAIZHENG अपने मानक खराद में उद्योग 4.0 सिद्धांतों को जोड़ता है। IoT कनेक्टिविटी वास्तविक समय डेटा ट्रैकिंग की अनुमति देती है। भविष्य कहनेवाला रखरखाव समस्याओं को बढ़ने से पहले ही पहचान लेता है। आप अनियोजित डाउनटाइम में कटौती करते हैं और समग्र उपकरण प्रभावशीलता को बढ़ावा देते हैं। तीव्र उपकरण-परिवर्तन प्रणाली संचालन के बीच त्वरित स्विच की अनुमति देती है। उच्च स्पिंडल गति जटिल भागों को अच्छी तरह से संभालती है।
कई दुकानें मिश्रित बेड़ा चुनती हैं। वे छोटे, सटीक भागों के लिए स्विस सीएनसी मशीनें चलाते हैं। वे बड़े, सरल भागों के लिए मानक खराद का उपयोग करते हैं। यह विधि लागत को नियंत्रित करते हुए लचीलेपन को बढ़ाती है। TAIZHENG संपूर्ण सीएनसी मशीनिंग समाधानों के साथ इस योजना का समर्थन करता है। आप अपने उत्पादन लक्ष्यों के लिए सही कॉन्फ़िगरेशन स्थापित करने के लिए उनके विशेषज्ञों से बात करें। चाहे आपको उच्च परिशुद्धता वाली स्विस मशीन की आवश्यकता हो या बहुमुखी टर्निंग सेंटर की, TAIZHENG आपको सफल होने के लिए आवश्यक उपकरण और सहायता प्रदान करता है।
इन मशीनों के बीच आपकी पसंद आपके पार्ट्स पर निर्भर करती है, ब्रांड की वफादारी पर नहीं। एक सीएनसी स्विस खराद छोटे, पतले भागों के साथ चमकता है जिन्हें कड़ी सहनशीलता की आवश्यकता होती है। एक मानक खराद अधिक लचीलेपन और कम लागत के साथ बड़े, छोटे वर्कपीस को संभालता है। कुल मिलाकर कोई भी मशीन जीतती नहीं है। प्रत्येक व्यक्ति विशिष्ट कार्यों के लिए उपयुक्त है।
खरीदने से पहले इस बारे में सोचें कि सबसे महत्वपूर्ण क्या है:
32 मिमी से कम चौड़े भागों और 3:1 से अधिक लंबाई-से-व्यास अनुपात वाले भागों के लिए एक स्विस मशीन चुनें, खासकर जब आपको स्थिर बार फीडिंग और एक-चक्र फिनिशिंग की आवश्यकता होती है।
बड़े व्यास, छोटे भागों या विषम आकार के लिए एक मानक सीएनसी खराद चुनें जहां नियमित चकिंग अच्छी तरह से काम करती है।
TAIZHENG दोनों प्रकार की मशीनें बनाती है। अपने प्रोजेक्ट की ज़रूरतों के बारे में बात करने और सर्वोत्तम, सबसे किफायती विकल्प के लिए कस्टम अनुशंसा प्राप्त करने के लिए आज ही उनकी टीम से संपर्क करें।
आपको 3:1 लंबाई-से-व्यास अनुपात से अधिक भागों के लिए स्विस सीएनसी खराद चुनना चाहिए। गाइड बुशिंग काटने के बिंदु पर सामग्री को ठीक से सहारा देती है। यह समर्थन विक्षेपण को रोकता है। एक मानक खराद धारण नहीं कर सकता कड़ी सहनशीलता । अतिरिक्त सहायक उपकरण के बिना पतले भागों पर
एक स्विस सीएनसी खराद की लागत पहले से काफी अधिक होती है। मानक खराद $50,000 से $300,000 तक होते हैं। स्विस मशीनें $150,000 से $500,000 या अधिक तक होती हैं। आप विशिष्ट टूलींग और लंबे ऑपरेटर प्रशिक्षण के लिए भी अधिक भुगतान करते हैं। यह निवेश करने से पहले अपने उत्पादन की मात्रा पर विचार करें।
मानक खराद लंबे भागों पर स्विस मशीन की फिनिश से मेल खाने के लिए संघर्ष करते हैं। स्विस मशीनें द्वितीयक संचालन के बिना रा 16 माइक्रोइंच से नीचे की सतह की फिनिश हासिल करती हैं। गाइड झाड़ी काटने वाली ताकतों को अवशोषित करती है और कंपन को रोकती है। मानक खराद को अक्सर समान गुणवत्ता तक पहुंचने के लिए मशीनिंग के बाद पीसने या पॉलिश करने की आवश्यकता होती है।
स्विस सीएनसी लेथ आमतौर पर छोटे व्यास वाले हिस्सों को संभालते हैं। गाइड बुशिंग का आकार आपके द्वारा मशीन किए जा सकने वाले अधिकतम व्यास को सीमित करता है। अधिकांश स्विस मशीनें 32 मिमी से कम चौड़े भागों के साथ सबसे अच्छा काम करती हैं। बड़े व्यास के लिए, एक मानक सीएनसी खराद अधिक लचीलापन और क्षमता प्रदान करता है।
स्विस मशीनों को मानक खराद की तुलना में अधिक सेटअप समय की आवश्यकता होती है। गाइड बुशिंग कॉन्फ़िगरेशन, कोलेट चयन, और कई पोस्टों में टूल व्यवस्था सेटअप को कई घंटों तक चलाती है। प्रोग्रामिंग जटिलता भी 7 से 13 अक्षों के साथ बढ़ती है। 2 से 5 अक्षों वाले मानक खराद ऑपरेटरों के लिए सीखना आसान होते हैं।
मानक सीएनसी लेथ को बनाए रखने में आम तौर पर कम लागत आती है। उनके सरल तंत्रों को मानक रखरखाव अंतराल की आवश्यकता होती है। स्विस मशीनों में अधिक जटिल घटक होते हैं जिन पर लगातार ध्यान देने की आवश्यकता होती है। ऊर्जा की खपत भी भिन्न होती है। मानक खराद 10-20 किलोवाट का उपयोग करते हैं, जबकि स्विस मशीनें 15-25 किलोवाट का उपयोग करती हैं। अपने निर्णय में इन चल रही लागतों को शामिल करें।


